

Le corps du cylindre pneumatique est l’endroit où réside réellement la qualité du cylindre
Si vous ne vous souvenez que d'une chose à propos des cylindres pneumatiques, gardez ceci : le cylindre définit la pression nominale, la fluidité du mouvement et la durée de vie d'un cylindre pneumatique. Le piston glisse à l’intérieur, les joints reposent contre sa paroi interne et chaque cycle de charge met à rude épreuve sa rigidité structurelle. Un canon avec une mauvaise rondeur, une surface affûtée rugueuse ou une mauvaise épaisseur de paroi crée des fuites d'air, des fluctuations de vitesse et une usure prématurée des joints bien avant que le reste du cylindre ne présente des dommages visibles.
Pour la plupart des applications industrielles, un cylindre pneumatique en aluminium avec un alésage anodisé ou fini avec précision constitue le meilleur équilibre entre poids, résistance à la corrosion, coût et usinabilité. Pour les environnements à haute température, de lavage ou en contact avec les aliments, un tube de vérin pneumatique en acier inoxydable est le choix le plus sûr. Le matériau et la finition interne sont plus importants que la marque du cylindre ou la couleur de l'anodisation.
Conclusion : lorsque vous évaluez un cylindre pneumatique, ne regardez pas d'abord le profil extérieur. Examinez la tolérance d'alésage, la rugosité de la surface, la rectitude et le processus de fabrication derrière la surface intérieure. Ces paramètres déterminent le comportement du cylindre sous charge et le nombre de cycles auxquels il survit.
Ce que fait réellement le barillet du cylindre à l’intérieur d’un cylindre à air
L'alésage du cylindre pneumatique est le corps principal et le récipient sous pression du cylindre. Il abrite le piston et maintient l'air comprimé à l'intérieur de la chambre de travail. Si vous comprenez les cinq rôles ci-dessous, vous comprendrez pourquoi la qualité du canon affecte l'ensemble de l'actionneur.
- Confinement de la pression. La paroi du canon doit résister à la pression pneumatique interne sans expansion radiale excessive. Les cylindres fonctionnant à 1 MPa nécessitent un corps plus épais ou plus résistant que les cylindres fonctionnant à 0,3 MPa.
- Guidage des pistons. Le diamètre intérieur du canon guide l’ensemble piston et tige de piston. Si l'alésage est ovale, le piston s'incline pendant le mouvement et crée un contact d'étanchéité irrégulier.
- Partenaire d'étanchéité. Le joint du piston glisse contre la paroi intérieure du canon. Une surface lisse et homogène est essentielle pour un faible frottement, une vitesse stable et une longue durée de vie des joints.
- Dissipation thermique. Les fûts en aluminium évacuent la chaleur de la chambre de compression plus rapidement que l'acier, ce qui aide à stabiliser la température lors d'un cycle rapide.
- Connexion structurelle. Dans les cylindres à tirant, le canon est comprimé entre les embouts par quatre boulons ou plus. Le canon doit conserver sa géométrie après l'application de la force de serrage axiale.
Le canon détermine également la facilité avec laquelle un cylindre peut être réparé. Un joint endommagé peut être remplacé, mais un barillet endommagé signifie généralement que le cylindre entier doit être mis au rebut. C'est pourquoi les fabricants qui maîtrisent le processus de finition des fûts, comme fabricants de vérins pneumatiques qui se concentrent sur la qualité interne du canon , ont tendance à fournir des actionneurs plus cohérents sur une longue série de production.
Comparaison des matériaux du baril : aluminium, acier et acier inoxydable
La plupart des cylindres pneumatiques sont fabriqués à partir d'alliages d'aluminium de la série 6xxx car ils s'extrudent bien et peuvent être anodisés. Les fûts en acier apparaissent dans les vérins à tirants robustes où la résistance aux chocs et à la haute pression sont importantes. Les fûts en acier inoxydable sont réservés aux environnements corrosifs. Le tableau ci-dessous résume les différences pratiques pour les acheteurs et les ingénieurs de conception.
| Matériel | Finition typique | Meilleur cas d'utilisation | Attention à |
|---|---|---|---|
| Aluminium 6063 / 6061 | Alésage affûté ou poli au rouleau, surface extérieure anodisée | Vérins d'automatisation standards, vérins compacts et mini | Faible résistance aux produits chimiques agressifs et fort impact |
| Acier au carbone | Intérieur poli, parfois chromé dur | Vérins à tirants robustes, conduites haute pression | Plus lourd, nécessite une protection contre la corrosion |
| Acier inoxydable 304 / 316 | Alésage aiguisé ou poli | Applications alimentaires, pharmaceutiques, lavables, marines | Coût plus élevé et conductivité thermique inférieure |
La profondeur d'anodisation est une spécification pratique à vérifier. L'anodisation typique à l'acide sulfurique sur les fûts de cylindres en aluminium est d'environ 8 à 15 microns ; l'anodisation dure peut atteindre 25 à 50 microns. Pour les applications coulissantes, l'anodisation dure améliore la résistance à l'usure, mais l'alésage est souvent fini avant ou après le revêtement, en fonction de la tolérance finale requise.
Sections transversales courantes du barillet de cylindre pneumatique
Les formes des profils de tonneau suivent la géométrie du cylindre à laquelle elles appartiennent. Vous verrez quatre familles de profilés dans les catalogues industriels : les profilés ronds, carrés, compacts et guidés ou multi-axes. Chacun existe pour une raison de montage ou d’espace différente.
Canons ronds à tirants
Le canon rond classique se retrouve dans Vérins à tirants série SC . Quatre tirants serrent le canon entre deux embouts, de sorte que le canon lui-même n'a pas besoin de bride. Cette conception est facile à entretenir car le canon peut être remplacé séparément. C'est également la configuration la plus courante pour les alésages de 32 mm à 320 mm. Si vous avez besoin d'un cylindre standard interchangeable à l'échelle mondiale, recherchez Vérins pneumatiques à tirants SC avec un canon en aluminium et un alésage fini avec précision.
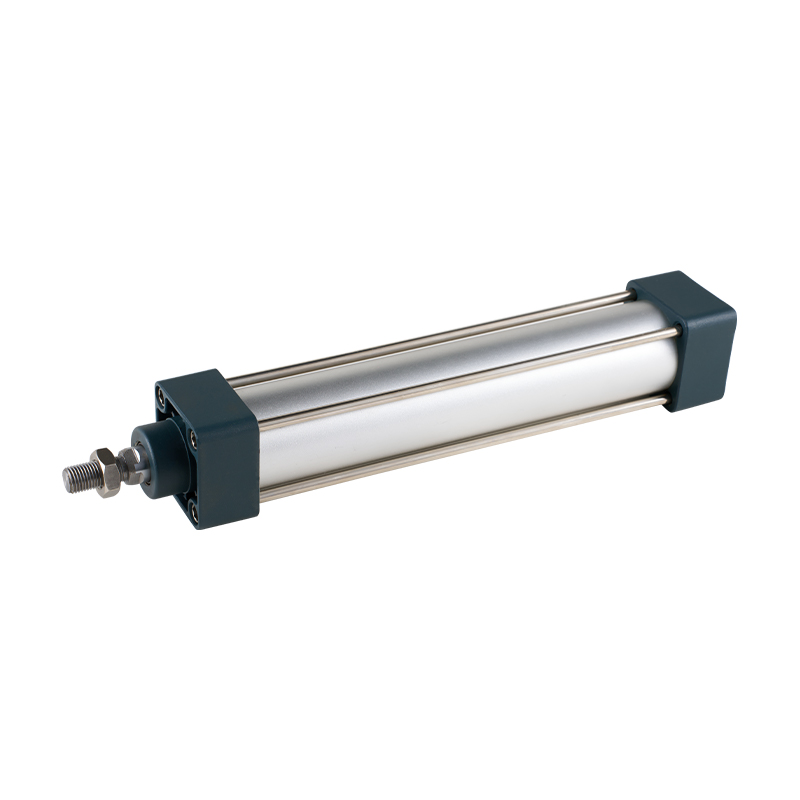 Fournisseurs de cylindres standard série SC (type à biellette de direction), usine OEM/ODM - Zhejiang CKT Pneumatique est un fournisseur de cylindres standard de la série SC (type à biellette de direction) en gros en Chine et une usine OEM/ODM. Voir le produit →
Fûts carrés et rectangulaires
Les profilés en aluminium carrés ou rectangulaires sont typiques des vérins sans tige et de certains vérins sans tirant. La forme extérieure carrée facilite le montage de capteurs, de rails de guidage ou de supports directement sur le canon. L'alésage intérieur reste rond, mais la géométrie extérieure est extrudée avec des fentes et des rainures pour les accessoires.
Profils Compact et Mickey Mouse
Barils de cylindre compacts, souvent appelés Profils de Mickey Mouse parce que deux lobes à alésage rond apparaissent côte à côte dans une version à double tige, sont conçus pour une automatisation à course courte et dans un espace limité. Les familles populaires CQ2 et SDA utilisent ce type d’extrusion d’aluminium. Ces cylindres permettent d'économiser jusqu'à 40 % de la longueur de montage par rapport à un cylindre standard du même alésage. Pour un actionneur compact avec un corps en aluminium léger, consultez Vérins pneumatiques compacts série CQ2 .
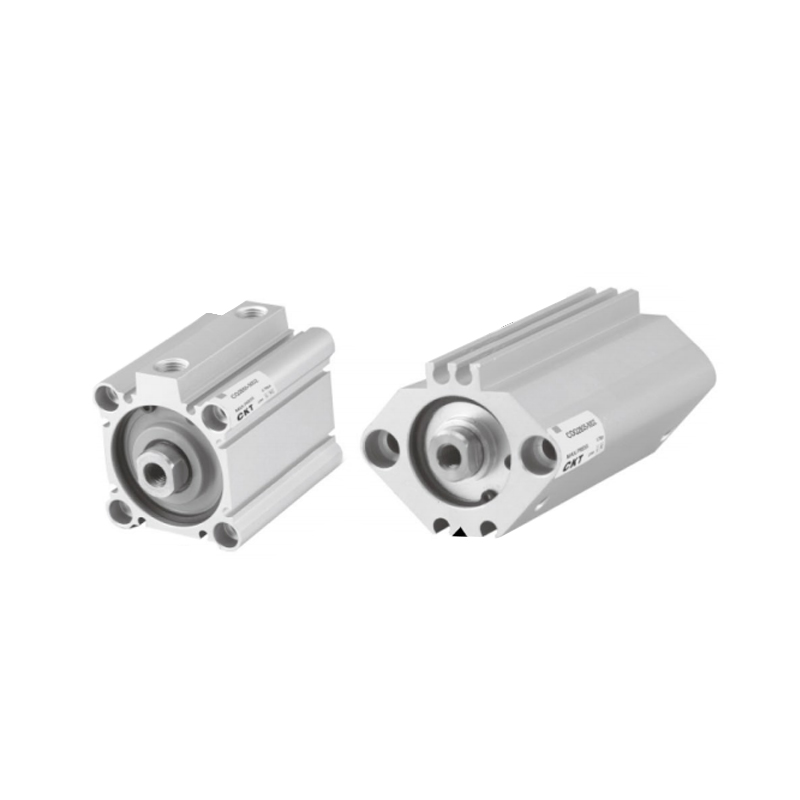 Fournisseurs de cylindres minces série CQ2, usine OEM/ODM - Zhejiang CKT Pneumatique Co. CKT Pneumatique est un fournisseur de cylindres minces de la série CQ2 en gros en Chine et une usine OEM/ODM, 1. L'interrupteur magnétique ne dépasse pas : précédent... Voir le produit →
Profils de canon miniatures et guidés
Les cylindres miniatures utilisent de petits fûts ronds en aluminium ou en acier inoxydable d'un alésage compris entre 6 mm et 25 mm. Les cylindres guidés combinent un barillet avec des arbres de guidage linéaires, et le profil du barillet peut avoir des canaux de tige de guidage intégrés. Pour les outils compacts d'automatisation, de manipulation des aliments et d'assemblage léger, le Mini-cylindres en alliage d'aluminium série MAL sont un exemple typique de mini-actionneur léger à corps rond.
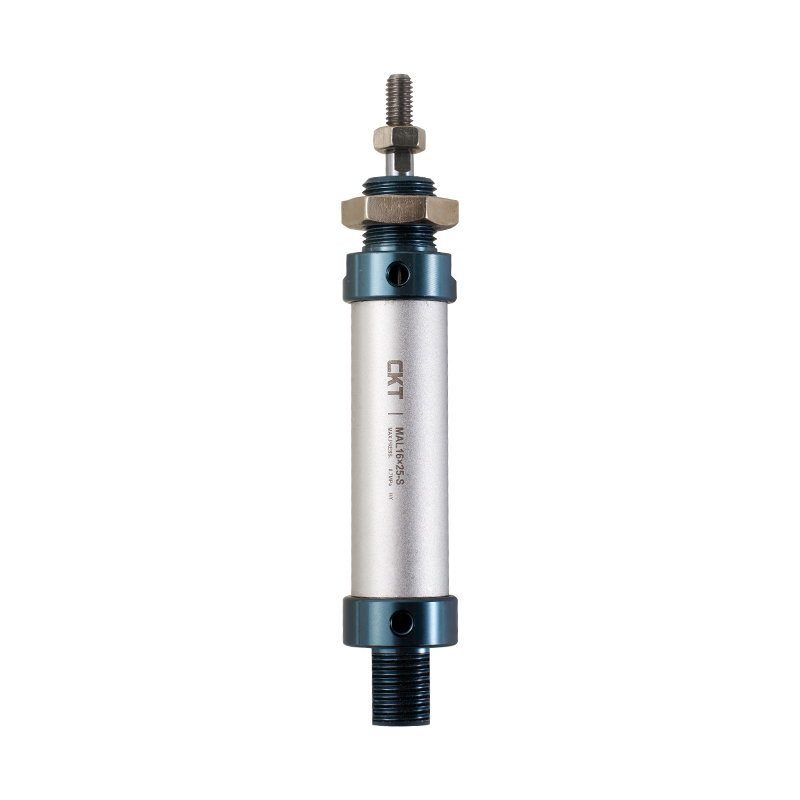 Fournisseurs de mini-cylindres en alliage d'aluminium série MAL, usine OEM/ODM - Zhejiang CK CKT Pneumatique est un fournisseur de mini-cylindres en alliage d'aluminium de la série MAL en gros en Chine et une usine OEM/ODM, 1. Mettre en œuvre les normes de l'entreprise... Voir le produit →
Comment est fabriqué un barillet de cylindre pneumatique
Le procédé de fabrication d'un fût de vérin pneumatique en aluminium est différent de celui d'un fût en acier, et les étapes de finition déterminent la qualité de l'alésage.
- Extrusion d'aluminium. Une billette d'aluminium chauffée est poussée à travers une matrice pour créer le profil du canon. Des profils ronds et compacts sortent de cette étape avec une surface intérieure rugueuse.
- Coupe et lissage. Les tubes extrudés sont coupés à longueur et la rectitude est corrigée car le processus d'extrusion peut introduire une légère flexion.
- Alésage ou alésage grossier. Le diamètre intérieur est ouvert pour se rapprocher de la taille finale et supprimer les marques d'extrusion.
- Finition de précision. L'alésage est soit affûté avec des pierres abrasives, soit poli au rouleau avec un outil de laminage lisse. L'affûtage enlève de la matière, tandis que le brunissage au rouleau comprime la surface. Les deux méthodes améliorent la rondeur et réduisent la rugosité de la surface à la plage souhaitée.
- Traitement de surface. Les fûts en aluminium sont anodisés pour protéger l'extérieur ; certains canons reçoivent également un revêtement sur l'alésage pour réduire la friction et l'usure.
- Contrôle final. Le diamètre intérieur, la rondeur, la rectitude et l'état de surface du canon sont vérifiés avant d'être envoyé à la chaîne d'assemblage du cylindre.
Les fûts en acier et en acier inoxydable suivent un chemin similaire, mais le point de départ est généralement un tube étiré sans soudure au lieu d'un profilé extrudé. Le tube est affûté à la taille finale et certains canons robustes reçoivent un chromage dur sur l'alésage pour améliorer la résistance à l'usure.
Le contrôle de l’usinage en interne est ici important. Zhejiang CKT Pneumatique Co., Ltd. rapporte que son entrepôt de produits semi-finis contient plus de 20 000 types de composants et que plus de 90 % de ces pièces sont produites et traitées en interne. Ce niveau d'intégration verticale donne à l'entreprise un contrôle direct sur l'usinage des fûts et la qualité des surfaces, plutôt que de compter sur un fournisseur de tubes extérieur pour chaque lot.
Tolérances clés et spécifications de surface pour un barillet de cylindre pneumatique
Le dessin d’un cylindre pneumatique répertorie généralement quatre ou cinq paramètres critiques. Vous devriez demander à votre fournisseur des rapports de mesure réels au lieu d'accepter une revendication générale de qualité.
| Paramètre | Valeur industrielle typique | Pourquoi c'est important |
|---|---|---|
| Tolérance du diamètre intérieur | ISO H7 pour la précision, H8 pour la norme | Contrôle la compression du joint et le guidage du piston |
| Rugosité de surface (alésage intérieur) | Ra 0,2 à 0,8 microns | Une rugosité plus faible signifie moins de friction et une durée de vie plus longue du joint |
| Rondeur | Entre 0,02 et 0,05 mm sur tubes de précision | L'ovalité provoque une usure inégale et une vitesse de piston irrégulière |
| Rectitude | Environ 0,1 mm par mètre pour les qualités standards | Empêche la charge latérale de la tige de piston et le contact interne |
| Uniformité de l'épaisseur de paroi | Gardé uniforme sur toute la longueur | Supporte une force de serrage et une résistance à la pression égales |
Un contrôle simple en atelier consiste à mesurer l'alésage avec une jauge d'alésage en trois positions le long de la longueur du canon et à deux angles par position. Si les lectures changent de plus de 0,05 mm, le canon doit être rejeté pour un entretien de précision du cylindre. La rugosité de la surface peut être vérifiée avec un profilomètre portable ; le stylet doit se déplacer le long de l’axe de l’alésage et non autour de la circonférence.
Sélection du cylindre de cylindre pneumatique adapté à votre application
La sélection commence par la force de sortie requise, et non par le profil du canon. La force théorique d'un cylindre est la pression de l'air multipliée par la surface effective du piston. À une pression industrielle courante de 0,5 MPa, les forces suivantes sont disponibles à partir de quelques tailles d'alésage standard.
| Alésage (mm) | Surface du piston (mm²) | Poussée théorique à 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Pour une conception pratique de la machine, utilisez un facteur de charge compris entre 0,5 et 0,7 de la force théorique. Cette marge de sécurité couvre le frottement, les fluctuations de pression et la force de décélération en fin de course.
Autres facteurs de sélection qui impliquent directement le baril
- Style de montage. Les vérins à biellette ont besoin d'un corps rond avec suffisamment d'espace pour les boulons de biellette ; les cylindres compacts utilisent un corps plat ou profilé pour réduire la hauteur.
- Longueur de course. Les cylindres à longue course doivent être vérifiés pour la rectitude du canon, car un canon plié provoque une friction et une chaleur élevées.
- Environnement. Une humidité élevée, un lavage chimique et un fonctionnement en extérieur vous poussent vers l'acier inoxydable ou un fût en aluminium correctement anodisé.
- Contrôle de vitesse. Le cyclisme à grande vitesse génère de la chaleur ; l'aluminium le dissipe plus rapidement, de sorte qu'un cylindre pneumatique en aluminium est souvent le meilleur choix pour les modules de prise et de placement rapides.
Ce qu'il faut évaluer lors de l'approvisionnement en barils de cylindres auprès d'un fabricant
Lorsque vous vous procurez un baril de vérin pneumatique directement auprès d'un fabricant, vous devez vérifier trois capacités : l'approvisionnement en extrusion ou en tubes, la finition d'alésage de précision et la mesure de la qualité. Une usine qui assemble uniquement des cylindres à partir de fûts achetés a un contrôle limité sur le paramètre le plus critique, l’alésage interne.
Demandez les lectures de la jauge d'alésage, les valeurs de rugosité de surface et les enregistrements de tests d'étanchéité pour le cylindre fini. Demandez également comment le fournisseur gère la personnalisation : les changements de taille d'alésage, les longueurs de course personnalisées, les positions de ports spéciales et les options de traitement de surface sont des exigences courantes dans les équipements d'automatisation.
Zhejiang CKT Pneumatique Co., Ltd., qui a commencé la production de masse de cylindres en 2013 après avoir construit sa gamme de composants pneumatiques depuis 2002, est un exemple de fabricant qui met l'accent sur la production en interne. L'entreprise affirme que plus de 90 pour cent de ses composants semi-finis sont traités en interne à partir d'une base de plus de 20 000 pièces. Pour une vue plus large des options disponibles, vous pouvez consulter le gamme de vérins pneumatiques standard et comparez les types de barils avant de spécifier un numéro de pièce.
Gardez la décision d'achat alignée sur les exigences de la machine : demandez d'abord des échantillons ou une petite commande d'essai, mesurez l'alésage et effectuez un test de cycle avant de vous engager dans un approvisionnement en gros. Cette approche détecte les problèmes de qualité des barils avant qu’ils n’affectent votre chaîne de production.
Foire aux questions sur les barils de vérins pneumatiques
Un fût de cylindre pneumatique est-il identique à un tube de cylindre ?
Oui. Les termes sont utilisés de manière interchangeable dans l’industrie pneumatique. Un cylindre, un tube de cylindre ou un cylindre à air font tous référence au corps cylindrique principal dans lequel le piston se déplace. Certains fournisseurs utilisent des tubes pour le produit brut extrudé ou étiré, et des fûts pour le composant fini usiné.
Pourquoi la surface intérieure d'un fût de cylindre en aluminium est-elle affûtée ou polie au rouleau ?
La surface brute en aluminium extrudé présente des lignes d’extrusion et des aspérités qui pourraient endommager les joints et créer des frictions. Le rodage supprime la couche endommagée et crée une véritable géométrie de cylindre ; le brunissage au rouleau lisse la surface et comprime le matériau, augmentant ainsi la dureté et la résistance à l'usure. Les deux processus réduisent la friction et permettent un mouvement constant du piston.
Puis-je remplacer un fût de cylindre en acier par un fût en aluminium ?
Pas automatiquement. Vous devez vérifier la pression nominale, la température de fonctionnement, le type de montage et la durée de vie requise. L'aluminium est plus léger et a une meilleure conduction thermique, mais l'acier est plus solide et plus résistant aux chocs et à l'usure dans les applications intensives. Un barillet de remplacement doit toujours être adapté à la conception du cylindre d'origine et testé sous la pression de fonctionnement réelle.
À quoi ressemble un barillet de cylindre pneumatique Mickey Mouse ?
Un profil de canon Mickey Mouse comporte deux espaces d'alésage ronds reliés en une seule extrusion, ressemblant à deux lobes. On le trouve couramment dans les vérins compacts à double tige ou dans les vérins à tiges de guidage intégrées. La forme permet de gagner de la place par rapport à deux fûts ronds séparés et augmente la résistance aux charges non rotatives.
Comment mesurer l’alésage d’un cylindre pneumatique ?
Utilisez une jauge d'alésage à deux points ou une jauge d'alésage à cadran. Mesurez dans au moins trois positions le long de la longueur du canon et effectuez deux lectures à chaque position, une à 0 degré et une à 90 degrés. Comparez les lectures pour vérifier la rondeur et la conicité. Pour un barillet de précision, la différence devrait être de quelques centièmes de millimètre.