

I. Principe de base : comment l'air comprimé se convertit-il en énergie mécanique ?
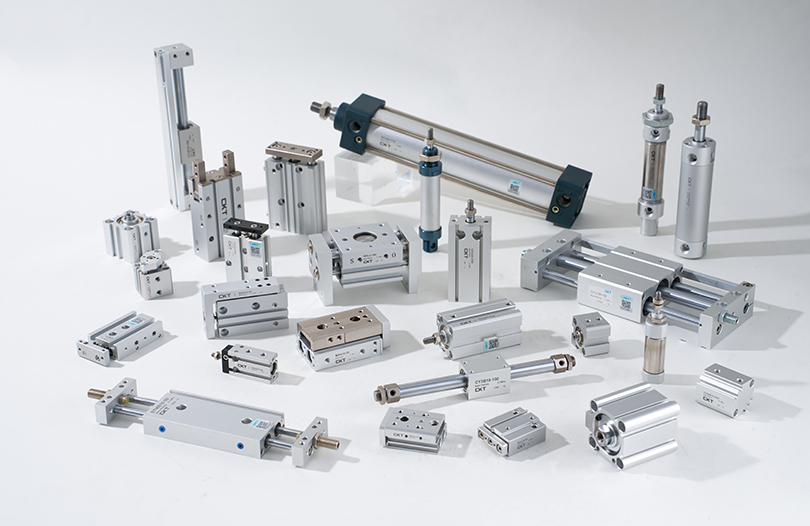
En tant qu'actionneur principal dans les systèmes pneumatiques, cylindre pneumatique s s'appuient sur une combinaison précise de mécanique des fluides et de structure mécanique pour convertir l'énergie. Une analyse détaillée doit couvrir trois aspects clés : les caractéristiques de l’alimentation en air, les détails structurels et les principes d’avantages.
Du point de vue des bases de l’alimentation en air, l’air comprimé industriel nécessite des traitements de séchage, de filtration et de stabilisation de la pression. En règle générale, le point de rosée sous pression doit être inférieur à -20 °C et la taille des particules d'impuretés solides doit être inférieure à 5 μm pour éviter d'endommager les composants internes du cylindre. Lorsque l'air comprimé traité pénètre dans la chambre du cylindre via une électrovanne, il passe d'abord par le trou d'entrée d'air sur le capuchon d'extrémité, puis est distribué uniformément des deux côtés du piston via un manchon tampon (équipé sur certains modèles) pour assurer une pression stable agissant sur la face d'extrémité du piston.
En prenant comme exemple un cylindre à double effet avec une seule tige de piston, la paroi intérieure du corps du cylindre subit un affûtage de précision, atteignant une rugosité de surface de Ra 0,2 à 0,4 μm. Il fonctionne avec des joints combinés (généralement des anneaux de guidage en U en polyuréthane) sur le piston pour obtenir une étanchéité bidirectionnelle. Les bagues de guidage, principalement en polytétrafluoroéthylène (PTFE), réduisent non seulement le frottement direct entre le piston et le corps du cylindre, mais assurent également la coaxialité du piston, empêchant ainsi la déviation de la tige de piston. Lorsque l'air comprimé pénètre dans la chambre sans tige, la pression du gaz pousse le piston vers la chambre à tige, tandis que le gaz présent dans la chambre à tige est évacué par le trou d'échappement. Pendant le processus d'échappement, certains modèles utilisent un silencieux pour réduire le bruit (baissant généralement le bruit de 85 dB à moins de 65 dB). À l’inverse, lorsque l’air pénètre dans la chambre de la tige, le piston se déplace dans la direction opposée, complétant ainsi un cycle alternatif.
En termes d'efficacité de conversion d'énergie, l'efficacité mécanique du cylindre est principalement affectée par le frottement du joint et la compressibilité du gaz. Dans des conditions idéales, l’efficacité de conversion de l’énergie de pression en énergie mécanique peut atteindre 95 %. Cependant, dans les applications pratiques, en raison des pertes par frottement des joints (représentant environ 5 à 10 %) et des fuites de gaz (représentant environ 2 à 5 %), l'efficacité réelle est généralement maintenue entre 70 et 90 %. Néanmoins, par rapport aux systèmes hydrauliques, les vérins pneumatiques ne nécessitent pas de circuits complexes tels que des réservoirs de pétrole et des pipelines, ce qui se traduit par un trajet de transmission d'énergie plus court et une vitesse de réponse plus rapide. Le délai entre l'alimentation en air et le mouvement de la tige de piston peut être contrôlé entre 0,02 et 0,05 secondes, ce qui les rend particulièrement adaptés aux scénarios de fonctionnement à haute fréquence (par exemple, le tri des composants électroniques, qui peut effectuer 30 à 50 cycles par minute).
Leurs avantages en matière d'adaptabilité environnementale méritent également d'être soulignés : l'air comprimé lui-même est non toxique et inodore, et même en cas de fuite, il ne contaminera pas les pièces ou l'environnement. Par conséquent, ils sont largement utilisés dans l’industrie de l’emballage alimentaire (par exemple, les machines de moulage de chocolat) et dans l’industrie de la préparation pharmaceutique (par exemple, les équipements de remplissage de vaccins). Comparés aux actionneurs électriques, les vérins pneumatiques sont plus durables dans les environnements humides (par exemple, équipement de lavage de voiture) et poussiéreux (par exemple, équipement de criblage de minerai), éliminant ainsi les problèmes de dommages causés par l'humidité du moteur ou de poussière pénétrant dans les enroulements provoquant des dysfonctionnements. De plus, les vérins pneumatiques ont une plus grande résistance aux surcharges. Lorsque la charge dépasse la valeur nominale, la tige du piston cesse de bouger sans s'éteindre comme un moteur ; le fonctionnement normal peut être rétabli simplement en réduisant la charge, ce qui entraîne une baisse des coûts de maintenance.
II. Analyse de type : quel type de cylindre convient à différents scénarios ?
La classification des types de cylindres est basée sur une correspondance approfondie entre la conception structurelle, les paramètres de performance et les exigences du scénario. Chaque type a sa logique d'application et ses limites de performances uniques :
1. Type de mouvement linéaire : choix de base pour les scénarios conventionnels
Vérins à simple effet : en plus du type à rappel par ressort courant, il existe des types à retour par gravité (adaptés aux scénarios d'installation verticalement vers le bas, tels que l'ouverture d'une porte de silo) et des types à retour par pression d'air (obtenant un retour via un autre circuit d'air basse pression, adaptés aux espaces étroits où les ressorts ne peuvent pas être installés). Leur caractéristique structurelle est qu'une seule entrée d'air est nécessaire pour le contrôle, ce qui permet d'économiser le nombre d'électrovannes, et leur coût est de 15 à 20 % inférieur à celui des vérins à double effet. Cependant, limitée par la méthode de rappel, leur force de rappel est généralement inférieure à la force de poussée (la force de rappel des types à ressort de rappel est d'environ 30 à 50 % de la force de poussée) et la course ne doit pas être trop longue (généralement ne dépassant pas 300 mm, sinon le ressort est sujet à une rupture par fatigue). Dans des applications pratiques, telles que le positionnement de matériaux sur les chaînes d'assemblage, la poussée des vérins à simple effet peut être contrôlée en ajustant la pression d'alimentation en air (généralement réglée entre 0,3 et 0,5 MPa) pour éviter d'écraser les pièces, et des interrupteurs magnétiques peuvent être utilisés pour détecter avec précision si le piston est en place.
Vérins à double effet : en fonction des méthodes d'installation, ils peuvent être divisés en types standards (bride avant, bride arrière, support sur pied, support sur tourillon, etc.) et en types compacts (conception de cylindre et de capuchon d'extrémité intégrés, réduisant la longueur de 20 % à 30 %). Les deux côtés du piston peuvent résister à la pression, et la différence entre la force de poussée et la force de traction provient principalement de la surface transversale de la tige de piston (la surface d'appui effective de la chambre de la tige est égale à la surface d'appui effective de la chambre sans tige moins la surface transversale de la tige de piston). En prenant comme exemple un cylindre avec un diamètre d'alésage de 50 mm et un diamètre de tige de piston de 20 mm, la poussée de la chambre sans tige est d'environ 980 N et la force de traction de la chambre à tige est d'environ 750 N. Par conséquent, dans les scénarios de levage vertical avec des charges lourdes, la priorité doit être donnée à la direction de force de la chambre sans tige. Dans les lignes de production automatisées, les vérins à double effet sont souvent utilisés conjointement avec des dispositifs de guidage (par exemple des guides linéaires) pour améliorer la précision du mouvement. Par exemple, dans les équipements de serrage de boulons sur les chaînes d'assemblage de pièces automobiles, le cylindre entraîne l'arbre de serrage vers le haut et vers le bas, atteignant une précision de positionnement répétée de ± 0,1 mm.
Cylindres miniatures/minces : Les cylindres miniatures (avec des diamètres d'alésage tels que 6 mm, 8 mm, 10 mm) ont généralement des corps de cylindre en acier inoxydable et les tiges de piston subissent un chromage dur (épaisseur de placage 5-10 μm) pour résister à de légers impacts. Lors de l'assemblage de modules de caméra de téléphone portable, les cylindres miniatures doivent pousser les composants de l'objectif pour un positionnement au niveau du micron, c'est pourquoi des exigences élevées sont imposées à la stabilité du mouvement du cylindre. Ils sont généralement équipés de papillons des gaz (par exemple, des vannes à pointeau) pour contrôler la vitesse entre 50 et 100 mm/s. Les cylindres minces (avec un diamètre d'alésage de 20 mm à 100 mm) ont des embouts fabriqués par estampage, ce qui réduit le poids de 40 % par rapport aux types standard, ce qui les rend adaptés à une installation dans des espaces étroits tels qu'entre les rouleaux de machines d'impression et sous les tourelles de machines-outils CNC. Certains cylindres minces intègrent également des rainures de montage pour interrupteur magnétique, éliminant ainsi le besoin de supports supplémentaires et permettant de gagner du temps d'installation. Ils adoptent une structure à double joint (joint primaire et secondaire), avec un débit de fuite contrôlé en dessous de 5 mL/min (dans des conditions standards).
2. Vérins sans tige : solution optimisée en termes d'espace pour les scénarios de course longue
La technologie de base des vérins sans tige à couplage mécanique réside dans le système d'étanchéité. Une bande d'étanchéité double couche (bande d'étanchéité intérieure en polyuréthane et bande extérieure anti-poussière en caoutchouc nitrile) est utilisée au niveau de la fente du corps du cylindre. La bande d'étanchéité est fixée par un bloc de pression d'étanchéité sur le capuchon d'extrémité pour garantir l'absence de fuite de gaz. La connexion entre le curseur et le piston est constituée d'un matériau en alliage à haute résistance (par exemple, alliage d'aluminium 6061-T6) avec traitement d'anodisation (épaisseur du film d'oxyde 10-15 μm), augmentant la résistance à l'usure de plus de 3 fois. Pendant le fonctionnement, le curseur doit se déplacer en conjonction avec un rail de guidage (par exemple, un roulement linéaire intégré) pour éviter d'endommager la bande d'étanchéité causée par des charges excentriques. La charge excentrique maximale autorisée est généralement de 10 à 15 % de la charge nominale. Par exemple, dans la liaison de transport de châssis d'une chaîne de montage automobile, un vérin sans tige couplé mécaniquement doit entraîner un châssis pesant 50 kg pour se déplacer avec une course allant jusqu'à 5 m. Dans ce cas, un rail de guidage renforcé doit être sélectionné et la vitesse doit être contrôlée entre 0,8 et 1,2 m/s pour éviter les vibrations de l'équipement causées par une inertie excessive.
Les anneaux magnétiques des cylindres magnétiques sans tige sont constitués d'un matériau magnétique néodyme-fer-bore à haute résistance avec un produit d'énergie magnétique de 35 à 40 MGOe. Le mouvement synchrone est obtenu grâce à l'attraction magnétique entre l'anneau magnétique intérieur du piston et l'anneau magnétique extérieur du corps mobile externe. Pour garantir une force magnétique stable, l'écart entre les anneaux magnétiques intérieur et extérieur doit être contrôlé entre 0,5 et 1 mm, et le matériau du corps du cylindre doit être non magnétique (par exemple, alliage d'aluminium, acier inoxydable 304). Leur avantage réside dans la structure sans tige, qui offre de meilleures performances d'étanchéité avec une fuite presque nulle, ce qui les rend adaptés aux scénarios nécessitant des exigences de propreté élevées (par exemple, le transport de tranches de semi-conducteurs). Cependant, leur capacité de charge est limitée par la force magnétique, généralement avec une charge maximale ne dépassant pas 30 kg, et ils ne conviennent pas aux scénarios de démarrage/arrêt à haute fréquence (sinon, l'anneau magnétique est sujet à la démagnétisation).
3. Cylindres rotatifs : actionneurs spécialisés pour le mouvement de rotation
Vérins rotatifs à crémaillère et pignon : la crémaillère et le piston sont conçus comme une unité intégrée et le profil des dents de crémaillère est principalement en développante (module 1-3). Il fonctionne avec des engrenages de haute précision (précision de transmission jusqu'au grade 5) pour garantir une erreur d'angle de rotation inférieure à ±0,5°. Certains modèles sont équipés de vis de réglage d'angle, permettant un réglage fin de l'angle de rotation à ±5° pour répondre aux exigences de positionnement précises. Dans les scénarios de contrôle de vannes (par exemple, vannes de canalisation dans les usines de traitement d'eau), les cylindres rotatifs à crémaillère et pignon peuvent contrôler la vitesse de rotation en ajustant la pression d'alimentation en air (généralement 0,4 à 0,6 MPa) et réaliser l'ouverture, la fermeture et le maintien de la position intermédiaire de la vanne à l'aide de capteurs de position, avec une durée de vie de plus d'un million de cycles.
Cylindres rotatifs à palettes : la palette et le rotor sont reliés par une clé, et des joints (généralement des joints combinés en caoutchouc nitrile PTFE) doivent être installés des deux côtés de la palette pour empêcher les fuites de gaz d'un côté à l'autre. La paroi interne du stator nécessite un usinage de précision pour assurer un espace d'étanchéité de 0,02 à 0,05 mm entre le stator et l'aube ; sinon, l'efficacité diminuera considérablement. L'angle de rotation des cylindres rotatifs à palettes est généralement des angles fixes tels que 90°, 180° et 270°. Pour un contrôle d'angle arbitraire, un contrôleur d'angle est requis. En raison de limitations structurelles, leur couple de sortie est faible (par exemple, un cylindre à palettes avec un diamètre d'alésage de 40 mm a un couple maximum d'environ 5 N·m), ils sont donc principalement utilisés pour la rotation des luminaires (par exemple, le serrage de petites pièces). Les joints doivent être remplacés régulièrement (généralement tous les 3 à 6 mois) pour garantir les performances d'étanchéité.
4. Types spécialisés pour les environnements extrêmes : conception adaptative pour les conditions difficiles
Dans les environnements à haute température (par exemple, les équipements de manutention de billettes d'acier dans l'industrie métallurgique, avec une température de fonctionnement de 200 à 300°C), les cylindres doivent utiliser des matériaux résistants aux hautes températures : le corps du cylindre est en acier inoxydable 316L (résistant à des températures inférieures à 300°C), les joints sont en caoutchouc fluoré (température de fonctionnement à long terme -20°C à 200°C, avec une résistance à court terme jusqu'à 250°C), et la surface de la tige de piston est recouverte de céramique (dureté jusqu'à HV1000 ou plus, augmentant la résistance à l'usure de 5 fois). De plus, des dissipateurs thermiques doivent être ajoutés aux embouts pour éviter le transfert de chaleur vers les joints provoquant le vieillissement.
Dans les environnements corrosifs (par exemple, équipements de génie maritime en contact avec le sel de l'eau de mer), les vérins nécessitent un traitement anticorrosion complet : le corps du vérin est en acier inoxydable 316L avec traitement de passivation, la tige du piston est en acier inoxydable 316L ou subit un chromage (épaisseur de placage 20-30μm) avec traitement d'étanchéité, les embouts, pistons et autres composants sont tous en acier inoxydable et les joints sont en caoutchouc fluoré ou perfluoroéther. avec une forte résistance à la corrosion. Certains modèles installent également des filtres anticorrosion au niveau des orifices d'aération pour empêcher davantage les gaz corrosifs de pénétrer à l'intérieur du cylindre.
Dans les environnements de salle blanche (par exemple, fabrication de puces semi-conductrices, exigeant une propreté de classe ISO 1), les cylindres doivent répondre aux exigences de faible émission de particules et de faible volatilité : le corps du cylindre et la tige du piston sont en acier inoxydable 316L avec un polissage de précision (rugosité de surface Ra 0,1-0,2 μm) pour empêcher l'adhérence de la poussière ; les composants non métalliques tels que les joints et les bagues de guidage sont fabriqués à partir de matériaux à faible émission de particules tels que le PTFE ou le polyéthylène modifié, et subissent un nettoyage à haute température pour éliminer les substances volatiles ; la surface du cylindre subit un traitement antistatique pour empêcher l'adsorption statique de la poussière. De plus, les gaz d'échappement des cylindres spécifiques aux salles blanches doivent être traités avec un filtre à particules d'air à haute efficacité (HEPA) pour éviter de polluer l'environnement de la salle blanche avec les gaz épuisés.|
III. Guide de sélection : Adaptation précise des exigences grâce à des paramètres à cinq dimensions
La sélection des cylindres détermine directement la stabilité et l’efficacité de l’équipement. Il est nécessaire de prendre systématiquement en compte les dimensions principales telles que la charge, la pression et la course, combinées aux étapes pratiques de fonctionnement :
1. Calcul de la charge : clarifier la force de poussée/traction requise
Tout d’abord, analysez le type de charge (mouvement horizontal, levage vertical, etc.). Pour les charges horizontales, le coefficient de frottement (généralement 0,1-0,3) doit être pris en compte, et pour les charges verticales, l'accélération gravitationnelle doit être prise en compte. La logique de calcul de la poussée réelle est la suivante : poussée réelle = pression de service réelle × surface effective du piston × coefficient d'efficacité.
Parmi eux, la pression de service réelle doit prendre en compte la perte de pression d'alimentation en air (par exemple, pour une longueur de pipeline de 10 m et un diamètre de 8 mm, la perte de pression est d'environ 0,02 à 0,05 MPa), de sorte que la pression de service réelle est généralement inférieure de 5 à 10 % à la pression d'alimentation en air. Pour la surface effective du piston, dans le cas d'un cylindre à tige unique, la surface efficace de la chambre sans tige est la surface transversale de l'intérieur du corps du cylindre, et la surface efficace de la chambre à tige est la surface transversale du corps du cylindre moins la surface transversale de la tige de piston. Le coefficient d'efficacité dépend de la précision du cylindre : 0,7 à 0,8 pour les cylindres ordinaires et 0,8 à 0,9 pour les cylindres de haute précision (par exemple, les cylindres guidés).
Prenons comme exemple un scénario de poussée inclinée à 30° : le poids de la pièce est de 50 kg, glissant sur un rail de guidage (coefficient de frottement 0,15), avec une accélération de 0,8 m/s² pendant la phase d'accélération, et une pression d'alimentation en air de 0,6 MPa (pression de service réelle 0,55 MPa). Tout d’abord, calculez la force de charge totale : la composante de la gravité dans la direction inclinée = 50 kg × 9,8 m/s² × sin30° ≈ 245N ; force de frottement = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6 N ; force d'inertie = 50 kg × 0,8 m/s² = 40 N ; force de charge totale = somme de ces trois parties, environ 348,6 N. Si la chambre sans tige est utilisée pour le roulement de force et que le coefficient d'efficacité est de 0,8, la surface effective du piston requise = force de charge totale / (pression de service réelle × coefficient d'efficacité), calculée comme étant d'environ 7,97 × 10 ^ -4 m². Le diamètre d'alésage peut être dérivé de la surface effective, calculée à environ 31,6 mm. En pratique, il convient de choisir un diamètre d'alésage standard de 40 mm (séries de diamètres d'alésage standard : 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, etc.). À l'heure actuelle, la poussée réelle = 0,55 MPa × surface effective de la chambre sans tige pour un diamètre d'alésage de 40 mm × coefficient d'efficacité de 0,8, soit environ 552 N. Le facteur de sécurité (rapport entre la poussée réelle et la force de charge totale) est d'environ 1,58, répondant ainsi à l'exigence d'un facteur de sécurité de 1,5-2.
2. Course et mise en mémoire tampon : évitez les impacts de mouvement
La sélection de la course doit tenir compte de la distance de mouvement réelle de l'équipement et d'une marge de sécurité. En plus de la marge conventionnelle de 5 à 10 %, les facteurs suivants doivent également être pris en compte : si le cylindre est utilisé pour pousser les pièces vers une position spécifiée, un espace de réglage pour les erreurs de positionnement de la pièce (généralement 5 à 10 mm) doit être réservé ; s'il est utilisé pour serrer des pièces, un espace de compensation pour les écarts de taille de la pièce (généralement 3 à 5 mm) doit être réservé. Pour les vérins à course longue (> 300 mm), une attention particulière doit être portée à la rigidité de la tige du piston pour éviter toute flexion sous charge. Généralement, le rapport diamètre d'alésage/course doit être contrôlé dans une plage de 1:10 (par exemple, un diamètre d'alésage de 40 mm avec une course maximale de 400 mm). Si ce rapport est dépassé, une tige de piston épaissie (par exemple, augmentant le diamètre de la tige de piston de 16 mm à 20 mm) ou un dispositif de guidage (par exemple, cylindre à double arbre, cylindre guidé) doit être sélectionné.
La sélection du système tampon dépend de la vitesse de déplacement, du poids de la charge et des exigences de précision de l'équipement : lorsque la vitesse est ≤0,3 m/s et la charge est ≤50 kg, un tampon en caoutchouc peut être utilisé (structure simple, faible coût), mais l'effet tampon est limité, ce qui le rend adapté aux scénarios insensibles aux chocs (par exemple, poussée de matériau) ; lorsque la vitesse est de 0,3 à 0,8 m/s et que la charge est de 50 à 200 kg, une mise en mémoire tampon réglable est requise (une mise en mémoire tampon réglable est requise) – obtenue en installant un papillon des gaz sur la chambre tampon pour ajuster la vitesse d'échappement. Cela permet un ajustement flexible de la force tampon en fonction des conditions de travail réelles, ce qui le rend adapté à la plupart des scénarios industriels (par exemple, positionnement de pièces sur des chaînes d'assemblage). Lorsque la vitesse dépasse 0,8 m/s et la charge dépasse 200 kg, un amortisseur hydraulique (installé indépendamment en fin de course du vérin) est nécessaire. Il possède une grande capacité tampon et peut réduire l'accélération de l'impact de 10 m/s² à moins de 2 m/s², ce qui le rend idéal pour les scénarios à grande vitesse et à forte charge (par exemple, manipulation de grandes pièces).
De plus, l'entretien du système tampon nécessite une attention particulière : la chambre tampon du tampon réglable doit être nettoyée régulièrement (tous les 3 à 6 mois) pour éviter le blocage du trou d'échappement par des impuretés, ce qui entraînerait une défaillance du tampon. Les tampons en caoutchouc doivent être inspectés périodiquement (tous les 1 à 2 mois) ; en cas de vieillissement ou de déformation, ils doivent être remplacés rapidement pour éviter une augmentation du bruit d'impact et un risque de dommage à l'équipement.
3. Installation et détection : adaptation à la structure de l'équipement
Le choix de la méthode d'installation doit tenir compte de manière globale de la disposition spatiale de l'équipement, de la direction de la force et des exigences de précision du mouvement :
Montage sur bride : divisé en bride avant (montée à l'extrémité avant du cylindre) et en bride arrière (montée à l'extrémité arrière du cylindre). Des boulons à haute résistance (par exemple, grade 8,8 ou supérieur) doivent être utilisés pour connecter la bride à l'équipement, et la perpendiculaire entre la face de la bride et l'axe du cylindre doit être assurée (erreur de perpendiculaire ≤ 0,1 mm/m). Cette méthode convient aux scénarios avec des charges fixes et des exigences élevées de précision de mouvement (par exemple, serrage par des fixations de machine-outil).
Montage sur tourillon : comprend des tourillons fish-eye (permettant un certain angle d'oscillation, généralement ±5°) et des tourillons avec roulements sphériques (angle d'oscillation jusqu'à ±10°). Lors de l'installation, le jeu d'ajustement entre le trou du tourillon et l'arbre de connexion de l'équipement doit être assuré (généralement 0,05 à 0,1 mm) pour éviter un mouvement instable causé par un jeu excessif. Il convient aux scénarios dans lesquels la charge oscille légèrement (par exemple, pousser des dispositifs sur des convoyeurs inclinés).
Montage sur pied : comprend des supports de pied avant, des supports de pied arrière et des supports de pied à double ergot. La connexion entre le support de pied et l'équipement doit être sécurisée pour éviter tout desserrage sous charge. En raison du fait que les points d'appui du support de pied sont éloignés de l'axe du cylindre, sa résistance à la force latérale est faible (la charge latérale ne dépasse généralement pas 10 % de la charge nominale). Il convient aux scénarios de charge légère avec des directions de mouvement fixes (par exemple, pousser de petites pièces).
Montage sur pivot : Le cylindre est fixé au support de l'équipement via un axe de pivotement, permettant au cylindre de pivoter autour de l'axe de pivotement (angle de pivotement généralement ± 15°). L'ajustement entre l'axe de pivotement et le trou du tourillon du cylindre doit utiliser un ajustement de transition (par exemple, H7/g6), ce qui le rend adapté aux scénarios dans lesquels la charge a un grand angle d'oscillation (par exemple, mécanismes de retournement de matériau).
Pour la détection de position, en plus des interrupteurs magnétiques courants, il existe également des interrupteurs de fin de course et des capteurs photoélectriques : les interrupteurs magnétiques détectent la position du piston en détectant l'anneau magnétique du piston, avec une vitesse de réponse rapide (≤ 1 ms). Lors de l'installation, il faut faire attention à la précision de l'alignement avec l'anneau magnétique (écart ≤ 1 mm) ; sinon, un échec de détection peut se produire. Les interrupteurs de fin de course sont déclenchés par contact mécanique, offrant une fiabilité élevée mais une vitesse de réponse lente (≥10 ms), ce qui les rend adaptés aux scénarios avec des exigences de vitesse de réponse faibles (par exemple, protection de position limite d'équipement). Les capteurs photoélectriques réalisent le positionnement en détectant le signal de blocage du piston ou du curseur, ne nécessitant aucun contact avec le corps du cylindre, ce qui les rend adaptés aux environnements corrosifs ou à haute température. Il faut toutefois s’assurer qu’il n’y a pas de fortes interférences lumineuses dans la zone de détection.
4. Contrôle de la vitesse : correspondance aux exigences des conditions de travail
La vitesse du cylindre est principalement contrôlée par l'étranglement de l'admission d'air ou l'étranglement des gaz d'échappement, et les scénarios d'application et la logique de réglage de ces deux méthodes diffèrent considérablement :
L'étranglement de l'admission d'air consiste à installer un papillon des gaz à l'entrée d'air du cylindre pour contrôler la vitesse d'extension ou de rétraction de la tige de piston en limitant le débit d'admission. Cette méthode présente l’avantage d’un réglage simple et convient aux scénarios nécessitant peu de stabilité de vitesse (par exemple, poussée de matériaux ordinaires). Cependant, lorsque la charge change, la vitesse fluctue considérablement (plage de fluctuation jusqu'à ±20 %). Par exemple, lorsque le poids de la pièce poussée passe de 10 kg à 20 kg, la vitesse peut diminuer de 150 mm/s à moins de 100 mm/s si un étranglement d'entrée d'air est utilisé, affectant le cycle de production.
L'étranglement des gaz d'échappement implique l'installation d'un papillon des gaz au niveau de l'orifice d'échappement du cylindre pour ajuster indirectement la vitesse de déplacement en contrôlant la vitesse d'échappement. Étant donné que l'étranglement des gaz d'échappement maintient une certaine contre-pression à l'intérieur du cylindre, il supprime efficacement les fluctuations de vitesse causées par les changements de charge (la plage de fluctuation peut être contrôlée dans une plage de ± 5 %), ce qui le rend plus adapté aux scénarios avec des exigences élevées en matière de stabilité de vitesse (par exemple, l'alignement des pièces dans un assemblage de précision). Lors du réglage proprement dit, il faut prêter attention à la position d'installation du papillon des gaz d'échappement : pour les vérins à double effet, des papillons des gaz doivent être installés au niveau des orifices d'échappement de la chambre sans tige et de la chambre à tige pour régler indépendamment les vitesses d'extension et de rétraction.
De plus, la vitesse du cylindre est également affectée par le débit d'alimentation en air et le diamètre de la canalisation. Lorsque la longueur du pipeline dépasse 10 m, le diamètre du pipeline doit être augmenté de manière appropriée (par exemple, de 8 mm à 10 mm) pour éviter une réduction de vitesse due à un débit insuffisant. Si un mouvement ultra-rapide (> 1 m/s) est requis, une électrovanne à grand débit (diamètre d'alésage ≥ 15 mm) doit être sélectionnée, combinée à un pipeline court (≤ 5 m) pour réduire la résistance au débit de gaz.
5. Correspondance des accessoires : garantir le bon fonctionnement du système
La sélection rationnelle des accessoires affecte directement la stabilité opérationnelle et la durée de vie du cylindre, et les accessoires clés tels que les canalisations, les électrovannes et les connecteurs doivent être considérés un par un :
Pour les pipelines, le matériau doit être sélectionné en fonction de la pression de service et de la température ambiante : les pipelines en polyuréthane peuvent être utilisés pour des scénarios de température normale et de basse pression (pression ≤ 1 MPa, température de -5 ℃ à 60 ℃) en raison de leur bonne flexibilité et de leur légèreté, ce qui les rend adaptés aux scénarios de mouvement avec flexion fréquente (par exemple, cylindres à l'extrémité des bras robotisés). Les pipelines en nylon doivent être utilisés pour des scénarios à température moyenne (température de -20 ℃ à 120 ℃) en raison de leur meilleure résistance au vieillissement. Les canalisations en polytétrafluoroéthylène conviennent aux environnements corrosifs car elles peuvent résister aux acides et alcalis forts. Le diamètre du pipeline doit correspondre à l'interface du cylindre ; Les spécifications communes de l'interface de cylindre incluent G1/8, G1/4 et G3/8, correspondant à des diamètres de pipeline de 6 mm, 8 mm et 10 mm respectivement. L’utilisation d’un diamètre de pipeline sous-dimensionné entraînera un débit insuffisant et une vitesse de cylindre réduite.
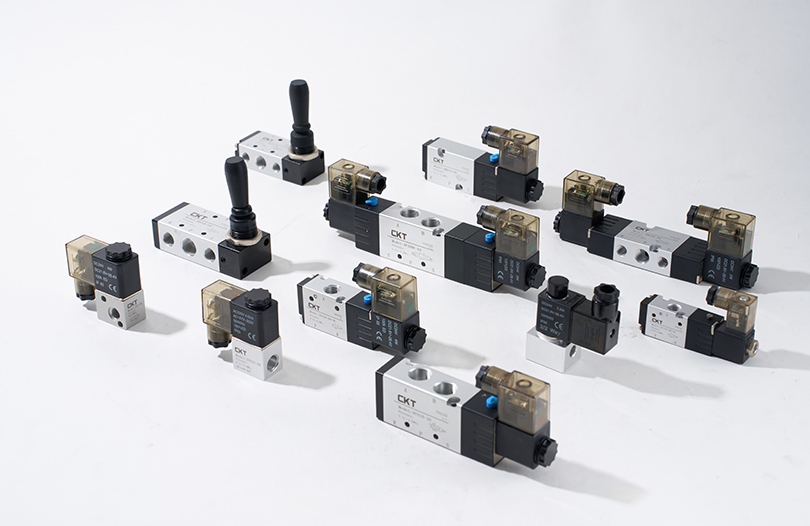
Les électrovannes sont des composants essentiels pour contrôler le mouvement du vérin et doivent être sélectionnées en fonction du type de vérin et des exigences de mouvement : les vérins à simple effet nécessitent des électrovannes à 2/3 voies (contrôleant l'admission et l'échappement d'air), tandis que les vérins à double effet nécessitent des électrovannes à 5/2 voies (contrôleant l'admission et l'échappement d'air pour les chambres sans tige et à tige). La spécification de tension de l'électrovanne doit correspondre à l'alimentation électrique de l'équipement (les spécifications communes incluent DC24V et AC220V), et le temps de réponse doit être ≤ 10 ms pour répondre aux exigences de mouvement à haute fréquence. De plus, dans des environnements poussiéreux ou humides, des électrovannes avec un niveau de protection IP65 ou supérieur doivent être sélectionnées pour éviter d'endommager les composants internes.
Les connecteurs sont utilisés pour connecter les canalisations aux cylindres et aux électrovannes, et des modèles correspondant au diamètre de la canalisation et aux spécifications d'interface doivent être sélectionnés : les raccords à connexion rapide permettent une installation facile et conviennent aux scénarios nécessitant des démontages fréquents (par exemple, phases de mise en service des équipements). Les raccords à compression offrent de meilleures performances d'étanchéité et conviennent aux scénarios nécessitant un fonctionnement stable à long terme (par exemple, équipement de ligne de production). Dans les environnements soumis à de fortes vibrations (par exemple, machines-outils), des connecteurs avec écrous de verrouillage doivent être utilisés pour éviter le desserrage et les fuites.
IV. Conseils d'entretien : Comment prolonger la durée de vie des vérins pneumatiques ?
La maintenance scientifique peut améliorer considérablement la fiabilité des cylindres et réduire l’incidence des pannes. L'essentiel réside dans quatre aspects clés : la purification de l'alimentation en air, la protection des joints, l'inspection régulière et le diagnostic des pannes. Vous trouverez ci-dessous des méthodes pratiques détaillées :
1. Purification de l’alimentation en air : réduction de l’usure interne
L'humidité, l'huile et les impuretés présentes dans l'air comprimé sont les principales causes de l'usure interne des cylindres et du vieillissement des joints. Un système de purification en trois étapes est nécessaire pour obtenir une filtration efficace :
Filtration primaire (préfiltration) : Un filtre de ligne principale est installé à la sortie du compresseur d'air avec une précision de filtration de 5 à 10 μm, principalement utilisé pour éliminer les grosses impuretés particulaires (par exemple la rouille, la poussière) de l'air et séparer une partie de l'eau liquide et de l'huile. Le robinet de vidange doit être ouvert régulièrement (toutes les 1 à 2 semaines) pour évacuer l'eau. Dans les environnements très humides (par exemple, saisons des pluies dans les régions du sud), la fréquence de vidange doit être augmentée (1 à 2 fois par jour) pour éviter l'accumulation d'eau à l'intérieur du filtre.
Filtration secondaire (filtration de précision) : Un filtre de précision est installé dans le circuit d'alimentation en air du cylindre avec une précision de filtration de 1 à 5 μm pour éliminer davantage les fines impuretés et le brouillard d'huile. L'élément filtrant du filtre de précision doit être remplacé régulièrement (tous les 3 à 6 mois). Dans les environnements poussiéreux (par exemple, ateliers de traitement du minerai), le cycle de remplacement doit être raccourci (tous les 1 à 2 mois). Lors du remplacement, l'alimentation en air doit d'abord être coupée et la pression à l'intérieur du filtre doit être relâchée pour empêcher les impuretés de pénétrer dans le circuit en aval.
Filtration tertiaire (traitement du brouillard d'huile) : pour les cylindres de lubrification sans huile (utilisés dans certains équipements de l'industrie alimentaire et pharmaceutique), un séparateur de brouillard d'huile doit être installé après le filtre de précision avec une précision de filtration de 0,01 μm pour éliminer les traces de brouillard d'huile de l'air, garantissant que la teneur en huile de l'air entrant dans le cylindre est ≤ 0,01 mg/m³. L'élément filtrant du séparateur de brouillard d'huile doit être remplacé tous les 6 à 12 mois et un manomètre différentiel doit être utilisé pour surveiller l'état de colmatage de l'élément filtrant. Si la pression différentielle dépasse 0,1 MPa, l'élément filtrant doit être remplacé immédiatement.
De plus, la pression du réducteur de pression doit être ajustée de manière stable dans la plage de pression de service nominale du cylindre (généralement 0,4 à 0,6 MPa) pour éviter d'endommager les joints causés par un fonctionnement en surpression. Si l'équipement reste inactif pendant une longue période (plus d'un mois), l'alimentation en air doit être coupée et l'air comprimé à l'intérieur du cylindre doit être évacué pour éviter la corrosion interne.
2. Protection des joints : blocage des risques externes
Les joints sont des éléments clés pour éviter les fuites de gaz et assurer le fonctionnement normal de la bouteille. Des mesures de protection ciblées doivent être prises en fonction du scénario d'application :
Inspection quotidienne : La surface de la tige de piston du cylindre doit être inspectée chaque semaine pour détecter les rayures ou la corrosion. Si des taches de rouille ou des rayures sont détectées sur la surface de la tige de piston, elles doivent être immédiatement polies doucement avec du papier de verre fin (grain 800-1000), puis une graisse spéciale (par exemple, une graisse à base de lithium) doit être appliquée pour éviter d'endommager les joints. En même temps, vérifiez s'il y a une fuite au niveau de la connexion entre le capuchon d'extrémité du cylindre et le corps du cylindre. Si une fuite est détectée, serrez les boulons de connexion (le couple doit être conforme aux exigences du manuel du cylindre pour éviter la déformation du cylindre causée par un serrage excessif). Si la fuite persiste après le serrage, remplacez le joint du capuchon d'extrémité.
Remplacement des joints : lorsque le cylindre présente une fuite accrue (supérieure à 10 mL/min), une vitesse de déplacement considérablement réduite ou un blocage de la tige de piston, les joints doivent être remplacés rapidement. Avant le remplacement, le cylindre doit être démonté et les composants tels que le corps du cylindre et le piston doivent être nettoyés (nettoyés avec de l'éthanol anhydre ou du kérosène ; les solvants corrosifs doivent être évités). Lors du remplacement, des joints conformes au modèle d'origine doivent être sélectionnés (une attention particulière doit être portée à la correspondance des matériaux, par exemple des joints en caoutchouc fluoré pour les scénarios à haute température), et une petite quantité de graisse doit être appliquée sur la surface du joint lors de l'installation pour réduire la résistance de l'installation et éviter d'endommager les joints.
Protection contre la poussière : dans les environnements poussiéreux (par exemple, ateliers de menuiserie, usines de transformation du ciment), un cache-poussière (par exemple, cache-poussière télescopique, cache-poussière pliable) doit être installé à l'extrémité de la tige de piston du cylindre pour empêcher la poussière de pénétrer à l'intérieur du cylindre. Le cache-poussière doit être inspecté régulièrement (toutes les 2 à 4 semaines) ; si des dommages sont constatés, il doit être remplacé immédiatement pour empêcher la poussière de pénétrer dans le corps du cylindre à travers la tige de piston et d'exacerber l'usure interne.
3. Inspection régulière : dépannage rapide
Une inspection régulière est un moyen important de prévenir les pannes de cylindres. Des systèmes d’inspection mensuels, trimestriels et annuels doivent être établis, avec des éléments et des normes d’inspection clairs :
Inspection mensuelle : concentrez-vous sur la vérification de l'état de fonctionnement du cylindre, notamment si le mouvement est fluide, s'il y a un bruit anormal (par exemple, un bruit de fuite « sifflement », un bruit de collision mécanique « clac ») et si la tige de piston se déplace en douceur (pas de blocage ou de déviation). En même temps, vérifiez la précision de détection de l'interrupteur magnétique en poussant manuellement le piston et en observant si l'interrupteur magnétique peut détecter avec précision la position du piston. En cas d'échec de détection, ajustez la position d'installation de l'interrupteur magnétique ou remplacez l'interrupteur.
Inspection trimestrielle : Démontez et inspectez les composants clés du cylindre, y compris le piston, la tige de piston et la bague de guidage. Vérifiez s'il y a de l'usure sur la surface du piston (le piston doit être remplacé si le degré d'usure dépasse 0,1 mm), l'erreur de rectitude de la tige de piston (la tige de piston doit être calibrée ou remplacée si l'erreur dépasse 0,1 mm/m) et l'usure de la bague de guidage (la bague de guidage doit être remplacée si le jeu dépasse 0,2 mm). De plus, vérifiez la rugosité de la surface de la paroi intérieure du cylindre ; Si des rayures ou de la rouille évidentes sont détectées, le corps du cylindre doit être réparé avec des outils d'affûtage ou remplacé.
Inspection annuelle : tester les performances globales du cylindre, y compris les tests de force de poussée/traction (mesurer la force de sortie réelle avec un dynamomètre ; si l'écart par rapport à la valeur nominale dépasse 10 %, rechercher la cause, comme l'usure des joints ou une pression d'alimentation en air insuffisante), les tests de fuite (mesurer la fuite du cylindre à la pression nominale ; remplacer les joints si la fuite dépasse la valeur standard) et les tests de durée de vie (simuler les conditions de travail réelles et fonctionner en continu pendant plus de 100 000 cycles pour observer si le cylindre a échecs). En même temps, serrez complètement les boulons de connexion et les connecteurs du cylindre pour éviter le desserrage causé par des vibrations à long terme.
4. Diagnostic des pannes : localisation et résolution rapides
Lorsqu'un cylindre tombe en panne, le dépannage doit suivre le principe « externe d'abord, interne ensuite ; simple d'abord, complexe ensuite ». Vous trouverez ci-dessous les défauts courants et leurs solutions :
Défaut 1 : Le cylindre bouge lentement ou pas du tout
Causes possibles : ① Pression d'alimentation en air insuffisante (mauvais réglage du réducteur de pression ou panne du compresseur d'air) ; ② Pipeline bloqué ou sous-dimensionné (pipeline bloqué par des impuretés ou diamètre du pipeline ne répondant pas aux exigences) ; ③ Défaillance de l'électrovanne (grillage de la bobine ou blocage du noyau de la vanne) ; ④ Joints vieillissants (fuite causée par des joints de piston usés).
Solutions : ① Vérifiez la pression d'alimentation en air, ajustez le réducteur de pression à la pression nominale et réparez ou remplacez le compresseur d'air en cas de panne ; ② Démontez le pipeline et soufflez la partie bloquée avec de l'air comprimé ; remplacer le pipeline par un diamètre plus grand si le diamètre du pipeline est insuffisant ; ③ Vérifiez la tension de la bobine de l'électrovanne, remplacez la bobine si elle est grillée, et démontez et nettoyez le noyau de la vanne s'il est coincé ; ④ Démontez le cylindre et remplacez les joints vieillissants.
Défaut 2 : fuite importante du cylindre
Causes possibles : ① Joint d'embout endommagé (boulons desserrés ou joint vieillissant) ; ② Joints de tige de piston usés (surface de tige de piston rayée ou joints vieillissants) ; ③ Joints de cylindre et de piston endommagés (piston usé ou joints vieillissants) ; ④ Connecteurs desserrés (connexions desserrées causées par les vibrations).
Solutions : ① Serrez les boulons du capuchon d'extrémité et remplacez le joint s'il vieillit ; ② Réparez la surface rayée de la tige de piston et remplacez les joints de la tige de piston ; ③ Remplacez le piston et les joints de piston ; ④ Serrez les connecteurs et remplacez-les s'ils sont endommagés.
Défaut 3 : Bruit anormal lors du fonctionnement du cylindre
Causes possibles : ① Déviation de la tige de piston (installation incorrecte ou bague de guidage usée) ; ② Défaillance du système de tampon (mauvais réglage des vis du tampon ou joints de tampon usés) ; ③ Impuretés à l'intérieur du corps du cylindre (impuretés pénétrant dans le corps du cylindre en raison d'une purification inadéquate de l'alimentation en air) ; ④ Impact de commutation de l'électrovanne (vitesse de réponse rapide de l'électrovanne ou absence de dispositif tampon).
Solutions : ① Corrigez la position d'installation du cylindre et remplacez la bague de guidage usée ; ② Réajustez les vis du tampon et remplacez les joints du tampon s'ils sont usés ; ③ Nettoyez le corps du cylindre et améliorez la purification de l'alimentation en air ; ④ Installez un papillon des gaz à la sortie de l'électrovanne pour réduire le débit de gaz, ou sélectionnez une électrovanne avec une fonction tampon.
Défaut 4 : échec de détection de l'interrupteur magnétique
Causes possibles : ① Position d'installation incorrecte de l'interrupteur magnétique (non aligné avec l'anneau magnétique du piston) ; ② Démagnétisation de l'anneau magnétique (force magnétique de l'anneau magnétique réduite en raison du démarrage/arrêt à haute fréquence ou d'un environnement à haute température) ; ③ Défaillance de l'interrupteur magnétique (grillage de la bobine ou endommagement des composants de détection) ; ④ Facteurs d'interférence (champ magnétique puissant ou interférence d'équipement haute fréquence à proximité).
Solutions : ① Ajustez la position d'installation de l'interrupteur magnétique pour assurer l'alignement avec l'anneau magnétique ; ② Remplacez l'anneau magnétique démagnétisé ; ③ Remplacez l'interrupteur magnétique ; ④ Tenir à l'écart des champs magnétiques puissants ou des équipements à haute fréquence, ou sélectionner un interrupteur magnétique anti-interférence.
V. Analyse approfondie des scénarios d'application courants : solutions pratiques basées sur les conditions de travail
L'application de vérins pneumatiques dans diverses industries nécessite une conception optimisée basée sur des conditions de travail spécifiques. La sélection, l'installation, la mise en service et le paramétrage des vérins varient considérablement selon les scénarios. Vous trouverez ci-dessous un tableau récapitulatif des principaux paramètres d'application pour quatre secteurs typiques, suivi de solutions pratiques détaillées :
| Domaine de l'industrie | Exigence de base | Type de cylindre recommandé | Exigences des paramètres clés | Installation et entretien |
| Fabrication électronique | Haute précision et faibles vibrations | Cylindres miniatures guidés pour salle blanche | Alésage 12-25 mm, précision de répétition ±0,02 mm, propreté ISO classe 5 | Installer : étalonnage du parallélisme laser (≤0,01 mm/m), tuyauterie PTFE Entretien : Nettoyage mensuel des surfaces, Contrôle trimestriel de l'étanchéité |
| Fabrication automobile | Longue durée de vie à charge élevée | Rotatif à crémaillère et pignon robuste | Alésage 80-125 mm, couple ≥50N·m, résistance ≥800MPa | Installer : Connexion par goupille (jeu ≤0,03 mm), guides renforcés Entretien : lubrification des tiges par équipe, nettoyage hebdomadaire des tampons |
| Emballage alimentaire | Nettoyage facile et sans pollution | Acier inoxydable, revêtement antiadhésif | Corps SUS316L, Ra ≤0,8 μm, joints FDA | Installer : à l'écart du chemin du produit, tube de qualité alimentaire (remplacement trimestriel) Maintenir : Test microbien mensuel, Contrôle de conformité semestriel |
| Logistique et entreposage | Grande vitesse, haute fiabilité | Cylindres minces et à grande vitesse | Diamètre d'alésage 32-63 mm, vitesse 30-50 cycles/min, résistance à la fatigue ≥1 million de cycles | Installer : Joints flottants (±3°), Soupapes d'échappement rapide Maintenir : contrôle mensuel de l'usure des lignes, optimisation du timing trimestriel |
1. Industrie de la fabrication électronique : contrôle précis pour les scénarios d’assemblage de précision
Dans des scénarios de précision tels que le soudage de cartes mères de téléphones portables et l'emballage de puces, les cylindres doivent atteindre un positionnement au niveau du micron et un mouvement stable, avec les exigences fondamentales de « haute précision et faibles vibrations » :
Adaptation de la sélection : donnez la priorité aux cylindres guidés miniatures (par exemple, diamètre d'alésage 12 mm-25 mm) avec une structure d'arbre à double guidage, obtenant une précision de positionnement répétée de ± 0,02 mm pour éviter les écarts de positionnement causés par des charges excentriques dans les cylindres à arbre unique. Pour la manipulation des copeaux, des cylindres spécifiques aux salles blanches (classe ISO 5 ou supérieure) avec des revêtements à faibles émissions de particules doivent être sélectionnés pour éviter la contamination par la poussière des broches à copeaux.
Installation et mise en service : lors de l'installation, utilisez un outil d'alignement laser pour calibrer le parallélisme entre l'axe du cylindre et l'établi (erreur ≤ 0,01 mm/m) afin d'éviter que les forces latérales n'endommagent les composants de précision. Des canalisations en PTFE (diamètre intérieur 4 mm-6 mm) doivent être utilisées pour réduire l'impact des pulsations du flux d'air sur la stabilité du mouvement ; pendant ce temps, un régulateur de pression de précision (précision ±0,005 MPa) doit être installé à l'entrée d'air du cylindre pour stabiliser la pression de travail à 0,3-0,4 MPa, évitant ainsi les écarts de soudage causés par les fluctuations de pression.
Optimisation des paramètres : utilisez l'étranglement des gaz d'échappement pour le contrôle de la vitesse, en ajustant la vitesse à 30-50 mm/s via un micro-papillon et en l'associant à des tampons flexibles (dureté 50-60 Shore A) pour éviter le déplacement des copeaux causé par l'impact en fin de course. Dans les stations de soudage, un capteur de pression peut être installé à l'extrémité de la tige de piston du cylindre pour surveiller la pression de contact en temps réel (généralement contrôlée à 5-10 N), et le système s'arrêtera immédiatement si la pression est anormale pour protéger la puce des dommages causés par la pression.
2. Industrie manufacturière automobile : assurance de la stabilité pour les scénarios de manutention de charges lourdes
Dans des scénarios tels que le soudage de carrosseries automobiles et l'assemblage de châssis, les cylindres doivent résister à de lourdes charges (50 à 200 kg) et fonctionner fréquemment, avec les exigences fondamentales d'une « longue durée de vie sous charge élevée » :
Adaptation de sélection : sélectionnez des cylindres robustes (diamètre d'alésage 80 mm-125 mm) avec des tiges de piston en acier 45# avec chromage (épaisseur de placage 20-30 μm) et une résistance à la compression de ≥ 800 MPa pour éviter la flexion de la tige de piston sous de lourdes charges à long terme. Pour le retournement du corps (par exemple, retournement et manipulation à 90°), les cylindres rotatifs à crémaillère (couple ≥50N·m) doivent être associés à des freins électromagnétiques pour empêcher le corps de glisser lorsque l'alimentation est coupée.
Installation et mise en service : les supports d'installation doivent être soudés à partir de plaques d'acier Q235 d'une épaisseur ≥ 10 mm pour garantir la résistance à la charge ; la connexion entre le cylindre et le support doit utiliser des boulons à goupille (jeu d'ajustement ≤0,03 mm) pour éviter les déviations de mouvement causées par des boulons desserrés. Dans les lignes de convoyeurs à châssis, les vérins sans tige doivent être équipés de rails de guidage renforcés (capacité de charge ≥ 300 kg) et des blocs de limitation doivent être installés aux deux extrémités des rails de guidage pour empêcher le curseur d'impacter le capuchon d'extrémité en raison d'une course excessive.
Optimisation de la maintenance : vérifiez l'état de lubrification de la surface de la tige de piston à chaque quart de travail (8 heures), en appliquant de la graisse à haute température (résistance à la température de -30 ℃ à 150 ℃) pour réduire l'usure ; démontez le capuchon d'extrémité du cylindre chaque semaine pour nettoyer les impuretés dans la chambre tampon et remplacez les joints vieillissants du tampon (généralement en polyuréthane) pour éviter les dommages causés par une défaillance du tampon.
3. Industrie de l’emballage alimentaire : conception de conformité pour les scénarios hygiéniques
Dans des scénarios tels que le remplissage des aliments et le scellage des emballages, les cylindres doivent répondre aux normes d'hygiène (par exemple, la certification FDA), avec les exigences fondamentales d'un « nettoyage facile et sans pollution » :
Adaptation de la sélection : sélectionnez des cylindres en acier inoxydable (matériau du corps du cylindre SUS316L) avec une surface polie (rugosité Ra ≤ 0,8 μm) pour empêcher l'adhérence des résidus alimentaires ; les joints doivent être fabriqués en caoutchouc fluoré de qualité alimentaire (conforme à la norme FDA 21 CFR Part 177) pour empêcher la libération de substances nocives. Pour le remplissage de sauce, des cylindres à revêtement antiadhésif (par exemple, revêtement en téflon) doivent être sélectionnés pour réduire les résidus de sauce.
Installation et mise en service : les bouteilles doivent être installées à l'écart des voies de transport des aliments pour éviter toute contamination des aliments par une fuite d'air comprimé ; les pipelines doivent utiliser des tubes en silicone de qualité alimentaire (diamètre intérieur 8 mm-10 mm), remplacés tous les trimestres pour éviter la libération de particules due au vieillissement. Dans les stations-service, des raccords à connexion rapide doivent être utilisés pour la connexion entre la bouteille et la valve de remplissage afin de faciliter le démontage et le nettoyage ; après chaque nettoyage, de l'air comprimé doit être utilisé pour sécher l'intérieur du cylindre afin d'éviter la rouille causée par l'humidité résiduelle.
Tests de conformité : effectuer des tests microbiens sur la surface du cylindre tous les mois (nombre total de bactéries ≤ 10 CFU/cm²) ; si le test échoue, trempez et nettoyez avec un désinfectant de qualité alimentaire (par exemple, une solution d'hypochlorite de sodium), puis rincez à l'eau pure. Confiez à une organisation tierce la réalisation de tests de conformité des matériaux semestriellement afin de garantir la conformité aux normes relatives aux matériaux en contact avec les aliments.
4. Industrie de la logistique et de l'entreposage : fonctionnement efficace pour les scénarios de tri et de manutention
Dans des scénarios tels que le tri express et l'empilage sur étagères, les cylindres doivent atteindre un mouvement à haute fréquence (30 à 50 cycles par minute), avec les exigences fondamentales de « haute vitesse et haute fiabilité » :
Adaptation de sélection : sélectionnez des cylindres à grande vitesse (diamètre d'alésage 32 mm-63 mm) avec des pistons en alliage d'aluminium léger (densité 2,7 g/cm³) pour réduire la force d'inertie ; les joints doivent être en polyuréthane à faible friction (coefficient de friction ≤0,1) pour garantir un fonctionnement fluide sous des mouvements à haute fréquence. Pour les convoyeurs de tri, des cylindres minces (hauteur ≤ 40 mm) doivent être sélectionnés pour économiser de l'espace d'installation, et des soupapes d'échappement rapides doivent être adaptées pour réduire le temps d'échappement de 50 % et améliorer la vitesse de déplacement.
Installation et mise en service : La connexion entre le cylindre et le mécanisme de tri doit utiliser des joints flottants pour compenser les erreurs d'installation (permettant un écart angulaire de ± 3°) et éviter le blocage provoqué par les forces latérales ; les pipelines doivent utiliser des tubes en polyuréthane haute pression (pression de service ≤ 1,2 MPa) avec une résistance à la fatigue ≥ 1 million de cycles pour éviter la rupture due à la flexion à haute fréquence. Aux stations d'empilage, des capteurs de position (temps de réponse ≤ 1 ms) doivent être installés sur le cylindre pour indiquer la position du piston en temps réel et interagir avec le système de contrôle du gerbeur pour garantir un empilement précis.
Optimisation de l'efficacité : optimisez la séquence de mouvement du cylindre grâce à la programmation PLC. Par exemple, dans les scénarios de tri, ouvrez l'entrée d'air du cylindre 0,1 seconde à l'avance pour réduire le retard de mouvement ; en même temps, installez des papillons de silencieux au niveau de l'orifice d'échappement du cylindre pour garantir la vitesse tout en contrôlant le bruit en dessous de 70 dB, conformément aux normes de bruit d'atelier.
VI. Compétences en matière de dépannage d'urgence : méthodes pratiques pour une reprise rapide de la production
Des pannes soudaines de cylindres pendant la production peuvent entraîner un arrêt de la chaîne de production. La maîtrise des compétences de dépannage d’urgence peut réduire considérablement le temps nécessaire au diagnostic et à la réparation des pannes. Vous trouverez ci-dessous un tableau résumant les défauts courants et les solutions correspondantes, suivi des opérations détaillées :
| Type de défaut | Causes courantes | Mesures de gestion d'urgence | Recommandations de traitement de suivi | Précautions |
| Fuite dans les ports aériens | Raccords desserrés, pipelines endommagés | Serrez les raccords (15-20 N·m) et enveloppez-les de ruban téflon ; couper les pipelines endommagés et les reconnecter | Remplacer les canalisations vieillissantes, vérifier régulièrement l'étanchéité des raccords | Ruban en téflon enveloppé dans le même sens que la rotation du filetage, profondeur d'insertion du pipeline ≥ 10 mm |
| Fuite du capuchon d'extrémité | Boulons desserrés, joints endommagés | Serrez les boulons en diagonale, ajoutez de fines feuilles de cuivre ; appliquer un scellant haute température (durcit en 30 minutes) | Remplacer les joints, vérifier l'usure de la rainure du joint du cylindre. | Le mastic doit être résistant aux températures élevées, sans alimentation en air avant le durcissement |
| Blocage de la tige de piston | Anneaux de guidage usés, arbres de guidage pliés | Appliquez de la graisse à base de lithium et poussez à plusieurs reprises ; redresser légèrement les arbres de guidage (≤0,1 mm par fois) | Remplacez les anneaux de guidage, remplacez les arbres de guidage s'ils sont fortement pliés. | Appliquez une force uniforme pendant le redressage, évitez les dommages excessifs aux composants |
| Collage des pistons | Impuretés dans le fût du cylindre, joints déformés | Essuyer le corps du cylindre avec de l'éthanol anhydre, inverser temporairement les joints pour utilisation | Nettoyer soigneusement le corps du cylindre, remplacer les joints déformés | Évitez les solvants corrosifs, séchez soigneusement après le nettoyage |
| Interruption de l'alimentation en air | Panne du compresseur d'air, pipelines bloqués | Passez au compresseur d'air de secours, utilisez de l'air en bouteille pour un approvisionnement temporaire ; canalisations de purge inversée | Réparer les compresseurs d'air, remplacer les canalisations bouchées | Pression de l'air en bouteille ajustée à 0,5 MPa, purge loin du personnel |
| Défaillance de l'électrovanne | Noyau de valve coincé, bobines brûlées | Nettoyer le noyau de la vanne, le remplacer par une électrovanne de secours ; contrôle via vanne d'air manuelle | Réparer les bobines des électrovannes, nettoyer régulièrement les noyaux de vannes | Supervision du personnel dédié pendant le contrôle manuel, évitez les erreurs de fonctionnement |
| Dysfonctionnement de l’interrupteur magnétique | Démagnétisation de l'anneau magnétique, panne de commutateur | Fixez des feuilles magnétiques puissantes, installez des bouchons mécaniques ; Contrôle de retard PLC | Remplacer les anneaux et interrupteurs magnétiques, calibrer les positions de détection | Temps de retard adapté à la vitesse de déplacement réelle, évitez les dépassements |
1. Défauts de fuite soudains : scellement temporaire et remplacement rapide
Lorsque les bouteilles présentent des fuites au niveau des orifices d'air (par exemple, des raccords desserrés) ou des fuites sur les embouts (par exemple, des joints endommagés), si les pièces ne peuvent pas être remplacées immédiatement en raison de contraintes de production, des mesures temporaires peuvent être prises pour reprendre la production :
Urgence en cas de fuite dans les ports d'air : Si les raccords sont desserrés, serrez-les avec une clé (couple spécifié dans le manuel, généralement 15-20 N·m). Si la fuite persiste après le serrage, enroulez du ruban téflon (3 à 5 tours, dans le même sens que la rotation du filetage) et resserrez. Si les canalisations sont endommagées, utilisez des raccords à connexion rapide pour couper la section endommagée et reconnecter la canalisation (assurer une profondeur d'insertion ≥ 10 mm) pour rétablir temporairement l'alimentation en air ; remplacer l'ensemble du pipeline pendant les pauses de production.
Urgence en cas de fuite du capuchon d'extrémité : Si les boulons du capuchon d'extrémité sont desserrés, utilisez une clé dynamométrique pour les serrer dans une séquence diagonale (écart de couple ≤ 5 %). Si la fuite persiste, placez une fine feuille de cuivre (épaisseur 0,1 à 0,2 mm) entre le capuchon d'extrémité et le corps du cylindre pour améliorer l'étanchéité. Si les joints sont endommagés et qu'aucune pièce de rechange n'est disponible, appliquez un mastic haute température (par exemple, un mastic silicone) dans la rainure du joint et reprenez l'utilisation temporairement après le durcissement du mastic (environ 30 minutes) ; remplacez immédiatement les joints pendant les pauses de production.
2. Défauts de brouillage de mouvement : lubrification temporaire et nettoyage des impuretés
Lorsque les vérins subissent un blocage de la tige de piston (par exemple, des bagues de guidage usées) ou un blocage du piston (par exemple, des impuretés dans le corps du cylindre), un traitement temporaire peut restaurer le mouvement et éviter un temps d'arrêt prolongé de la ligne de production :
Urgence de blocage de la tige de piston : Tout d’abord, coupez l’alimentation en air et poussez la tige de piston manuellement. Si une résistance importante est ressentie, appliquez une petite quantité de graisse lubrifiante (par exemple, de la graisse à base de lithium) sur la surface de la tige de piston et poussez la tige de piston à plusieurs reprises (10 à 20 fois) pour lubrifier les bagues de guidage. Si le blocage persiste, vérifiez si l'arbre de guidage est plié ; s'il est légèrement plié, utilisez un outil de redressage pour le redresser lentement (≤0,1 mm par réglage) afin de restaurer temporairement le mouvement, et remplacez l'arbre de guidage plus tard.
Urgence de blocage du piston : Coupez l'alimentation en air, démontez le capuchon d'extrémité du cylindre et inspectez la paroi intérieure du corps du cylindre avec une lampe de poche. Si des impuretés (par exemple des copeaux de métal) sont trouvées, essuyez la paroi intérieure avec un chiffon doux imbibé d'éthanol anhydre (évitez de rayer le corps du cylindre). En même temps, vérifiez si les joints du piston sont endommagés ; si les joints sont déformés, ils peuvent être inversés temporairement (uniquement en cas d'urgence ; une utilisation à long terme nécessite un remplacement), puis remonter le cylindre pour reprendre temporairement la production.
3. Défauts d'absence de mouvement : diagnostic rapide et solutions alternatives
Lorsque les vérins ne bougent pas complètement (par exemple, panne d'électrovanne ou interruption de l'alimentation en air), localisez rapidement le point de défaut. Si une réparation immédiate n’est pas possible, des solutions alternatives peuvent être utilisées pour maintenir la production :
Urgence en cas d'interruption de l'alimentation en air : Vérifiez si le compresseur d'air est arrêté. Si le compresseur d'air tombe en panne, passez à un compresseur d'air de secours (si disponible) ou utilisez de l'air comprimé en bouteille (pression ajustée à 0,5 MPa) pour une alimentation temporaire. Si les canalisations sont bloquées, purgez la canalisation dans le sens inverse (de l'extrémité du cylindre à l'extrémité de l'électrovanne) avec de l'air comprimé pour éliminer le blocage et rétablir le flux d'air.
Urgence en cas de panne de l'électrovanne : démontez l'électrovanne et vérifiez si le noyau de la vanne est coincé. En cas de blocage, nettoyez le noyau de la valve avec de l'éthanol anhydre (évitez les solvants corrosifs) ; si la vanne tombe toujours en panne après la réinstallation, remplacez-la temporairement par une électrovanne de secours (assurez-vous d'une tension et d'un diamètre d'alésage constants). Si aucune électrovanne de secours n'est disponible, pour les vérins à double effet, actionnez manuellement une vanne d'air (par exemple, un robinet à bille) pour contrôler l'admission et l'échappement de l'air, en maintenant temporairement le mouvement de base jusqu'à ce que le défaut soit résolu.
4. Urgence de dysfonctionnement de l'interrupteur magnétique : détection temporaire et positionnement alternatif
Lorsque les interrupteurs magnétiques ne parviennent pas à détecter la position du piston (par exemple, démagnétisation de l'anneau magnétique ou défaillance de l'interrupteur), des méthodes de détection temporaires peuvent être utilisées pour garantir la sécurité de la production :
Urgence de démagnétisation de l'anneau magnétique : fixez une feuille magnétique puissante (par exemple, une feuille magnétique néodyme-fer-bore) à la position correspondant au piston pour améliorer l'intensité du champ magnétique et restaurer temporairement la fonction de détection de l'interrupteur magnétique. Si la feuille magnétique est inefficace, installez une butée mécanique à la fin de la course du cylindre et déclenchez un interrupteur de fin de course via la butée pour remplacer l'interrupteur magnétique pour la détection de position, évitant ainsi l'impact de surcourse du piston.
Urgence en cas de panne de commutateur : remplacez-le par un commutateur magnétique de secours (assurez-vous d'un modèle cohérent). Si aucun interrupteur de secours n'est disponible, configurez le contrôle du retard via le programme PLC (définissez les retards en fonction du temps de mouvement du vérin, par exemple 1 seconde pour l'extension, 0,8 seconde pour la rétraction) pour remplacer temporairement la détection de position. Dans le même temps, demandez au personnel de surveiller sur place afin d'éviter tout dommage à l'équipement causé par un mouvement anormal.
VII. Idées fausses courantes lors de l'installation et de la mise en service des vérins pneumatiques : dangers et méthodes d'évitement
Un fonctionnement incorrect lors de l'installation et de la mise en service du cylindre peut entraîner une durée de vie réduite, des pannes opérationnelles fréquentes et même des risques pour la sécurité des équipements. Vous trouverez ci-dessous six idées fausses courantes, analysées avec des cas pratiques pour mettre en évidence les dangers, et des solutions pratiques pour les éviter sont proposées :
1. Ignorer la coaxialité pendant l'installation, alignement forcé provoquant des dommages par charge excentrique
Idée fausse courante : lors de l'installation du vérin, la coaxialité entre la tige du piston et la charge n'est pas calibrée ; le cylindre est fixé directement avec des boulons, ou en raison d'une précision insuffisante du support d'équipement, l'axe du cylindre s'écarte de la direction du mouvement de la charge (supérieur à 0,5 mm/m). Par exemple, dans une usine d'électronique, la déviation du soudage du support a provoqué une erreur de coaxialité de 1,2 mm/m lors de l'installation d'un cylindre de traitement des copeaux. Après 1 semaine de fonctionnement, la tige du piston était considérablement pliée et les joints étaient usés et fuyaient.
Analyse des risques : La déviation de coaxialité amène le cylindre à supporter des forces latérales, augmentant ainsi la friction entre la tige de piston et la bague de guidage. Les joints sont comprimés de manière inégale, ce qui entraîne une augmentation des fuites de 3 à 5 fois par rapport aux conditions normales. Dans les cas graves, la tige du piston peut se plier et le corps du cylindre peut être rayé, réduisant ainsi la durée de vie à 1/3 du niveau normal.
Méthodes d’évitement :
Avant l'installation, utilisez un détecteur de coaxialité laser pour calibrer l'axe du cylindre et la direction du mouvement de la charge, en garantissant un écart ≤ 0,1 mm/m. Si la précision du support de l'équipement est insuffisante, ajoutez des cales de réglage (épaisseur 0,1-0,5 mm) entre le cylindre et le support, et ajustez progressivement jusqu'à ce qu'ils soient coaxiaux.
Pour les vérins à course longue (> 500 mm), installez un roulement de guidage à l'extrémité de la tige de piston pour répartir les forces latérales. Si la charge oscille légèrement, sélectionnez une méthode de montage sur tourillon avec roulements sphériques, qui permet une compensation angulaire de ±5°.
2. Sélection aléatoire de pipelines, diamètres incompatibles affectant les performances de mouvement
Idée fausse courante : on suppose que les pipelines ne servent qu'à l'alimentation en air, c'est pourquoi les pipelines avec des diamètres sous-dimensionnés ou des matériaux inappropriés sont sélectionnés au hasard. Par exemple, une usine de pièces automobiles a remplacé le pipeline de 10 mm d'un cylindre de 80 mm de diamètre d'alésage par un de 6 mm, ce qui a entraîné une chute de la vitesse d'extension du cylindre de 200 mm/s à 80 mm/s, ce qui n'a pas permis de respecter le cycle de production. Une autre usine a utilisé des canalisations en polyuréthane ordinaires dans un environnement à haute température (150 ℃), et les canalisations se sont ramollies et se sont rompues au bout de 3 heures, provoquant une interruption de l'alimentation en air.
Analyse des risques : les diamètres de canalisation sous-dimensionnés entraînent un débit d'air insuffisant, réduisant la vitesse de déplacement du cylindre (pour chaque réduction de 1 mm de diamètre, la vitesse diminue d'environ 20 à 30 %). En même temps, cela augmente la résistance au flux d'air, augmentant la différence de pression entre les deux extrémités du cylindre et provoquant un blocage du mouvement. Des matériaux inappropriés accélèrent le vieillissement et la rupture des pipelines, et peuvent même libérer des substances nocives qui polluent l'environnement (par exemple, les pipelines en caoutchouc ordinaires libèrent des plastifiants dans les ateliers alimentaires).
Méthodes d’évitement :
Déterminez le diamètre du pipeline en fonction des exigences en matière de diamètre d'alésage du cylindre et de vitesse de déplacement, en vous référant à la formule : Diamètre du pipeline (mm) ≈ Diamètre d'alésage du cylindre (mm) × 0,12 (par exemple, un diamètre d'alésage de 80 mm correspond à un diamètre de pipeline de 10 mm). Si une vitesse élevée est requise (> 300 mm/s), le diamètre peut être augmenté de manière appropriée (par exemple, un cylindre de diamètre d'alésage de 80 mm utilise un pipeline de 12 mm).
Sélectionnez les matériaux des canalisations en fonction de la température ambiante : canalisations en polyuréthane pour température normale (-10 ℃ à 60 ℃), canalisations en nylon pour température moyenne (-20 ℃ à 120 ℃), canalisations en polytétrafluoroéthylène pour haute température (-30 ℃ à 200 ℃) et tuyaux ondulés en acier inoxydable pour les environnements corrosifs.
3. Réglage de la pression aveugle, fonctionnement en surpression ou pression insuffisante
Idée fausse courante : lors de la mise en service, la pression d'alimentation en air est ajustée au-dessus de la pression nominale du cylindre (par exemple, en passant de 0,6 MPa à 0,8 MPa) à la recherche de la vitesse de déplacement ; ou la pression est réduite en dessous de 0,2 MPa pour « économie d'énergie », ce qui entraîne l'incapacité de pousser la charge. Par exemple, une chaîne de tri logistique a ajusté la pression du cylindre à 0,9 MPa, et après 1 mois, une déformation plastique de la paroi intérieure du fût du cylindre a été constatée, les joints étant complètement défaillants. Une autre usine a réduit la pression à 0,15 MPa, empêchant le cylindre de pousser une charge de 20 kg et la trieuse s'arrêtant fréquemment.
Analyse des risques : le fonctionnement en surpression fait que la pression interne du cylindre dépasse la limite de roulement de conception, entraînant une expansion et une déformation du corps du cylindre, des dommages à la rainure du joint du capuchon d'extrémité et une forte augmentation des fuites. Dans le même temps, la tige de piston supporte une poussée excessive ; si la charge est bloquée, la tige du piston a tendance à se briser. Une pression insuffisante fait que la force de sortie du cylindre ne parvient pas à répondre aux exigences de charge, provoquant une stagnation du mouvement ou même un « rampant » (vitesse inégale), ce qui affecte la précision de la production.
Méthodes d’évitement :
Avant la mise en service, reportez-vous au manuel du cylindre pour confirmer la plage de pression de service nominale (généralement 0,4 à 0,6 MPa) et réglez la pression à 80 % à 90 % de la valeur nominale via un régulateur de pression de précision (par exemple, en réglant 0,5 MPa pour une valeur nominale de 0,6 MPa). Cela garantit une force de sortie suffisante tout en évitant les dommages dus à la surpression.
Si un ajustement de la pression est nécessaire, il doit être combiné avec le calcul de la charge : déterminez la pression efficace minimale (la pression la plus basse qui peut pousser la charge et assurer un mouvement stable) par des tests réels, et ajoutez une marge de 10 % à 15 % sur cette base pour définir la pression finale. Par exemple, si la pression effective minimale pour pousser une charge horizontale de 20 kg est testée comme étant de 0,3 MPa, la pression finale est réglée entre 0,33 et 0,35 MPa.
4. Mauvais réglage du tampon, impact en fin de course ou tampon excessif
Idée fausse courante : lors du réglage du tampon, soit la vis du tampon est complètement fermée (pas de tamponnage), soit serrée au maximum (tamponnage excessif). Par exemple, une usine d'électronique a désactivé le tampon lors de la mise en service d'un cylindre d'assemblage de copeaux, ce qui a entraîné une force d'impact en fin de course de 50 N sur la tige de piston et des copeaux fréquemment fissurés. Une autre usine a resserré le tampon au maximum, prolongeant le temps d'extension du cylindre de 0,5 seconde à 2 secondes, ce qui a affecté l'efficacité de l'assemblage.
Analyse des risques : L'absence de tampon fait que le cylindre heurte l'embout à grande vitesse en fin de course, avec une force d'impact 5 à 8 fois supérieure à la normale. Cela endommage non seulement les composants internes (par exemple, les joints tampons, les embouts), mais transmet également les vibrations au corps de l'équipement, affectant la précision des composants de précision environnants (par exemple, les capteurs, les servomoteurs). Un tamponnage excessif bloque l'évacuation de l'air de la chambre tampon, réduisant considérablement la vitesse de mouvement du cylindre et provoquant même une « stagnation », qui empêche l'achèvement du mouvement prévu.
Méthodes d’évitement :
Lors du réglage initial, serrez la vis du tampon au maximum, puis desserrez-la de 1,5 à 2 tours ; à ce stade, la force tampon est modérée. Poussez ensuite manuellement la tige du piston pour ressentir l'impact de fin de course. Si l'impact est évident, serrez progressivement la vis du tampon (1/4 de tour à chaque fois) jusqu'à ce que l'impact disparaisse et que le mouvement soit fluide.
Pour les vérins à grande vitesse (vitesse >500 mm/s) ou les vérins à forte charge (charge >100 kg), un amortisseur hydraulique externe doit être utilisé. En ajustant le bouton d'amortissement de l'amortisseur, la vitesse du cylindre en fin de course peut être réduite de 500 mm/s à moins de 50 mm/s, et la force d'impact peut être contrôlée dans les 10 N.
5. Écart de position d'installation de l'interrupteur magnétique, échec de détection
Idée fausse courante : lors de l'installation de commutateurs magnétiques, la position est jugée uniquement à l'œil nu sans ajustement en fonction de la course réelle du piston, ou l'écart avec la paroi du cylindre dépasse 5 mm. Par exemple, une usine d'emballage a installé l'interrupteur magnétique au milieu de la course du cylindre, mais le piston lui-même n'a pas pu atteindre cette position en raison de la résistance de la charge, ce qui a fait que l'interrupteur ne reçoit jamais de signal. Une autre usine avait un écart de 8 mm lors de l'installation, et le commutateur subissait fréquemment une « fausse détection » (déclenchant un signal alors qu'il n'y avait pas de piston).
Analyse des risques : l'écart de position de l'interrupteur magnétique empêche une détection précise du mouvement du cylindre et le système de contrôle de l'équipement ne peut pas déterminer si le cylindre est en place. Cela peut entraîner un « mauvais fonctionnement » (par exemple, déplacer la pièce sans la serrer) ou un « arrêt » (le cylindre est en place mais l'interrupteur ne parvient pas à le détecter), réduisant ainsi l'efficacité de la production de plus de 30 %. Des espaces excessifs réduisent l'intensité du champ magnétique reçu par le commutateur, réduisant ainsi la sensibilité de détection et entraînant un taux de fausse détection pouvant atteindre 20 %, ce qui affecte sérieusement la stabilité de l'équipement.
Méthodes d’évitement :
Avant l'installation, poussez manuellement le piston jusqu'à la position qui doit être détectée (par exemple, extrémité d'extension, extrémité de rétraction), marquez la position correspondante sur la paroi extérieure du cylindre, puis installez fermement l'interrupteur magnétique contre la position marquée, en assurant un écart de ≤ 1 mm entre l'interrupteur et la paroi du cylindre.
Après l'installation, effectuez un test dynamique : faites fonctionner le cylindre en continu pendant 100 cycles et observez si l'interrupteur se déclenche avec précision à chaque fois. En cas de détection manquante, ajustez la position du commutateur (en déplaçant de 0,5 mm à chaque fois) jusqu'à ce que la détection soit stable. Si une détection manquante persiste, vérifiez si l'anneau magnétique du piston est démagnétisé et remplacez-le si nécessaire.
6. Sauter le test de rétention de pression après la mise en service, en ignorant les fuites potentielles
Idée fausse courante : après la mise en service du cylindre, le cylindre est utilisé tant que le mouvement est normal, et aucun test de rétention de pression n'est effectué, ce qui entraîne des fuites potentielles non détectées. Par exemple, une usine pharmaceutique n’a pas effectué de test de rétention de pression après la mise en service d’un cylindre de remplissage ; après 3 jours, une légère fuite du capuchon a été constatée et de l'air comprimé s'est mélangé au médicament liquide, provoquant la mise au rebut de l'ensemble du lot de produits. Une autre usine avait des fuites cachées dans un cylindre sans tige, consommant 20 % d'air comprimé en plus en un mois et augmentant les coûts énergétiques.
Analyse des risques : Une fuite potentielle (fuite <5 ml/min) est difficile à détecter sur une courte période, mais un fonctionnement à long terme gaspille l'alimentation en air (chaque bouteille qui fuit consomme environ 500 m³ d'air comprimé par an). En même temps, cela pollue l’environnement (par exemple, les fuites d’air dans les industries alimentaires et pharmaceutiques contaminent les produits). Si la fuite se produit à proximité de composants électriques, elle peut également provoquer des courts-circuits électriques et des accidents de sécurité.
Méthodes d’évitement :
Après la mise en service, effectuez un test de rétention de pression : fermez la vanne d'entrée d'air du cylindre, maintenez la pression interne à 80 % de la pression nominale, appliquez de l'eau savonneuse sur toutes les parties scellées du cylindre (embouts, orifices d'air, connecteurs) et observez pendant 10 minutes. Si aucune bulle n’apparaît, il n’y a pas de fuite ; si des bulles apparaissent, marquez la position de la fuite et réparez-la.
Pour les bouteilles occupant des positions clés (par exemple, remplissage aseptique, assemblage de précision), un test de rétention de pression doit être effectué mensuellement ; pour les cylindres en position ordinaire, l’essai doit être effectué tous les trimestres. Établissez des enregistrements de tests pour identifier et gérer rapidement les problèmes de fuite potentiels.