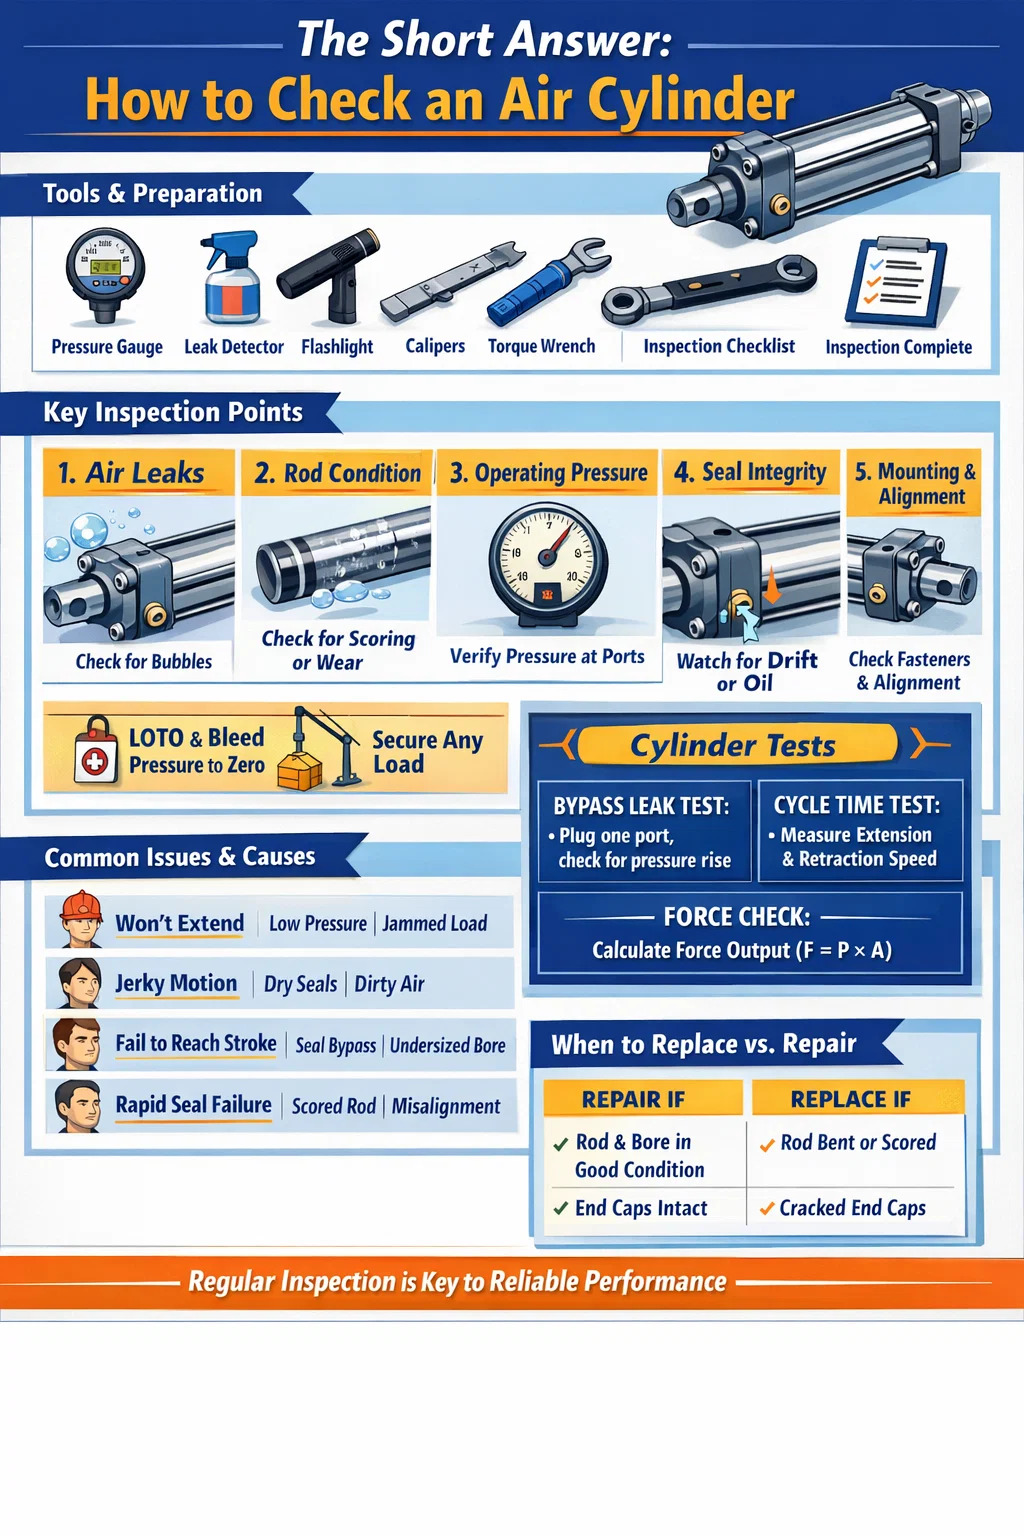


La réponse courte : comment vérifier un cylindre à air
Pour vérifier un cylindre pneumatique , vous devez l'inspecter dans cinq domaines principaux : fuite d'air, pression de fonctionnement, état de la tige de piston, intégrité du joint et stabilité du montage. Un vérin pneumatique sain doit s'étendre et se rétracter en douceur sans hésitation, maintenir la pression sans fuites audibles et ne présenter aucune infiltration d'huile visible ni aucune rayure sur la tige. Si l’une de ces conditions échoue, le cylindre nécessite une attention immédiate avant de le remettre en service.
La plupart des pannes de cylindres pneumatiques ne surviennent pas soudainement. Ils se développent progressivement à cause de l’usure, de la contamination ou d’une mauvaise lubrification. En sachant quoi rechercher et quand le faire, vous pouvez détecter les problèmes à un stade précoce, avant qu'ils n'entraînent un arrêt de la machine, des défauts de produit ou des incidents de sécurité. Le processus d'inspection décrit ci-dessous s'applique aux vérins pneumatiques à double effet standard, aux vérins à simple effet et à la plupart des variantes de vérins compacts ou guidés utilisés dans l'automatisation industrielle.
Outils et préparation avant de commencer
Avant de toucher le vérin pneumatique, rassemblez les bons outils et sécurisez la zone de travail. L’omission de la préparation est l’une des raisons les plus courantes pour lesquelles les résultats d’inspection sont manqués ou mal interprétés.
Ce dont vous aurez besoin
- Manomètre numérique ou analogique (adapté à la plage de fonctionnement de votre système)
- Solution d'eau savonneuse ou spray de détection de fuite du commerce
- Chiffon propre non pelucheux
- Lampe de poche ou lampe d'inspection
- Clé dynamométrique pour vérifier le serrage des fixations
- Pieds à coulisse ou micromètre pour mesurer le diamètre de la tige (pour des inspections détaillées)
- Carnet de maintenance ou formulaire de liste de contrôle d’inspection
Mesures de sécurité avant l'inspection
Isolez toujours l'alimentation en air comprimé du circuit contenant le cylindre. Utilisez une procédure de verrouillage/étiquetage (LOTO) sur la vanne d'alimentation en air. Purger la pression en aval jusqu'à zéro à l'aide de l'échappement manuel du système ou d'une vanne de purge. Confirmez qu'il n'y a aucune pression sur le manomètre avant de toucher un raccord, un port ou une fixation. De l'air comprimé à des pressions d'atelier même modestes - généralement 80 à 120 PSI (5,5 à 8,3 bars) — peut provoquer des blessures graves si les raccords sont desserrés sous pression.
Si le vérin fait partie d'une application de charge verticale (maintenant une tête de presse, une pince ou un dispositif de levage), soutenez mécaniquement la charge avant de la dépressuriser. Ne comptez jamais uniquement sur la pression de l’air pour maintenir une charge pendant l’inspection.
Vérifier les fuites d'air : l'étape la plus critique
Les fuites d’air constituent le mode de défaillance le plus courant dans les vérins pneumatiques. Même une petite fuite gaspille continuellement de l’air comprimé, ce qui augmente les coûts énergétiques et réduit la force de l’actionneur. Une fuite aussi petite qu'un orifice de 1 mm de diamètre à 7 bars peut gaspiller plus de 3 600 litres d'air libre par heure. , coûtant des centaines de dollars par an rien qu’en électricité – par cylindre.
Fuites externes
Repressurisez le cylindre dans des conditions contrôlées et supervisées. Appliquez de l'eau savonneuse ou un spray de détection de fuite sur toutes les surfaces externes : raccords d'orifice, écrous de biellette de direction, joints de capuchon d'extrémité, zone de joint de tige (là où la tige de piston sort du capuchon avant) et toutes les vis de vanne à pointeau d'amortissement. Surveillez la formation et la croissance de bulles. Une fuite lente peut prendre 10 à 15 secondes pour montrer des bulles visibles, alors ne précipitez pas cette étape.
Portez une attention particulière à la zone d'étanchéité de la tige. Des bulles se formant régulièrement autour de la tige lors de sa course indiquent un joint de tige usé ou un joint racleur endommagé. Ceci est particulièrement fréquent dans les cylindres qui ont accumulé plus de 5 millions de cycles ou ont fonctionné dans des environnements sales où les particules accélèrent l'usure des joints à lèvres.
Fuites internes (fuites de contournement)
Une fuite interne – où l’air contourne les joints du piston et passe d’une chambre à l’autre – est plus difficile à détecter visuellement mais cause tout autant de problèmes. Le symptôme est généralement un mouvement lent ou à la dérive : le vérin rampe alors qu'il devrait maintenir sa position, ou il ne s'étendra pas ou ne se rétractera pas complètement sous la charge, même avec une pression d'alimentation correcte.
Pour tester les fuites de dérivation sans démontage : le cylindre étant en fin de course dans un sens ou dans l'autre, mettre sous pression un orifice et boucher l'orifice d'échappement opposé. Si la pression dans la chambre bouchée augmente avec le temps, de l'air traverse le piston, ce qui confirme un joint de piston usé. Un cylindre sain devrait montrer montée de pression nulle dans la chambre étanche sur 60 secondes .
Inspection de la tige de piston pour détecter l'usure et les dommages
La tige de piston est l'un des composants les plus exposés d'un vérin pneumatique. Il entre et sort des centaines de milliers de fois, exposé à l'environnement environnant à chaque course d'extension. Même un défaut mineur de surface sur la tige accélérera l'usure du joint de tige, transformant ce qui serait un simple remplacement de joint en cycles de maintenance répétés.
Inspection visuelle des tiges
Essuyez la tige avec un chiffon non pelucheux et inspectez toute sa longueur exposée sous un bon éclairage. Recherchez :
- Des rayures ou des rayures — les rayures longitudinales le long de l'axe de la tige permettent à l'air de s'échapper au-delà du joint de la tige et nécessitent un remplacement ou un repolissage immédiat de la tige.
- Corrosion ou piqûre — des taches de rouille ou des piqûres sur les tiges chromées endommagent la surface de contact du joint. Même une légère rouille superficielle qui ne s’efface pas est un signe d’avertissement.
- Bosses ou endroits plats — ceux-ci indiquent un impact externe. Une tige pliée ou bosselée crée une charge latérale inégale sur le joint de tige et la bague.
- Film d'huile sur la surface de la tige — un film léger et propre de lubrifiant est normal dans les systèmes lubrifiés. Des suintements d'huile lourde ou des gouttelettes se forment indiquent un joint de tige soufflé.
Contrôle dimensionnel
Pour les vérins utilisés dans des applications de précision ou ceux suspectés de chargement latéral, mesurez le diamètre de la tige en plusieurs points sur sa longueur avec un pied à coulisse. Comparez avec le diamètre nominal de la tige et la tolérance du fabricant. La plupart des vérins pneumatiques conformes à la norme ISO 15552 utilisent des tiges en acier trempé et chromé avec une tolérance h8 ou h9 — pour une Tige nominale de 25 mm, la plage de diamètres acceptable est d'environ 24,967 mm à 24,987 mm . Toute lecture mesurable de conicité, d’ovalité ou de sous-dimensionnement indique une usure qui compromettra l’étanchéité.
Contrôle de rectitude de la tige
Placez la tige retirée sur une plaque à surface plane ou des blocs en V et faites-la rouler lentement. Toute oscillation visible ou points hauts indiquent une flexion. Vous pouvez également monter un indicateur à cadran sur une base magnétique et balayer le long de la tige tout en la faisant tourner. Un épuisement maximum de 0,05 mm par 100 mm de longueur de tige est un critère d’acceptation courant. Les tiges pliées doivent être remplacées – le redressage n’est pas acceptable pour les tiges de vérins pneumatiques.
Vérification de la pression de fonctionnement et des performances du cylindre
Même si un cylindre pneumatique ne présente aucune fuite externe et une tige propre, il peut toujours fonctionner en dessous des spécifications. Les tests de pression et de comportement en cycle vous donnent une image fonctionnelle que les contrôles purement visuels ne peuvent pas fournir.
Vérification de la pression d'alimentation
Connectez une jauge calibrée aussi près que possible de l’orifice du cylindre – directement au raccord d’entrée si possible. Alors que le cylindre fonctionne normalement, enregistrez la pression au niveau des ports d'extension et de rétraction. Comparez ces lectures à la pression de fonctionnement spécifiée pour l'application.
Une chute de pression de plus de 10 à 15 % entre le point de consigne du régulateur et l'entrée du cylindre pendant le mouvement suggère une restriction excessive du débit dans le circuit - une vanne de régulation de débit partiellement obstruée, une conduite d'alimentation sous-dimensionnée ou un silencieux/silencieux encrassé du côté échappement. Ce type de manque de pression provoque un mouvement lent, même avec un cylindre mécaniquement sain.
Mesure de vitesse et de temps de cycle
Chronométrez la course d'extension et de rétraction complète avec un chronomètre ou avec le compteur de cycles PLC de la machine. Comparez avec les données de mise en service d'origine ou avec le temps de cycle prévu par le fabricant à votre pression de service. Un cylindre qui effectuait auparavant une course de 200 mm en 0,4 seconde, mais qui prend désormais 0,7 seconde – sans changement de pression ni de charge – présente une usure interne, un frottement des joints ou un défaut de lubrification.
Vérification de la sortie de force
La force de sortie théorique d'un vérin pneumatique est calculée comme suit :
F = P × A , où F est la force (Newtons), P est la pression (Pa) et A est la surface du piston (m²).
Pour un cylindre d'alésage 63 mm à 6 bar (600 000 Pa), la force d'extension théorique est d'environ 1 870 N (190 kgf) . En pratique, la force réelle est réduite par le frottement du joint de tige, la contre-pression du côté échappement et tout problème d'alignement mécanique. Si votre vérin ne parvient pas à déplacer les charges qu'il gérait auparavant sans problème, ce calcul vous aide à déterminer si le problème est dû à une pression d'alimentation insuffisante ou à une dégradation mécanique.
| Taille d'alésage (mm) | Surface du piston (cm²) | Étendre la force à 6 bars (N) | Étendre la force à 6 bars (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1 178 | 120 |
| 63 | 31.17 | 1 870 | 191 |
| 80 | 50.27 | 3 016 | 308 |
| 100 | 78.54 | 4 712 | 480 |
Inspection des joints : quand les remplacer sans démontage
Les joints sont les composants les plus sujets à l’usure à l’intérieur de tout vérin pneumatique. Le joint de piston, le joint de tige et le joint racleur se dégradent tous avec le temps en raison des cycles thermiques, de la contamination et des contraintes physiques de compression et d'extension. De nombreux techniciens attendent la défaillance pour remplacer les joints, mais à ce stade, le joint qui fuit a souvent endommagé les composants adjacents.
Signes d'usure du joint de tige (visibles sans démontage)
- Résidu huileux ou aspect humide sur la surface de la tige juste à l'extérieur du capuchon avant
- Air soufflant au-delà de la tige sur l'extension (audible ou détectable avec votre main près de la zone du joint de tige)
- Accumulation de saleté et de crasse sur la tige qui n'est présente nulle part ailleurs sur la machine — cela indique que le joint racleur ne gratte plus la tige lors de la rétraction.
Signes d'usure des joints de piston (déduits du comportement)
- Le cylindre dérive lentement sous charge sans aucun mouvement commandé
- Le cylindre ne parvient pas à maintenir une position serrée, nécessitant une pression d'air continue pour le maintenir
- Force de sortie réduite malgré une pression d'alimentation correcte : l'air contourne le piston plutôt que de le pousser.
- Mouvement irrégulier ou saccadé — parfois appelé « stick-slip » — provoqué par une friction inégale du joint lorsque le joint du piston s'use de manière inégale
Considérations relatives au matériau du joint et à la température
Les joints de cylindre pneumatique standard sont fabriqués à partir de NBR (caoutchouc nitrile), évalués pour environ -20°C à 80°C . Dans des environnements à température plus élevée, à proximité de fours, d'autoclaves ou de presses de formage à chaud, ces joints échouent prématurément. Si votre bouteille brûle à plusieurs reprises les joints en moins d'un an dans un environnement chaud, la solution consiste à passer aux joints PTFE ou Viton, et non à un remplacement plus fréquent. Les joints Viton peuvent généralement supporter des températures continues allant jusqu'à 200°C .
Vérification du montage et de l'alignement du cylindre
Un mauvais montage est responsable d’un grand pourcentage de pannes prématurées des cylindres pneumatiques. Lorsqu'un vérin est mal aligné avec sa trajectoire de charge, chaque course crée une charge latérale sur la tige et la douille de tige. Cela accélère l'usure du joint de tige, peut courber la tige de piston avec le temps et éventuellement endommager l'alésage du canon.
Que vérifier au montage
- Couple de serrage des fixations — vérifiez tous les écrous de biellette de direction, les boulons à bride et les vis de fixation des pieds avec une clé dynamométrique. Au fil du temps, les vibrations desserrent les fixations. Un capuchon lâche peut créer une fuite d’air au niveau du joint du capuchon ; un support de pied desserré peut faire basculer le vérin pendant la course, créant un désalignement dynamique.
- Connexion d'extrémité de tige — inspectez l'axe de chape, l'œil de tige ou le raccord fileté d'extrémité de tige mâle/femelle. L'usure au niveau du trou de l'axe de chape est un signe de désalignement angulaire. La chape ou l'extrémité de la tige doivent pivoter librement mais sans jeu radial notable.
- Rectitude du corps du cylindre — regardez le long du corps du vérin et comparez-le à la direction de mouvement de la charge entraînée. Tout angle visible entre l’axe du cylindre et la trajectoire de charge indique un mauvais alignement. Même un désalignement de 1° sur un vérin de course 200mm génère environ 3,5 mm de déplacement latéral à l'extrémité de la tige – plus que suffisant pour créer une charge latérale mesurable.
- Dispositifs anti-rotation — sur les vérins guidés ou non tournants, vérifier que la rainure de clavette anti-rotation ou la tige de guidage externe est intacte et non usée. Un dispositif anti-rotation défaillant permet à la tige de piston de tourner sous la charge, tordant et endommageant les tuyaux et les capteurs qui y sont connectés.
Support de montage et structure de support
Inspectez le support ou le cadre sur lequel le cylindre est monté. Des fissures dans les supports soudés, des trous de boulons allongés ou des patins de montage déformés indiquent que le cylindre a absorbé des charges de choc pour lesquelles il n'a pas été conçu. Ces problèmes structurels doivent être corrigés, et pas seulement le cylindre lui-même. L'installation d'un nouveau cylindre dans un support fissuré ou déformé produira la même défaillance en une fraction de la durée de vie normale.
Inspection des coussins, des ports et du comportement en fin de course
De nombreux vérins pneumatiques sont équipés de coussins internes – des vannes à pointeau réglables à chaque embout qui limitent le débit d'échappement vers la fin de la course, décélérant ainsi le piston en douceur pour éviter tout impact. Lorsque les coussins tombent en panne ou sont mal réglés, le piston frappe violemment contre l'embout à chaque cycle. Au fil du temps, cela provoque une fatigue du métal dans le capuchon, desserre les tirants et peut fissurer le canon.
Vérification du réglage du coussin
Le cylindre fonctionnant normalement, écoutez et surveillez la décélération en fin de course. Un cylindre correctement amorti devrait ralentir sensiblement et arriver en fin de course avec un arrêt doux – et non avec un coup violent. Si vous entendez un impact métal sur métal en fin de course, l'aiguille d'amortissement est trop ouverte (offrant une restriction insuffisante) ou le joint d'étanchéité à l'intérieur du capuchon d'extrémité est usé et doit être démonté pour être remplacé.
Ajustez la valve à pointeau d’amortissement quart de tour à la fois et observez l’effet. L'objectif est d'obtenir l'arrêt le plus doux possible sans créer d'effet de « rebond » — où une restriction excessive provoque le calage du vérin juste avant la fin de la course. La plupart des fabricants recommandent un réglage du coussin qui amène le piston au repos sur une course d'environ 5 à 15 mm. avant l'arrêt mécanique.
Vérification des ports d'air et des raccords
Inspectez toutes les connexions filetées des ports d’air. Recherchez des filetages endommagés, des raccords à filetage croisé ou des corps de raccords enfichables fissurés. Un raccord qui a été retiré et réinstallé à plusieurs reprises dans des embouts en aluminium finira par dénuder les filetages. Si cela est détecté tôt, un insert fileté (Helicoil) peut réparer le port sans remplacer l'embout. S'il est laissé jusqu'à ce que le raccord se retire sous pression, l'intégralité du capuchon d'extrémité doit généralement être remplacée.
Vérifiez que les silencieux et les silencieux des orifices d'échappement ne sont pas obstrués. Un échappement bloqué crée une contre-pression qui s’oppose au mouvement du cylindre, réduisant ainsi la force effective et ralentissant les temps de cycle. Dans les environnements sales, les silencieux d'échappement doivent être nettoyés ou remplacés tous les 6 à 12 mois comme élément d'entretien standard.
Contrôle de lubrification : cylindres sans huile ou cylindres lubrifiés
Les vérins pneumatiques modernes sont de plus en plus conçus comme des unités sans huile, utilisant des joints et des bagues autolubrifiants imprégnés de PTFE qui ne nécessitent pas de lubrification externe. Cependant, les systèmes plus anciens et les vérins robustes s'appuient généralement sur un lubrificateur de ligne (huileur) en amont du circuit d'air pour délivrer un brouillard d'huile contrôlé dans le flux d'air.
Pour systèmes de cylindres lubrifiés
- Vérifiez le niveau d'huile du bol du lubrificateur. Un lubrificateur sec est l’une des causes les plus courantes d’usure prématurée des joints. Remplissez avec le type d'huile spécifié par le fabricant - généralement Huile turbine ISO VG 32 ou équivalente . N'utilisez pas d'huile de machine lourde ; les gouttelettes sont trop grosses pour circuler efficacement dans le circuit d’air.
- Vérifiez le taux d'égouttement du lubrificateur - généralement réglé sur 1 goutte par 10 pieds cubes standard (SCF) de débit d'air , ou comme spécifié par le fabricant du cylindre. Trop peu d’huile provoque une usure ; Trop d'huile provoque une accumulation d'huile dans les corps de vannes et les cylindres, entraînant un collage et une contamination.
- Si le système a fonctionné sans huile pendant une période prolongée, ne remplissez pas simplement le lubrificateur et reprenez le fonctionnement. Les joints secs qui ont fonctionné sans lubrification peuvent avoir développé des micro-déchirures qui ne se refermeront pas correctement une fois l'huile restaurée.
Pour cylindres sans huile
Les cylindres sans huile ne doivent jamais être utilisés en aval d’un lubrificateur. L'introduction d'huile dans un cylindre conçu pour fonctionner à l'air sec contamine les joints en PTFE, gonfle certains matériaux de joint et attire la poussière en suspension dans l'air qui se transforme en pâte abrasive à l'intérieur du canon. Si votre installation dispose d'un système de distribution d'air lubrifié centralisé, les bouteilles sans huile doivent être alimentées via une conduite secondaire dédiée non lubrifiée avec un filtre coalescent pour éliminer tout résidu d'huile.
Vérification du corps du cylindre à air et des embouts
Le corps du cylindre (tube du corps) et les embouts sont des composants structurels. Bien qu'ils échouent rarement en service normal, ils sont soumis à des charges de fatigue à chaque cycle et peuvent développer des fissures ou des déformations dans des conditions de charge anormales : événements de surpression, charges de choc ou désalignement à long terme.
Inspection du fût
Avec le cylindre hors tension, inspectez visuellement l’extérieur du canon sur toute sa longueur. Recherchez :
- Bosses, déformation ou renflement : un cylindre bombé indique que le cylindre a subi une surpression ou un impact latéral grave.
- Corrosion sur les fûts en aluminium ou en acier – la corrosion de surface affaiblit la paroi et peut éventuellement permettre la formation d’une fissure capillaire. Dans la transformation des aliments ou dans les environnements extérieurs, cela est particulièrement pertinent.
- État des tirants — sur les vérins à tirants (le type le plus courant), vérifiez la rectitude de chaque tirant et toute fissuration au niveau des sections filetées. Un tirant plié indique que le vérin a absorbé une charge d'impact perpendiculaire à son axe.
Inspection des embouts
Inspectez les deux embouts pour détecter toute fissure, en particulier autour des trous d'entrée des ports et dans les coins où passent les tirants. Les fissures capillaires ne sont souvent visibles qu’à la loupe ou par ressuage. Toute fissure confirmée dans un embout est un remplacement obligatoire : les composants sous pression présentant des fissures structurelles ne peuvent pas être réparés par soudage, remplissage ou ruban adhésif.
Liste de contrôle complète pour l’inspection des cylindres à air
Utilisez cette liste de contrôle lors de l'entretien programmé ou lors d'une enquête sur une plainte relative aux performances d'un cylindre. Une réussite dans chaque catégorie indique que le cylindre est en bon état de fonctionnement. Tout résultat d’échec doit déclencher l’action corrective correspondante avant que le cylindre ne soit renvoyé en production.
| Article d'inspection | Méthode | État de réussite | Action en cas d'échec |
|---|---|---|---|
| Fuites d'air externes | Solution savonneuse sous pression | Aucune bulle au niveau des joints ou des joints | Resserrer les raccords ou remplacer les joints |
| Fuite de dérivation interne | Test de branchement et de mise sous pression | Zéro montée de pression en 60 secondes | Démonter et remplacer les joints de piston |
| Surface de la tige de piston | Inspection visuelle par essuyage | Pas de rayures, de rouille ou de bosses | Remplacer ou rechromer la tige |
| Rectitude de la tige | Comparateur à cadran sur les blocs en V | ≤ 0,05 mm par 100 mm | Remplacer la tige |
| Pression d'alimentation au port | Manomètre en ligne | Dans les 10 % du point de consigne pendant le mouvement | Effacer les restrictions, vérifier la taille de la ligne |
| Couple de serrage des fixations | Clé dynamométrique | Selon les spécifications, aucun mouvement | Resserrer selon les spécifications |
| Comportement du coussin | Observer le mouvement de fin de course | Décélération douce, aucun impact | Ajuster l’aiguille ou remplacer le joint du coussin |
| État du canon et de l'embout | Inspection visuelle | Pas de fissures, de bosses ou de corrosion | Remplacer le composant endommagé |
| Niveau d'huile de lubrification | Contrôle visuel du niveau du bol | Huile visible dans le voyant | Remplir avec de l'huile de qualité appropriée |
| Silencieux d'échappement | Contrôle de débit / visuel | Débit d'échappement illimité | Nettoyer ou remplacer le silencieux |
À quelle fréquence devez-vous inspecter un cylindre pneumatique
La fréquence d'inspection dépend du cycle de service du cylindre, de l'environnement et du caractère critique du processus. Il n’existe pas d’intervalle universel : un cylindre fonctionnant 3 fois par jour, 7 jours sur 7, dans une fonderie poussiéreuse, nécessite une attention bien plus fréquente qu’un cylindre faisant deux fois le tour par équipe dans une salle de montage propre.
| Condition | Intervalle d’inspection recommandé | Intervalle de remplacement du joint |
|---|---|---|
| Environnement léger et propre | Tous les 12 mois | Tous les 3 à 5 ans ou 20 millions de cycles |
| Usage moyen, environnement industriel normal | Tous les 6 mois | Tous les 1 à 2 ans ou 10 millions de cycles |
| Environnement robuste, poussiéreux ou humide | Tous les 3 mois | Annuel ou 5 millions de cycles |
| Exposition à des températures élevées ou à des produits chimiques | Visuel mensuel ; chèque complet trimestriel | Tous les 6 mois |
Au-delà des intervalles basés sur le temps, implémentez des déclencheurs basés sur des conditions. Chaque fois qu'un vérin présente un nouveau symptôme (temps de cycle plus lent, nouveau bruit, défaut du capteur de position ou fuite visible), traitez-le comme un événement d'inspection imprévu, quelle que soit la date à laquelle la dernière maintenance préventive planifiée a été effectuée. Attendre le prochain intervalle programmé alors que les symptômes sont déjà apparus signifie attendre une panne.
Problèmes courants de cylindres d’air et leurs causes profondes
Lors de la vérification d'un vérin pneumatique, la possibilité de retracer un symptôme jusqu'à sa cause première permet de gagner du temps et d'éviter des pannes répétées. Vous trouverez ci-dessous les problèmes les plus fréquemment rencontrés et leurs sources les plus probables.
Le cylindre ne s'étend ou ne se rétracte pas
- Pas de pression d'alimentation - vérifier le fonctionnement de l'électrovanne en amont et de l'unité FRL
- Tige de piston grippée — causée par un manque de lubrification ou une usure importante des bagues de tige
- Obstruction mécanique externe — la charge est bloquée ou le vérin est mécaniquement bloqué en fin de course
- Le pointeau d'amortissement est trop fermé : le cylindre cale avant d'atteindre le capuchon d'extrémité en raison d'une pression d'échappement emprisonnée
Le cylindre se déplace de manière irrégulière ou saccadée
- Stick-slip à partir de joints secs : ajoutez de la lubrification ou passez à un modèle de cylindre prélubrifié
- Alimentation en air contaminée : les particules ou l'eau présentes dans l'alimentation en air provoquent une friction inégale. Inspectez et entretenez le filtre à air et le séparateur d’eau.
- Vannes de régulation de débit sous-dimensionnées – un débit insuffisant provoque un comportement de chasse. Examinez les exigences de débit par rapport au Cv nominal de la vanne installée.
Le vérin ne parvient pas à atteindre la fin de sa course sous charge
- Pression de fonctionnement trop faible : vérifiez le point de consigne du régulateur et vérifiez s'il y a une chute de pression dans les longues conduites d'alimentation.
- Alésage sous-dimensionné pour la charge — recalculez la force requise en utilisant F = P × A et améliorez l'alésage si nécessaire
- Dérivation sévère du joint de piston : le cylindre ne peut pas créer une pression complète dans la chambre car l'air traverse le piston plus rapidement qu'il n'est fourni.
Défaillance rapide et répétée du joint
- Air d'alimentation contaminé : des particules aussi petites que 10 microns agissent comme un abrasif contre les lèvres du joint. Installez un filtre coalescent de 5 microns en amont.
- Surface de la tige rayée : une tige endommagée détruit les nouveaux joints en quelques jours. La tige doit être corrigée avant que le remplacement du joint ne fasse une différence.
- Cylindre mal aligné — le chargement latéral endommage les lèvres du joint de manière inégale. Corrigez l’alignement avant de refermer.
- Mauvais matériau de joint pour l'environnement : améliorez le matériau du joint pour qu'il corresponde à la température de fonctionnement réelle et à l'exposition aux produits chimiques.
Quand remplacer le cylindre d’air entier ou le réparer
Tous les problèmes de cylindre ne nécessitent pas un remplacement complet. Les kits de joints pour les tailles de cylindre ISO standard sont largement disponibles et peu coûteux : le remplacement des joints dans un cylindre d'alésage de 63 mm coûte généralement moins de 20 $ en pièces , contre 80 à 250 $ pour un nouveau cylindre équivalent. Mais le remplacement des joints n'est utile que si les autres composants sont encore en bon état de fonctionnement.
La réparation est le bon choix lorsque :
- L'alésage du canon est lisse et conforme aux tolérances (pas de rayures ni de corrosion)
- La tige du piston est droite et sa finition de surface est intacte
- Les embouts ne sont pas fissurés et les filetages sont en bon état
- Le cylindre n'a pas dépassé environ 50 % de sa durée de vie prévue
- Une pièce de rechange identique nécessite un long délai de livraison et la production ne peut pas attendre
Remplacez le cylindre lorsque :
- L'alésage du canon est rayé ou corrodé - les nouveaux joints échoueront rapidement contre une surface d'alésage endommagée
- La tige est pliée, profondément rayée ou inférieure au diamètre minimum ; les tiges ne peuvent pas être réparées de manière fiable sur le terrain.
- Les filetages des embouts sont dénudés ou les embouts sont fissurés
- Le cylindre a été réparé plusieurs fois et continue de tomber en panne à de courts intervalles. Un schéma de pannes répétées signale un problème systémique (mauvais cylindre pour l'application) que la réparation ne résoudra pas.
- Le cylindre est d'une taille non standard ou obsolète pour laquelle les kits de joints ne sont plus disponibles
Avant de commander un remplacement, documentez complètement les spécifications du vérin existant : diamètre d'alésage, longueur de course, style de montage (biellette de direction, corps profilé ou corps rond), taille et emplacement de l'orifice, type de filetage d'extrémité de tige et toutes caractéristiques spéciales (acier inoxydable, piston magnétique, spécifications de salle blanche). Commander un vérin avec une mauvaise position de port ou un mauvais type d'extrémité de tige nécessitera une modification mécanique supplémentaire et retardera davantage la réparation.