

Quel Cylindre pneumatique Fait réellement dans une chaîne de production
Un cylindre à air convertit la pression de l’air comprimé en force mécanique linéaire, et la réponse courte pour quiconque en choisit un est la suivante : la taille de l'alésage détermine la force délivrée, la longueur de la course détermine la distance de déplacement et la conception de la tige détermine la capacité de charge sous charges latérales . Un vérin d'actionneur pneumatique standard fonctionnant avec de l'air d'atelier de 6 bars (87 psi) avec un alésage de 32 millimètres produit environ 482 newtons de force sur la course de poussée, ce qui est suffisant pour effectuer la plupart des tâches de serrage, de levage et de pressage que l'on trouve sur les équipements d'emballage et d'assemblage. Si un processus nécessite plus de force sans augmenter la taille de l'alésage, les seules solutions pratiques consistent à augmenter la pression de ligne (dans la limite nominale du cylindre, généralement 10 bars pour les unités standard) ou à passer à une conception de cylindre tandem qui empile deux pistons sur une tige.
Les vérins d'actionneur se répartissent en deux grandes familles mécaniques : les vérins à simple effet, qui utilisent la pression de l'air pour se déplacer dans une direction et un ressort pour rappeler, et les vérins à double effet, qui utilisent la pression de l'air pour l'extension et la rétraction. Les conceptions à double effet représentent environ 75 % des installations de vérins pneumatiques industriels, selon les données des distributeurs de composants des catalogues Festo et SMC, en grande partie parce qu'elles offrent une force et une vitesse contrôlées dans les deux sens et ne gaspillent pas d'énergie en comprimant un ressort de rappel à chaque cycle.
Calcul de la force du cylindre : les chiffres qui comptent
La formule de force pour un vérin pneumatique est simple : Force (N) = Pression (bar) x Surface (cm²) x 10 . La surface du piston est calculée à partir du diamètre de l'alésage à l'aide de la formule standard de l'aire du cercle, π fois le rayon au carré. Pour la course (rétraction) côté tige, la section transversale de la tige doit être soustraite de la surface totale du piston, c'est pourquoi la force de rétraction est toujours inférieure à la force d'extension sur un vérin à double effet, souvent de 10 % à 15 % selon le diamètre de la tige.
| Diamètre d'alésage | Zone des pistons | Force à 6 bars | Application typique |
|---|---|---|---|
| 16 millimètres | 2,01 cm² | 120 N | Éjection de petites pièces, gate |
| 25 mm | 4,91 cm² | 295N | Fixations de serrage pour luminaires |
| 32 millimètres | 8,04 cm² | 482N | Arrêts de convoyeur, plaques de poussée |
| 50 millimètres | 19,63 cm² | 1178N | Ajustage à pression, formage de tôle |
| 80 millimètres | 50,27 cm² | 3016N | Serrage lourd, outillage de moulage sous pression |
Il convient de noter que la force théorique de cette formule représente la puissance maximale disponible avant les pertes par frottement. La force délivrée dans le monde réel est environ 5 à 10 % inférieure en raison de la friction des joints, en particulier dans les cylindres qui ont fonctionné pendant de longues périodes sans entretien de lubrification.
Styles de corps de cylindre et quand chacun s'adapte
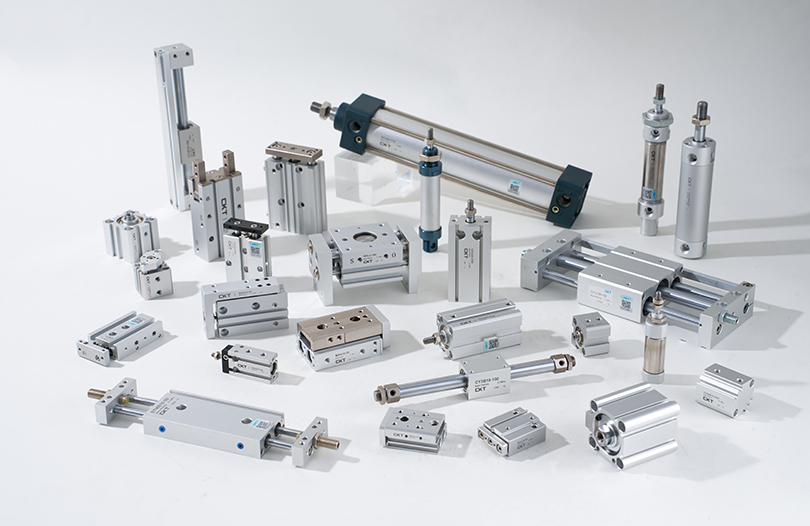
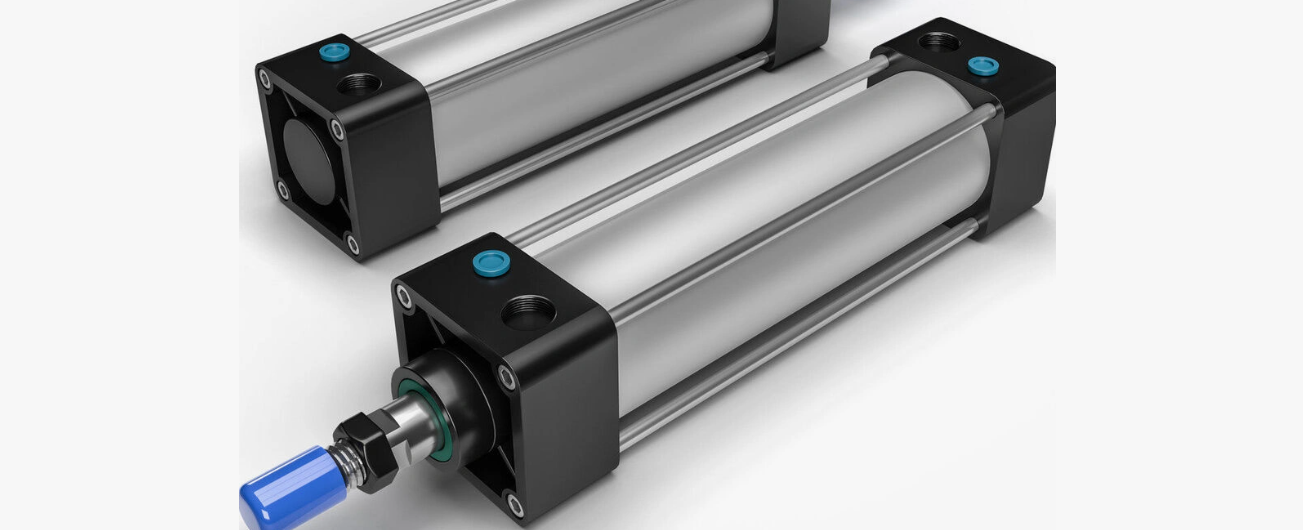
Les cylindres pneumatiques sont fabriqués dans plusieurs configurations de corps, et le choix du mauvais style est l'une des sources les plus courantes d'usure prématurée des équipements automatisés.
Vérins à corps rond (ISO 6432)
Il s'agit de l'option la plus compacte pour une taille d'alésage donnée et se monte facilement dans des cadres de machines étroits à l'aide de supports à chape ou à bride. On les trouve généralement dans des tailles d'alésage allant de 8 mm à 25 mm et sont préférés pour les bras de saisie et de placement, les petits mécanismes d'éjection et les applications de déclenchement où l'espace le long de l'axe d'actionnement est limité.
Corps profilé (ISO 15552) Vérins
Corps à section carrée ou rectangulaire avec fentes de montage intégrées sur les quatre côtés. Les surfaces planes et les rainures en T permettent aux concepteurs de boulonner les capteurs, les supports et les rails de guidage directement sur le corps du cylindre sans fixations supplémentaires. Ce style domine dans la gamme d'alésages de 32 mm à 125 mm et constitue le choix par défaut pour l'automatisation industrielle générale.
Vérins guidés (à glissière)
Ceux-ci combinent un cylindre standard avec des tiges de guidage linéaires intégrées, généralement deux arbres en acier trempé parallèles à la tige principale. Les tiges de guidage absorbent les charges latérales et les couples qui autrement plieraient ou useraient une tige de vérin standard et un joint. Toute application dans laquelle la charge est appliquée de manière décentrée par rapport à l'axe central de la tige, comme un bras de poussée ou une pince rotative, doit utiliser un vérin guidé plutôt qu'un vérin à tige standard. , car les charges latérales sont la principale cause de défaillance prématurée des joints de tige.
Vérins compacts
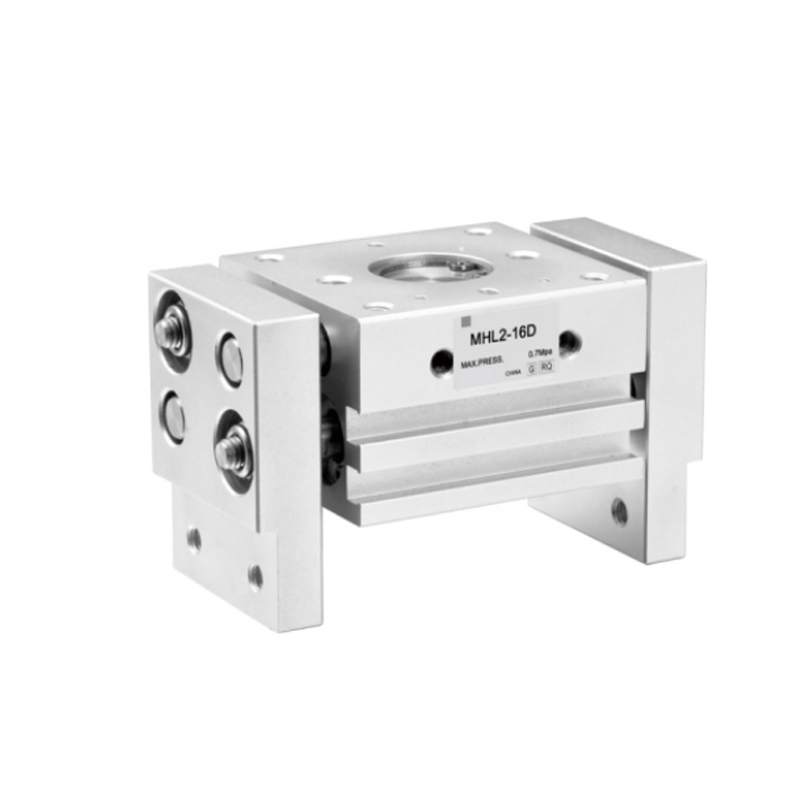
Unités à profil plat et à course courte conçues pour les opérations de serrage où l'espace axial est limité, comme sur les tables rotatives multi-stations. Les longueurs de course dépassent rarement 50 millimètres, mais la face de montage plate et la longueur totale réduite les rendent idéaux pour les installations où un cylindre standard ne rentre tout simplement pas.
Styles de montage et leurs compromis mécaniques
Le style de montage choisi affecte non seulement l'installation, mais aussi la contrainte de flexion subie par le corps du vérin et la tige pendant le fonctionnement.
- Montage sur pied : Boulonné le long du bas du corps du vérin, simple et rigide, mais nécessite que le chemin de charge soit parfaitement aligné pour éviter les moments de flexion sur le tube du corps.
- Montage sur bride : Boulonné au niveau du capuchon ou de la tête, très rigide pour les applications axiales de poussée/traction, courantes sur les équipements de presse et d'emboutissage.
- Montage sur tourillon : Un point de pivotement permet au cylindre de pivoter lorsqu'il s'étend, ce qui est essentiel pour les bras de serrage et les mécanismes de levage qui tournent selon un arc plutôt que de se déplacer en ligne droite.
- Montage à chape : Une connexion à axe et fourchette à l'arrière du cylindre, fréquemment associée à une chape à l'extrémité de la tige également, permettant à l'ensemble du cylindre de pivoter pendant la course.
Les supports à tourillon et à chape sont les seuls choix à utiliser lorsque la trajectoire d'actionnement n'est pas une ligne droite, car les supports rigides sur une charge pivotante plieront rapidement la tige de piston.
Consommation d'air : dimensionner correctement le compresseur
Un facteur négligé lors de l’ajout de vérins à un système pneumatique existant est la demande totale d’air. Chaque cycle d'un cylindre consomme un volume d'air comprimé égal à la surface du piston multipliée par la longueur de course, doublé pour les vérins à double effet puisque les deux chambres se remplissent et s'évacuent à chaque cycle.
Par exemple, un cylindre d'alésage de 50 mm avec une course de 200 mm a un volume de piston d'environ 393 cm³ côté extension. Ajoutez le volume côté tige (un peu moins en raison du déplacement de la tige, appelez-le 370 cm³), et un cycle complet consomme environ 763 cm³ d'air libre à pression atmosphérique, multiplié par le taux de compression. À 6 bars (7 bars absolus), cela représente environ 5,3 litres d'air libre par cycle. Une machine faisant fonctionner ce cylindre à 20 cycles par minute consommera environ 106 litres par minute d'air libre rien que pour cet actionneur. , ce qui représente une charge significative lorsqu'elle est multipliée sur une machine comportant une douzaine de cylindres ou plus.
| Taille d'alésage | Course 100mm | Course 200mm | Course 300mm |
|---|---|---|---|
| 25 mm | 26 L/min | 52 L/min | 78 L/min |
| 32 millimètres | 42 L/min | 84 L/min | 127 L/min |
| 50 millimètres | 53 L/min | 106 L/min | 159 L/min |
| 80 millimètres | 135 L/min | 271 L/min | 406 L/min |
Les usines sous-estiment généralement le dimensionnement des compresseurs lors de l'ajout de nouvelles cellules d'automatisation, car elles calculent uniquement sur la base de l'alésage des cylindres, sans prendre en compte le taux de cycle. Un compresseur sous-dimensionné pour la demande totale entraîne un affaissement de la pression de ligne pendant les cycles de pointe, ce qui réduit directement la force produite par chaque cylindre du système simultanément, conduisant parfois les techniciens à diagnostiquer à tort le symptôme comme un actionneur défaillant alors que la véritable cause se situe en amont.
Amortissement de fin de course et pourquoi il prolonge la durée de vie
À la fin de chaque course, le piston décélère en frappant violemment le capuchon d'extrémité, à moins qu'une certaine forme d'amortissement ne soit présente. Les cylindres standard sans coussins sont limités à des vitesses de piston relativement faibles, généralement inférieures à 0,3 mètre par seconde, avant que les forces d'impact ne commencent à endommager le piston, les embouts et le matériel de montage.
L'amortissement réglable utilise une valve à pointeau pour étrangler l'air d'échappement dans les 10 à 15 derniers mm de course, ralentissant ainsi le piston avant qu'il n'entre en contact avec l'embout. Cette seule caractéristique peut prolonger considérablement la durée de vie du cylindre, car les chocs mécaniques répétés d'une butée non amortie contribuent largement à l'usure des joints, au desserrage des fixations et à la fissuration éventuelle du fond moulé du capuchon sur les cylindres à corps en aluminium.
Pour les applications fonctionnant au-dessus de 0,5 m/s, ou pour tout cylindre portant une masse de charge supérieure à quelques kilogrammes, le coussin d'air réglable doit être considéré comme une exigence standard plutôt qu'une mise à niveau facultative . Les pare-chocs en caoutchouc offrent une alternative moins coûteuse pour les charges plus légères et les vitesses inférieures, absorbant les chocs par déformation élastique plutôt que par étranglement d'air, mais ils s'usent et nécessitent un remplacement périodique.
Sélection de matériaux pour différents environnements d'exploitation
Les matériaux du corps, de la tige et du joint d’un vérin d’actionneur déterminent sa capacité à survivre en dehors d’un atelier d’usine propre, sec et climatisé.
Vérins à corps en aluminium standard
L’aluminium anodisé est la valeur par défaut pour une utilisation générale en intérieur. Il est léger, résiste à la corrosion de surface due à l'humidité normale et s'usine facilement pour les alésages de précision requis pour maintenir une bonne étanchéité. Il ne convient pas aux environnements soumis à des produits chimiques caustiques ou à une exposition constante à l’eau salée sans revêtements supplémentaires.
Cylindres en acier inoxydable
Utilisé dans les applications de transformation des aliments, pharmaceutiques et marines où le lavage avec des nettoyants chlorés ou l'exposition à l'air salin est courant. Les cylindres en acier inoxydable coûtent plus cher, généralement 1,5 à 2,5 fois le prix d'une unité équivalente en aluminium, mais évitent la corrosion par piqûre qui nécessiterait autrement un remplacement fréquent dans ces environnements.
Composés de scellement
Les joints en nitrile (NBR) sont standard pour les applications aériennes générales à des températures comprises entre -20°C et 80°C. Pour les applications à haute température à proximité de fours ou de postes de soudage, les joints en fluorocarbone (FKM/Viton) étendent la plage d'utilisation jusqu'à environ 150°C mais coûtent beaucoup plus cher. Pour les machines de qualité alimentaire et pharmaceutique, des composés d'étanchéité conformes à la FDA sont requis et doivent être spécifiés explicitement lors de la commande, car les joints standard peuvent ne pas répondre aux exigences de traitement sanitaire.
Symptômes de défaillance courants et leurs causes profondes
Les techniciens sur le terrain rencontrent à plusieurs reprises les mêmes types de défaillances sur les vérins des actionneurs, et les reconnaître rapidement permet d'économiser des temps d'arrêt importants.
| Symptôme | Cause probable | Action Corrective |
|---|---|---|
| Course lente ou lente | Tubes sous-dimensionnés, raccords restrictifs ou faible pression de ligne | Vérifiez la pression d'alimentation au niveau de l'orifice du cylindre, augmentez le diamètre du tube. |
| Fuite d'air de l'extrémité de la tige | Joint de tige usé, souvent dû à un chargement latéral ou à une contamination | Remplacez le kit de joints, inspectez les rayures sur la tige et la source de charge latérale. |
| Le cylindre dérive lorsque l'air est coupé | By-pass de joint de piston interne permettant le transfert d'air entre les chambres | Remplacez le joint de piston, inspectez l'alésage pour déceler des rayures. |
| Fort bruit en fin de course | Amorti manquant ou usé, vélocité excessive | Ajustez la valve à pointeau du coussin ou ajoutez un contrôle du débit sur l'échappement. |
| Tige de piston pliée | Chargement latéral au-delà des limites nominales, désalignement | Remplacer par un cylindre guidé ou un alignement mécanique correct |
La plupart des défaillances prématurées des cylindres ont deux causes fondamentales : une charge latérale sur la tige due à un montage mal aligné et une alimentation en air contaminée transportant de l'humidité ou des particules dans les joints. Une unité de filtre-régulateur-lubrificateur (FRL) correctement entretenue en amont de chaque actionneur résout directement la deuxième cause, et les contrôles d'alignement de routine lors de la maintenance préventive résolvent la première.
Une liste de contrôle pratique pour spécifier un nouveau cylindre d'actionneur
Lors de la spécification d'un nouveau vérin d'actionneur pneumatique pour la conception ou la modernisation d'une machine, suivez les points suivants afin d'éviter les erreurs de spécification les plus courantes.
- Calculez la force requise à la pression de ligne attendue la plus basse, et non à la pression nominale, car la pression peut s'affaisser pendant la demande de pointe.
- Sélectionnez un alésage avec une marge de sécurité d'au moins 25 % au-dessus de la force minimale requise calculée.
- Confirmez que la longueur de course représente la course mécanique complète plus toute distance d'amortissement à chaque extrémité.
- Choisissez un vérin guidé si une charge latérale ou un couple sera appliqué à la tige pendant la course.
- Adaptez le matériau du joint et le matériau du corps à l’environnement ambiant, y compris la température, l’humidité et l’exposition aux produits chimiques.
- Spécifiez le type d'amortissement en fonction de la vitesse attendue du piston et de la masse de charge.
- Confirmez que le style de montage correspond au trajet de charge, en ligne droite ou en pivotement.
- Ajoutez la consommation d'air du nouveau cylindre à la demande totale du système et vérifiez la capacité du compresseur.
Suivre cette séquence dans l'ordre, plutôt que de partir d'un numéro de pièce du catalogue et de revenir en arrière, est la différence entre un actionneur qui fonctionne de manière fiable pendant des années et un autre qui devient un élément de maintenance récurrent quelques mois après l'installation.