

Les systèmes pneumatiques constituent l'épine dorsale de l'automatisation industrielle moderne. Comprendre comment ils fonctionnent, où ils échouent et comment les optimiser peut directement réduire les temps d'arrêt et les coûts d'exploitation. Ce guide couvre tout, des composants de base aux tests de performances, avec des chiffres réels issus des environnements de production.
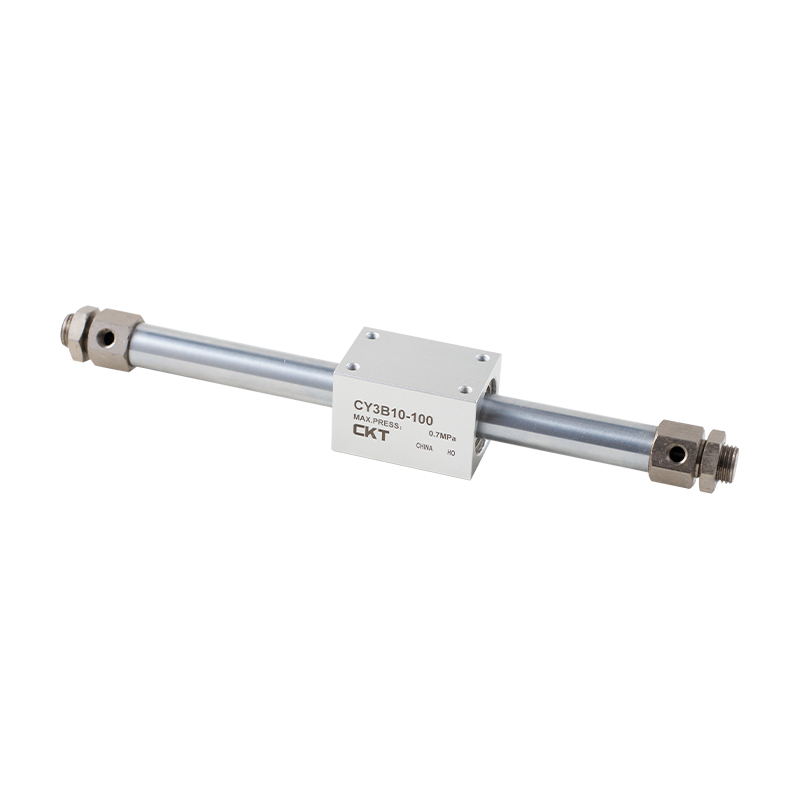
Composants de base des systèmes pneumatiques expliqués
Compresseurs
Les compresseurs rotatifs à vis dominent les installations industrielles car ils fournissent un débit d'air continu à une pression constante. Une unité à vis rotative typique de 55 kW peut générer environ 9 à 10 m³/min d'air libre à 7 bars, de quoi alimenter simultanément des dizaines de cylindres de taille moyenne. Les compresseurs à piston alternatif sont courants dans les petits ateliers et les applications à usage intermittent.
Récepteurs d'air
Les réservoirs de stockage amortissent les pics de demande et permettent au compresseur de s'arrêter pendant les périodes de faible charge. La règle générale est 6 à 10 litres de capacité de réception par m³/min de débit du compresseur . Un récepteur sous-dimensionné oblige le compresseur à effectuer des cycles courts, augmentant ainsi l'usure et la consommation d'énergie jusqu'à 20 %.
Unités FRL
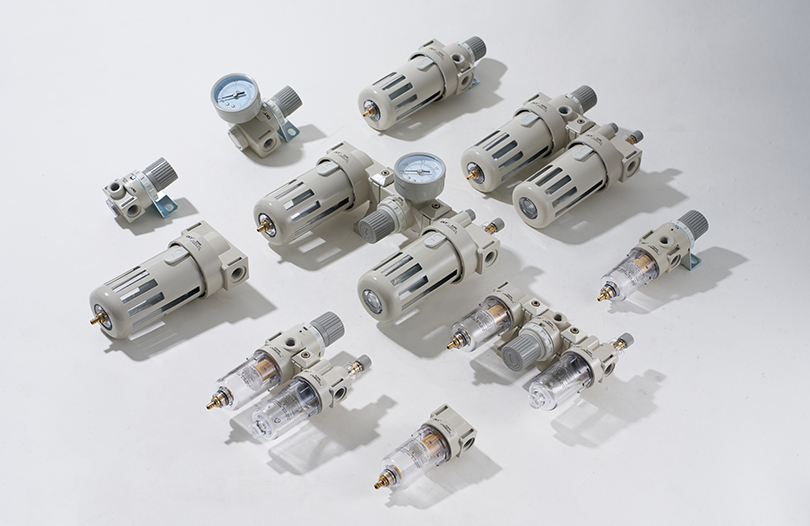
Le filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
Vannes de commande directionnelles
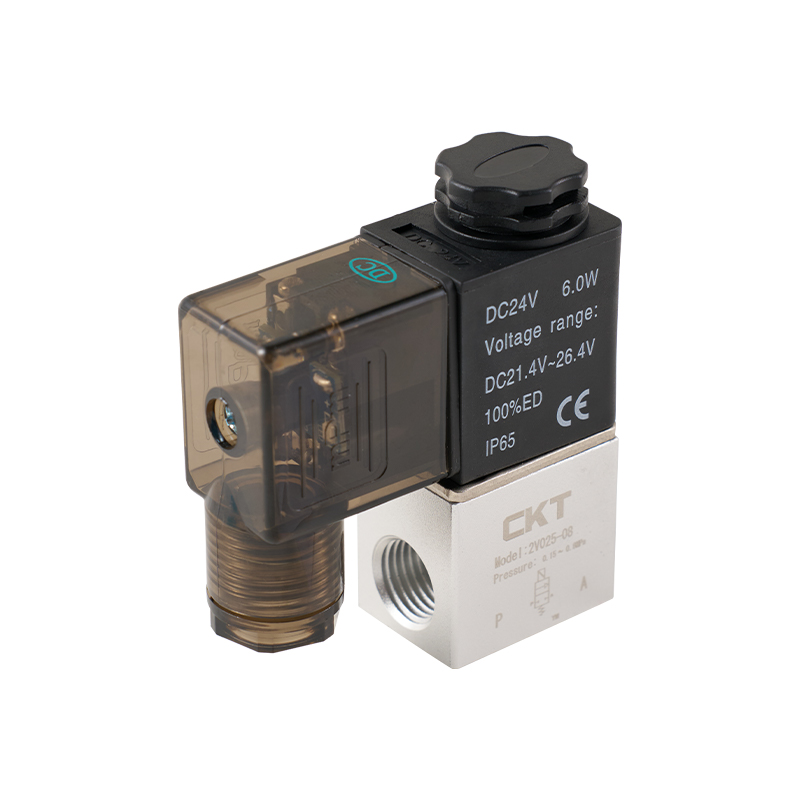
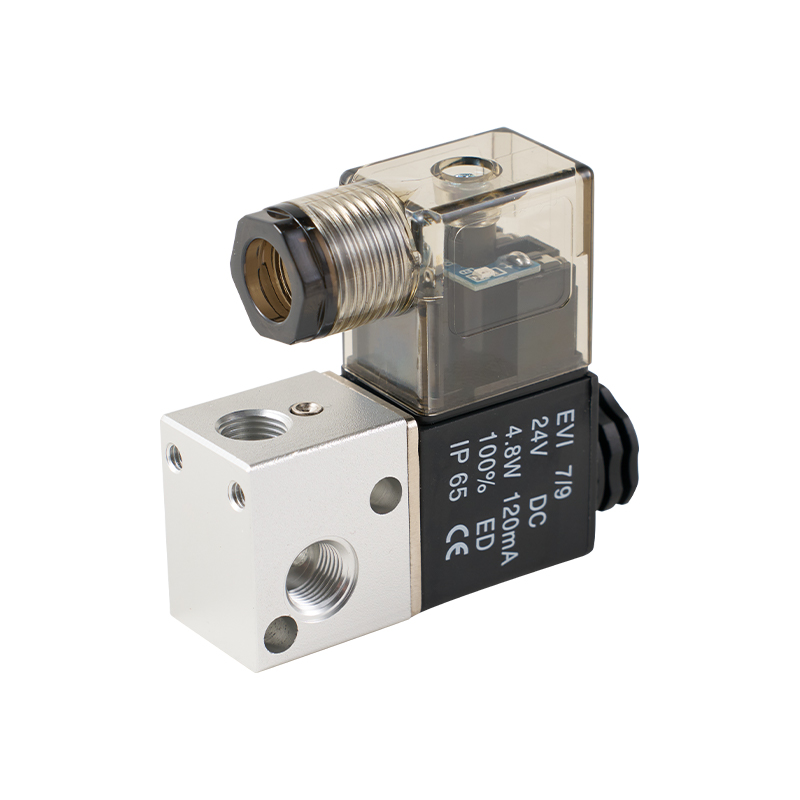
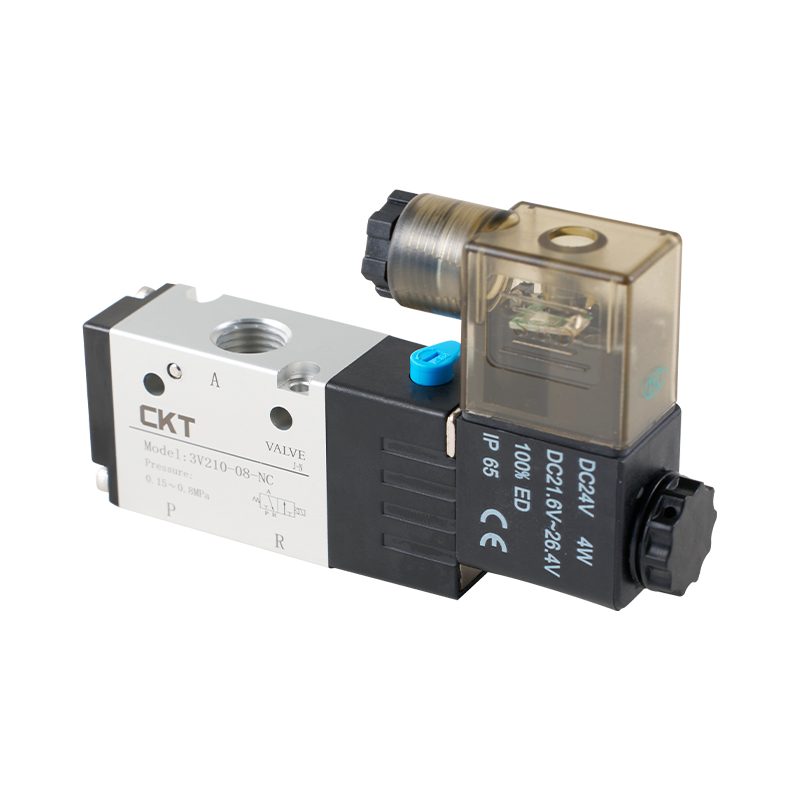
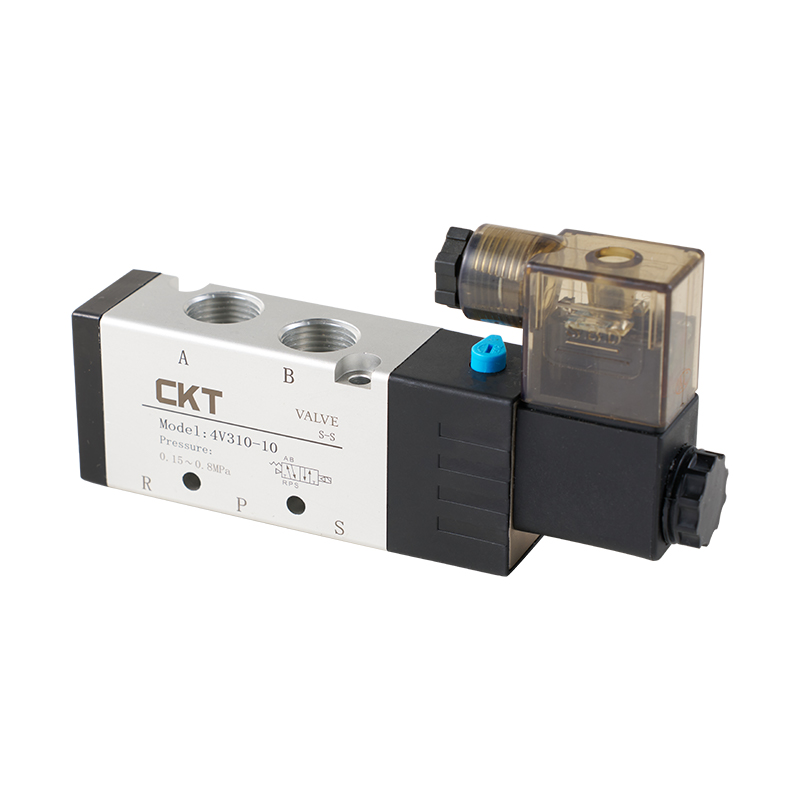
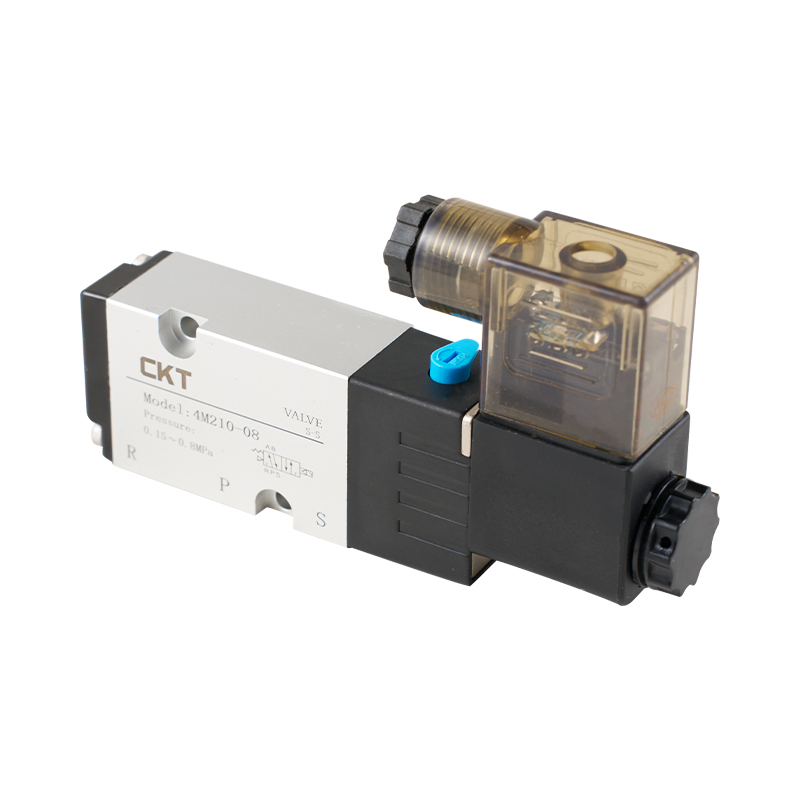
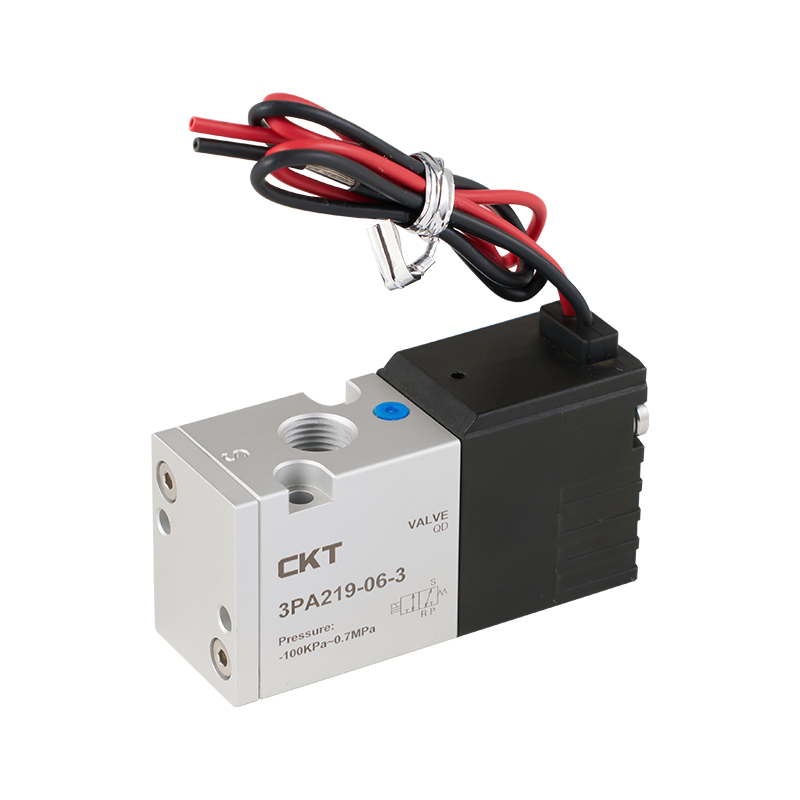
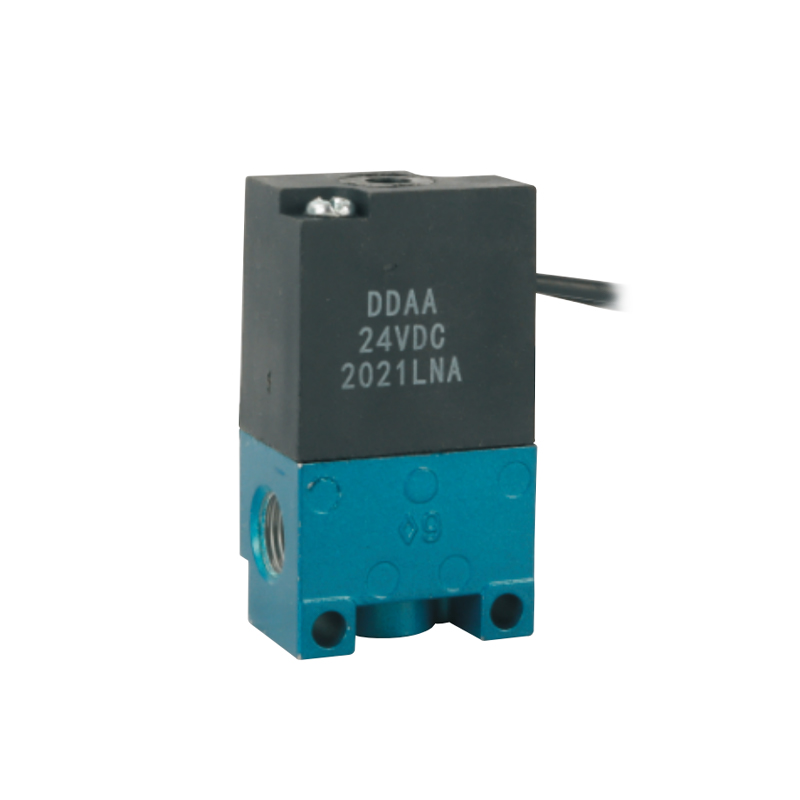
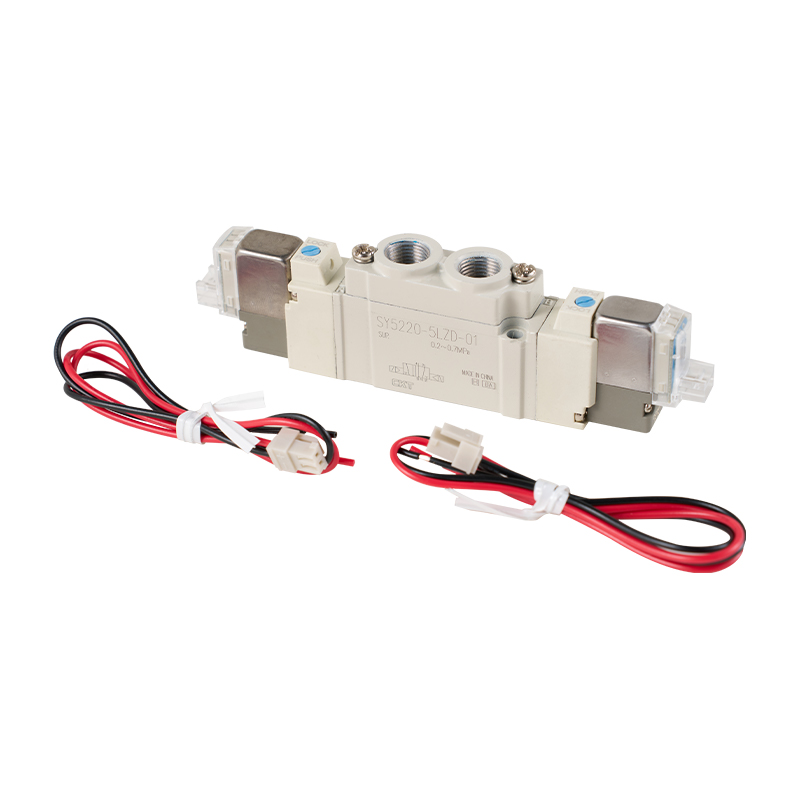
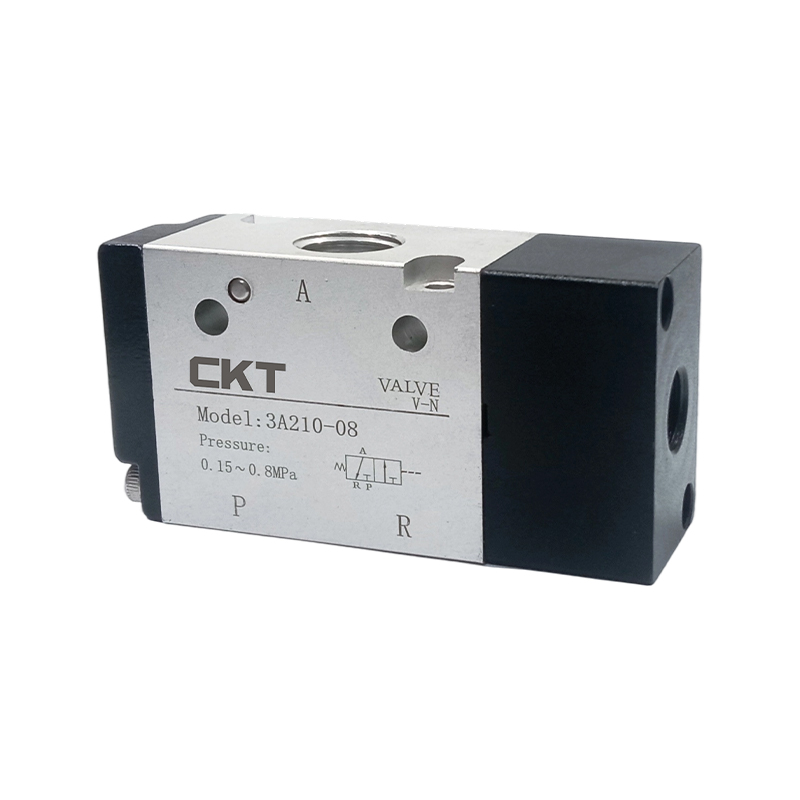
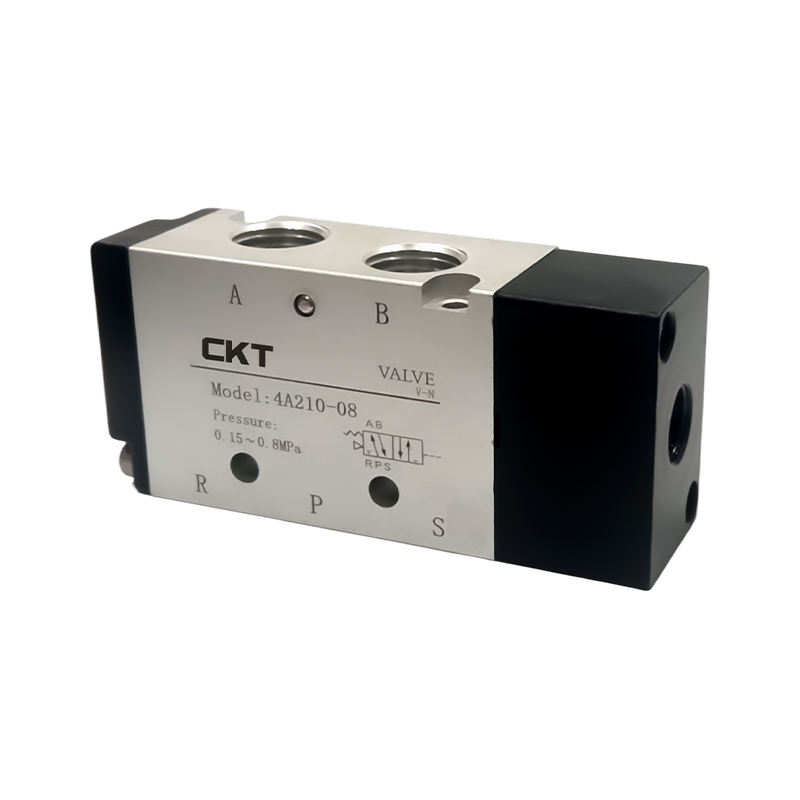
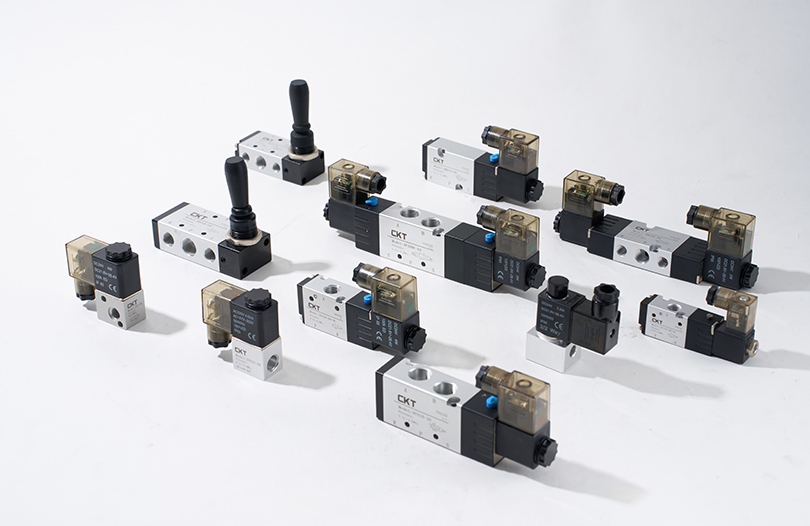
Lese valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in moins de 20 millisecondes , permettant des cadences de cycle supérieures à 10 coups par seconde dans les applications à grande vitesse. Le dimensionnement de la vanne est essentiel : une vanne sous-dimensionnée crée une chute de pression qui limite la vitesse et la force de l'actionneur.
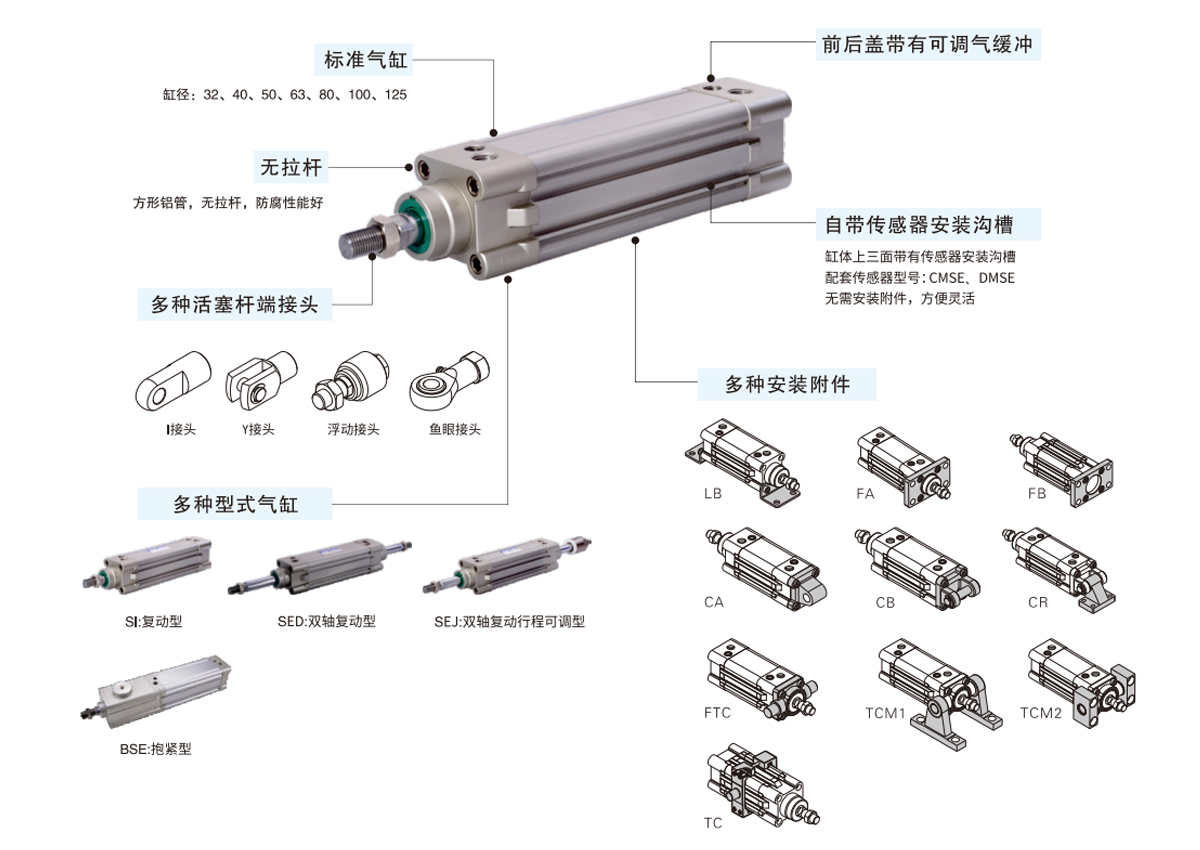
Types de cylindres à air et critères de sélection
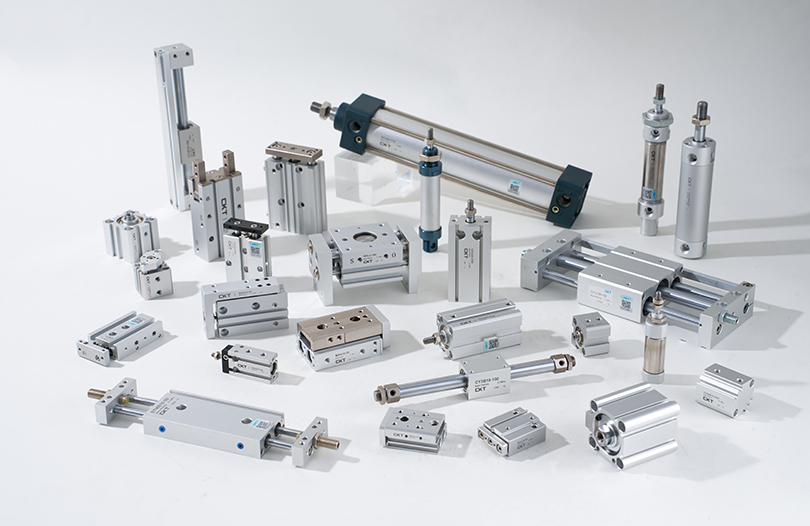
Le air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Type de cylindre | Plage d'alésage | Longueur de course | Utilisation typique | Sortie de force à 6 bars |
|---|---|---|---|---|
| Norme ISO (double effet) | 12-320 mm | Jusqu'à 2 000 millimètres | Automatisation générale, bridage | 68 N – 483 kN |
| Compact / Course courte | 12-100 mm | 1 à 50 mm | Espaces restreints, pression | 68 N – 47 kN |
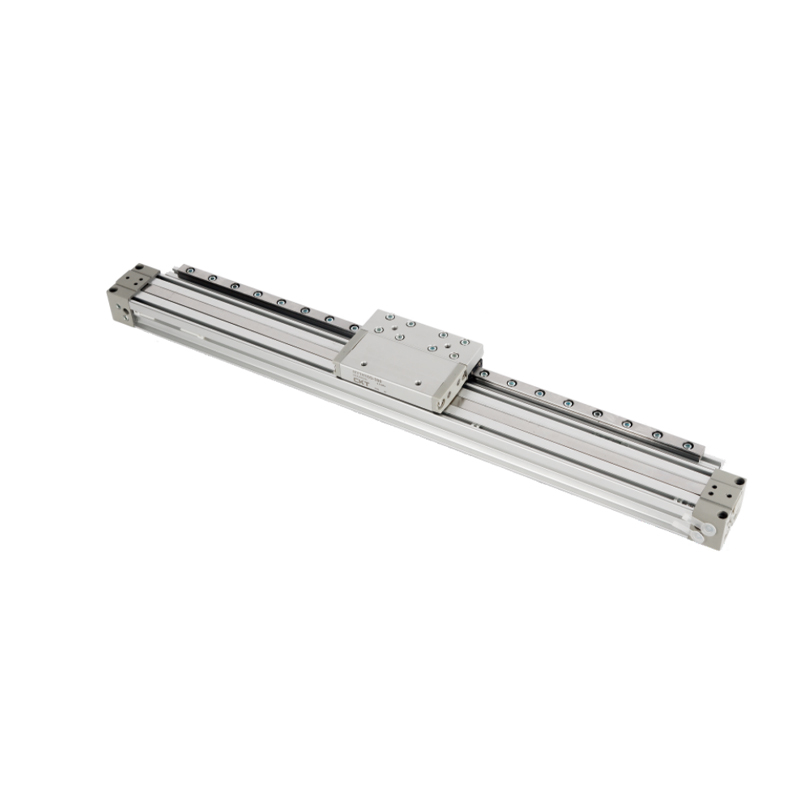
| Cylindre sans tige | 16-80 mm | Jusqu'à 10 000 millimètres | Transport longue distance | 120 N – 30 kN |
| Simple effet (rappel par ressort) | 6-125 mm | Jusqu'à 200 mm | Serrage de sécurité, vannes | 28 N – 73 kN (net) |
| Cylindre guidé / coulissant | 16-100 mm | Jusqu'à 300 mm | Applications de charge latérale | 120 N – 47 kN |
| Actionneur rotatif | Palette de 10 à 200 mm | Rotation de 90° à 270° | Indexation, tournage | Couple de 0,3 à 500 Nm |
Lors de la sélection d'une taille d'alésage de cylindre, ajoutez toujours un Marge de sécurité de 25 à 30 % sur la force théorique requise pour tenir compte du frottement, des chutes de pression dans le circuit et de l'usure des joints au fil du temps. Pour une charge nécessitant 500 N, choisissez un alésage qui délivre au moins 650 N à la pression régulée du système.
La sélection de la longueur de course compte également au-delà du simple ajustement de la course requise. Les courses longues augmentent le risque de flambage de la tige sous des charges de compression. Utilisez la formule de flambement d'Euler ou les tableaux de charges du fabricant pour toute course dépassant environ 300 mm ; de nombreux ingénieurs l'ignorent jusqu'à ce qu'une tige se plie et endommage l'outillage ou le châssis de la machine.
Comment la régulation de la pression affecte les performances de l’ensemble du système pneumatique
De nombreuses installations font fonctionner l'ensemble de leur distribution à 8 ou 10 bars alors que la majorité des actionneurs n'ont besoin que de 5 à 6 bars. Cette seule habitude gaspille d’énormes quantités d’énergie. Pour chaque réduction de 1 bar de la pression du système, la consommation d'énergie du compresseur diminue d'environ 6 à 8 % . Dans une usine dépensant 150 000 $ par an en énergie pour l'air comprimé, une baisse de 8 à 6 bars sur des circuits non critiques peut permettre d'économiser entre 18 000 et 24 000 $ par an.
Le solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Chute de pression : le voleur de performances silencieux
La chute de pression entre la sortie du récepteur et l’orifice du cylindre pneumatique est à l’origine de la plupart des problèmes de performances du système pneumatique. Chaque mètre de tuyau sous-dimensionné, chaque coude pointu à 90 degrés, chaque élément filtrant sale ajoute de la résistance. L'objectif de l'industrie est de limiter la chute de pression totale de la sortie du compresseur à l'actionneur à pas plus de 0,5 à 1,0 bar dans un système bien entretenu.
Causes courantes d'une chute de pression excessive :
- Éléments filtrants obstrués par de la rouille, du tartre ou de l'huile de compresseur : la pression différentielle à travers un filtre saturé peut dépasser 0,8 bar à elle seule.
- Conduites de distribution principales sous-dimensionnées — une vitesse de l'air supérieure à 6 à 8 m/s dans le réseau provoque un écoulement turbulent et une perte de pression importante
- Raccords à connexion rapide avec des orifices internes plus petits que l'alésage du tube
- Distributeurs sous-dimensionnés pour le débit requis (inadéquation de la valeur Cv)
- Fuites : une fuite de 1 mm de diamètre à 7 bars gaspille environ 1,1 m³/min d'air libre par heure, suffisamment pour faire fonctionner plusieurs bouteilles d'air standard en continu.
L'exécution d'une étude de pression sur l'ensemble du réseau de distribution (en enregistrant la pression au niveau du récepteur, de chaque collecteur d'entrée de la machine et au niveau du port du cylindre sous charge) révèle exactement où se produisent les pertes. Cela prend moins d’une journée et identifie systématiquement les actions correctives qui rapportent en un trimestre.
Normes de qualité de l'air comprimé et pourquoi elles sont importantes pour les bouteilles
Le ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Classe de qualité | Taille maximale des particules | Point de rosée sous pression | Teneur maximale en huile | Application typique |
|---|---|---|---|---|
| Classe 1 | 0,1 micron | -70°C | 0,01 mg/m³ | Médical, semi-conducteur |
| Classe 2 | 1 micron | -40°C | 0,1 mg/m³ | Emballage alimentaire, pharmaceutique |
| Classe 3 | 5 microns | -20°C | 1 mg/m³ | Fabrication générale |
| Classe 4 | 15 microns | 3°C | 5mg/m³ | Industrie lourde, extérieur |
| Classe 5 | 40 microns | 7°C | 25mg/m³ | Outils pneumatiques, soufflage |
Faire passer de l’air de classe 4 ou 5 à travers des cylindres pneumatiques de précision conçus pour un service de classe 2 ou 3 accélère rapidement la dégradation des joints. La contamination par l'humidité est particulièrement agressive : l'eau condensée à l'intérieur d'un cylindre pneumatique provoque de la rouille, des rayures sur la surface de l'alésage et une éventuelle défaillance du joint. Les études sur les modes de défaillance des actionneurs industriels attribuent systématiquement 40 à 60 % des défaillances prématurées à l'alimentation en air contaminé. plutôt qu’une surcharge mécanique ou une usure en fin de vie.
Les sécheurs réfrigérés sont la solution standard pour les applications de classe 3 et 4. Ils refroidissent le flux d'air comprimé à environ 3°C, provoquant la condensation et l'évacuation de l'humidité. Les sécheurs par adsorption atteignent les points de rosée inférieurs à zéro requis pour les applications de classe 1 et 2, mais consomment généralement plus d'énergie. 15 à 20 % de la puissance du compresseur pour une unité régénérative chauffée.
Dimensionner correctement un cylindre pneumatique : calculs d'alésage, de course et de vitesse
Une mauvaise taille d’alésage est l’une des erreurs de conception les plus courantes et les plus coûteuses dans l’ingénierie des systèmes pneumatiques. Un cylindre surdimensionné gaspille de l'air comprimé et crée des problèmes d'amortissement excessifs ; un modèle sous-dimensionné cale sous charge ou fonctionne près de ses limites de pression d'étanchéité.
Calcul des forces
Le theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Où F est la force en Newtons, P est la pression d'alimentation en Pa et D est le diamètre de l'alésage en mètres. Pour un cylindre d'alésage 63 mm à 6 bar (600 000 Pa) :
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1 870 N (environ 190 kgf)
Lors de la course de rétraction, la tige déplace une partie de la zone d'alésage, réduisant ainsi la force. Un alésage de 63 mm avec une tige de 20 mm délivre environ 1 680 N en rétraction à la même pression, soit une réduction de 10 % qui doit être prise en compte dans les applications bidirectionnelles.
Vitesse et débit
La vitesse du cylindre dépend du volume d’air délivré par unité de temps. La vitesse de l'actionneur est calculée à partir de :
Q = A × v × (P_abs / P_atm)
Où Q est le débit d'air libre en m³/s, A est la surface du piston, v est la vitesse souhaitée du piston en m/s et P_abs est la pression de service absolue. Pour atteindre 0,5 m/s avec un alésage de 63 mm à 6 bars absolus, la vanne et la tubulure doivent passer environ 23 litres/min d'air libre — une référence utile pour la sélection du Cv de vanne.
Exigences d'amorti
À des vitesses supérieures à 0,2 m/s, les vérins pneumatiques nécessitent un amortissement en fin de course pour éviter tout dommage brutal au piston, à la tige et à l'outillage connecté. Les coussins réglables intégrés fonctionnent pour des vitesses modérées jusqu'à environ 0,5 m/s. Au-delà, des amortisseurs hydrauliques externes ou une décélération programmable via des valves proportionnelles sont nécessaires. Ignorer l'amortissement sur un cylindre d'alésage de 100 mm se déplaçant à 1 m/s peut générer des forces d'impact dépassant 3 à 5 kN sur l'embout - bien au-delà de ce que la plupart du matériel de montage tolère sur des milliers de cycles.
Stratégies d'efficacité énergétique pour les systèmes d'air comprimé et pneumatiques
L'air comprimé est souvent appelé « le quatrième utilitaire » dans le secteur manufacturier – et il est systématiquement le plus cher par unité de travail. L'efficacité de la conversion de l'électricité en travail mécanique pour un système d'air comprimé est généralement seulement 10 à 15 % au niveau de l'actionneur, contre 85 à 90 % pour les entraînements directs par moteur électrique. Cela rend l’optimisation énergétique d’une importance cruciale.
Étape 1
Mesurer la consommation d'air réelle
Installez des débitmètres à la sortie du compresseur principal et sur chaque grand groupe de machines. La plupart des usines découvrent que 20 à 30 % des machines utilisent des quantités d’air disproportionnées par rapport à leur production. Ceux-ci deviennent les cibles prioritaires du redimensionnement des cylindres, de la réduction de la pression ou de la refonte des processus.
Étape 2
Réduire et dimensionner la pression de travail
Vérifiez chaque machine et cylindre d’air pour connaître ses besoins réels en pression. Remplacez les cylindres surdimensionnés par des cylindres correctement dimensionnés à une pression plus basse. Installez des régulateurs au point d'utilisation réglés à la pression minimale requise. Dans les installations ayant des exigences de pression diverses, envisagez de les diviser en anneaux de distribution haute pression et basse pression plutôt que de tout fournir à la pression de pointe de la demande.
Étape 3
Récupérer la chaleur du compresseur
Les compresseurs rotatifs à vis rejettent environ 80 à 90 % de leur énergie entrante sous forme de chaleur dans le processus de compression. L'installation d'un système de récupération de chaleur sur le circuit de refroidissement du compresseur capte cette énergie thermique pour le chauffage des locaux, le chauffage de l'eau de procédé ou les applications de séchage. Les périodes d’amortissement de la récupération de chaleur sont généralement de 1 à 3 ans.
Étape 4
Remplacez les compresseurs à vitesse constante par des entraînements à vitesse variable
Un compresseur à entraînement à vitesse variable (VSD) module la vitesse de son moteur pour répondre à la demande d'air réelle en temps réel, plutôt que de charger et décharger à pleine vitesse. Dans les usines à demande fluctuante, les compresseurs VSD permettent d'économiser 20 à 35 % de l'énergie du compresseur par rapport aux unités à vitesse fixe. Le seuil de rentabilité est généralement atteint lorsque l'utilisation du système tombe en dessous de 80 % de la capacité nominale pendant une partie importante du quart de travail.
Étape 5
Mettre en œuvre un programme de détection et de réparation des fuites
Les détecteurs de fuites à ultrasons peuvent identifier les fuites grâce au bruit de fond à des distances allant jusqu'à 10 mètres. Un programme structuré (repérage des fuites, quantification de leur débit, priorisation par coût et suivi de l'achèvement des réparations) permet de réduire systématiquement les fuites d'un taux de perte typique de 20 à 30 % à moins. 5 à 8 % en 12 mois . Cela seul élimine souvent le besoin d’une capacité de compresseur supplémentaire.
Systèmes pneumatiques et systèmes hydrauliques : quand choisir chacun
Les systèmes pneumatiques et hydrauliques fournissent une force via un fluide, mais leurs caractéristiques les rendent mieux adaptés à des applications spécifiques. La confusion des deux conduit à des systèmes sur-conçus et coûteux ou sous-performants.
Caractéristique
Système pneumatique
Système hydraulique
Pression de travail
4 à 10 bars typiques
100 à 700 bars typiques
Sortie de force
Jusqu'à ~50 kN pratique
Jusqu'à plusieurs MN
Vitesse
Rapide ; jusqu'à 3 m/s commun
Modéré ; 0,1 à 0,5 m/s typique
Contrôle de position
Difficile (compressibilité de l'air)
Excellent (fluide incompressible)
Risque de contamination
Faible (air évacué)
Élevé (fuites d'huile, élimination)
Complexité de la maintenance
Inférieur; compétences standards
Plus haut ; analyse de fluide nécessaire
Coût d'installation
Inférieur
Supérieur (réservoir, filtration, joints)
Meilleur cas d'utilisation
Haute vitesse, force légère à moyenne, environnements propres
Force élevée, positionnement précis, industrie lourde
Une limite pratique : là où les besoins en force dépassent à peu près 50 kN ou lorsqu'un maintien précis de la position à mi-course est obligatoire, l'hydraulique est généralement le meilleur choix. En dessous de ce seuil, les systèmes pneumatiques gagnent en rapidité, en simplicité, en propreté et en réduisant le coût total du système. Dans de nombreuses applications hybrides, telles que les pinces à commande pneumatique sur une presse hydraulique, les deux technologies coexistent sur la même machine.
Applications pneumatiques à force élevée et évolution des cylindres pneumatiques
Lorsque les tailles d'alésage des vérins pneumatiques standard ne peuvent pas fournir la force requise à la pression disponible du système, plusieurs stratégies de conception étendent la capacité pneumatique avant de passer à l'hydraulique.
Vérins tandem
Deux unités de cylindre pneumatique montées coaxialement avec leurs tiges liées multiplient la force de sortie sans augmenter la taille de l'alésage. Une paire tandem de cylindres d'alésage 100 mm à 6 bars délivre environ 9,4 kN — presque le double de la production d'une seule unité — tout en conservant le même diamètre de cylindre pour les espaces restreints. Le compromis est une longueur totale accrue et une consommation d'air proportionnellement plus élevée.
Intensificateurs air sur huile
Lese hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50 à 200 kN dans des configurations compactes de montage sur banc.
Multiplicateurs de cylindre pneumatique via liaison mécanique
Les mécanismes à bascule, les suiveurs de came et les liaisons à levier amplifient mécaniquement la sortie du vérin pneumatique au point d'application. Une simple sauterelle entraînée par un cylindre d'alésage de 50 mm à 6 bars peut développer forces de serrage supérieures à 20 kN en fin de course lorsque la géométrie de la bascule s'approche du point mort. Cette technique est largement utilisée dans les appareils de soudage et les outils de presse.
Vérins standard à plus grand alésage
Les vérins conformes à la norme ISO 15552 sont disponibles dans des alésages allant jusqu'à 320 mm. À 6 bars, un cylindre pneumatique d'alésage de 320 mm délivre environ 483 kN de poussée théorique - approchant du territoire des petits vérins hydrauliques. Ces unités de gros calibre consomment des volumes d'air substantiels par course (une course de 300 mm sur un alésage de 320 mm déplace environ 24 litres d'air libre par cycle), de sorte que le dimensionnement du récepteur et la capacité du compresseur doivent être soigneusement examinés avant de les spécifier.
Choisir des bouteilles d'air pour des environnements industriels spécifiques
Tous les corps de cylindres pneumatiques et tous les matériaux de joints ne conviennent pas à tous les environnements d'exploitation. Spécifier la mauvaise variante pour des conditions difficiles ou spécialisées entraîne une défaillance accélérée, quelle que soit la qualité de conception du reste du système pneumatique.
- Nourriture et boissons : Cylindres à corps en acier inoxydable avec matériaux d'étanchéité conformes aux normes FDA (silicone ou EPDM), sans lubrification externe et profils extérieurs lisses qui résistent à l'accumulation de bactéries. Les variantes classées lavables (IP67 ou IP69K) tolèrent les cycles de nettoyage à l'eau à haute pression et aux produits chimiques.
- Environnements à haute température : Les joints NBR standard échouent au-dessus de 80°C. Pour les applications de fonderie, de fours ou de proximité de processus au-dessus de 100 °C, spécifiez des joints en fluoroélastomère (FKM/Viton) évalués à 200 °C. Au-dessus de 150°C ambiant, des écrans thermiques externes sur le corps du cylindre sont également nécessaires pour protéger les bagues de retenue et les embouts.
- Atmosphères corrosives : Les corps en aluminium nickelé ou anodisé dur résistent à une exposition chimique légère. Dans les environnements marins, offshore ou dans les usines chimiques, la construction entièrement en acier inoxydable avec des alésages revêtus de PTFE offre la meilleure résistance à la corrosion au prix d'un poids et d'un prix plus élevés.
- Zones ATEX/antidéflagrantes : Les actionneurs pneumatiques sont intrinsèquement plus sûrs que les entraînements électriques dans les zones dangereuses car ils ne produisent pas d'étincelles. Cependant, les solénoïdes de vanne et les capteurs de position fixés au vérin pneumatique doivent être conformes aux normes de zone ATEX appropriées. Le corps du cylindre lui-même doit être vérifié pour ne pas produire d'étincelles : l'aluminium est généralement acceptable, mais la fonte doit être vérifiée par rapport aux exigences de classification de zone.
- Applications en salle blanche : Les salles blanches de classe ISO 5 et supérieures nécessitent des cylindres avec des joints sans dégazage, sans lubrification externe et des matériaux compatibles avec le vide. Certains fabricants de semi-conducteurs et d'écrans plats utilisent des cylindres entièrement en plastique pour éliminer tout risque de contamination métallique.
- Matériel extérieur et de chantier : Les cylindres exposés aux intempéries nécessitent des revêtements de tige en zinc-nickel ou en chrome dur, des joints racleurs robustes pour exclure la saleté et des corps anodisés ou peints. Les spécifications de pression doivent tenir compte des températures extrêmes : à -30 °C, les lubrifiants standards s'épaississent et les matériaux des joints se raidissent, nécessitant une graisse à basse température et des élastomères résistant au froid.
C'est en faisant correspondre les spécifications du vérin pneumatique à l'environnement d'exploitation réel — plutôt que de se contenter par défaut d'une sélection de catalogue à usage général — que les ingénieurs expérimentés en systèmes pneumatiques ajoutent une valeur mesurable. Le coût supplémentaire de la bonne variante est presque toujours inférieur à un cycle de remplacement imprévu après une panne précoce sur le terrain.
Les systèmes pneumatiques, à la base, sont fiables, rapides et rentables lorsqu'il est conçu avec les bonnes spécifications de composants, une bonne qualité de l'air, un dimensionnement correct et une approche de maintenance structurée. La bouteille d'air reste l'élément le plus visible, mais ses performances dépendent entièrement de la qualité du système d'air comprimé qui l'alimente. Investissez dans la préparation de l'air et la gestion de la pression, et les actionneurs en aval offriront le cycle de vie prévu par leur conception.