

Qu'est-ce qui rend les cylindres industriels spécialisés essentiels dans l'automatisation moderne
Les cylindres industriels spécialisés constituent l’épine dorsale des systèmes d’automatisation contemporains. Sans cylindre correctement adapté — qu'il s'agisse d'un cylindre standard cylindre pneumatique ou un actionneur linéaire conçu sur mesure : les lignes de production automatisées ne peuvent pas atteindre les temps de cycle, la précision ou les capacités de charge qu'exige la fabrication moderne. La réponse courte : le bon cylindre détermine directement le débit, la répétabilité et la disponibilité totale du système. Tous les autres composants d'une cellule d'automatisation pneumatique ou électromécanique dépendent du fonctionnement du vérin conformément aux spécifications, à chaque cycle, sur des millions de courses.
L’automatisation industrielle a radicalement évolué au cours des deux dernières décennies. Là où un vérin pneumatique générique disponible dans le commerce assurait autrefois la plupart des tâches de transfert ou de serrage, les systèmes actuels exigent des vérins conçus pour des tailles d'alésage, des longueurs de course, des configurations de montage, des pressions de fonctionnement et des conditions ambiantes spécifiques. Un cylindre dont le diamètre d'alésage ne correspond même pas à 10 % peut réduire suffisamment la force produite pour provoquer des pannes intermittentes qui coûtent des milliers de dollars par heure en temps d'arrêt imprévus.
Cet article explique comment sélectionner, spécifier et intégrer des cylindres industriels spécialisés dans des systèmes d'automatisation, en prêtant attention aux variables d'ingénierie les plus importantes dans les applications réelles.
Types de base de cylindres industriels utilisés dans les systèmes d'automatisation
Tous les cylindres ne sont pas interchangeables. Les ingénieurs en automatisation doivent comprendre les différences fonctionnelles entre les familles de cylindres primaires avant de spécifier les composants d'une nouvelle cellule ou d'un projet de modernisation.
Vérins pneumatiques
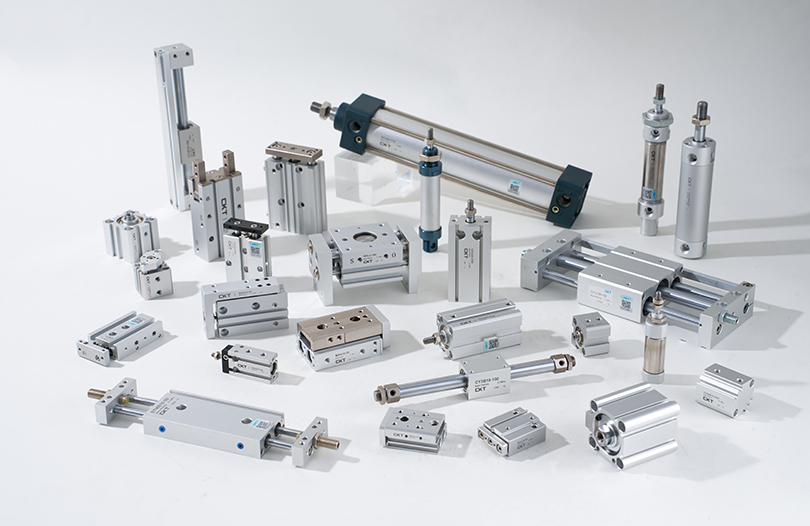
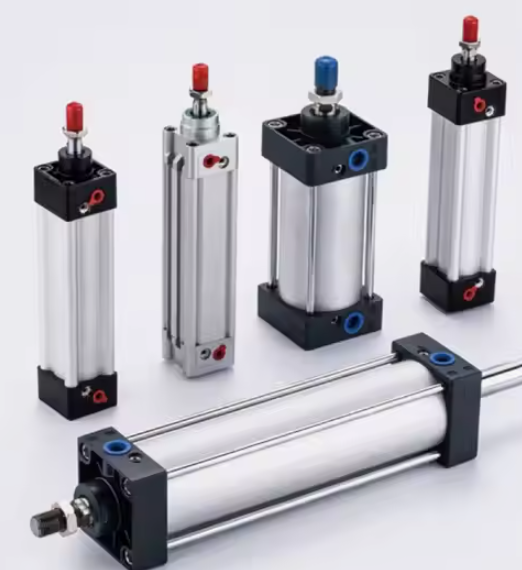
Le vérin pneumatique reste l’actionneur le plus largement déployé dans l’automatisation industrielle à l’échelle mondiale. Il convertit la pression de l'air comprimé en force mécanique linéaire, ce qui le rend idéal pour les applications à cycles élevés où le coût par course doit rester minimal. Les pressions de fonctionnement standard sont comprises entre 0,4 MPa et 1,0 MPa (environ 58 à 145 psi) , délivrant des sorties de force qui évoluent directement avec le diamètre de l'alésage. Un vérin pneumatique d'alésage de 63 mm fonctionnant à 0,6 MPa génère environ 1 870 N de poussée théorique, ce qui est suffisant pour une large gamme de tâches de serrage, d'éjection et d'indexation de pièces.
Les vérins pneumatiques spécialisés modernes vont bien au-delà de la conception de base à double effet. Les ingénieurs spécifient désormais des variantes, notamment :
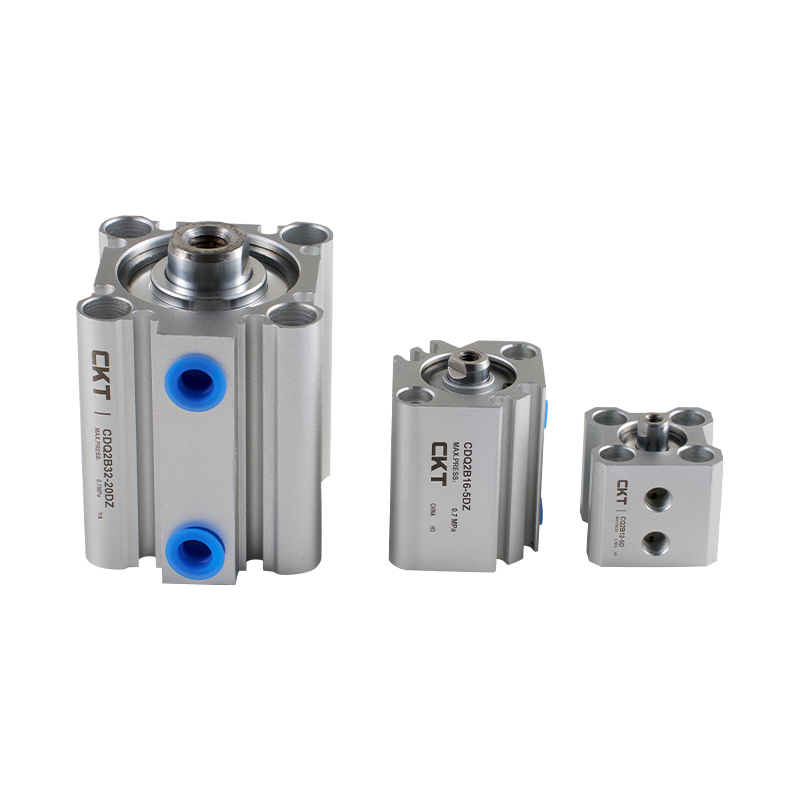
- Vérins pneumatiques compacts/à course courte — utilisé dans des cellules d'assemblage confinées où l'enveloppe d'installation a une longueur totale inférieure à 100 mm
- Vérins pneumatiques sans tige — pour les courses dépassant 1 000 mm où une tige de piston standard créerait un moment de flexion inacceptable
- Vérins à air guidé — variantes à double tige ou à guidage profilé qui résistent à des charges hors axe jusqu'à 500 N·m sans nécessiter de rails de guidage externes
- Vérins pneumatiques tandem — deux cylindres empilés en série partageant le même alésage, doublant efficacement la force de sortie sans augmenter le diamètre de l'empreinte
- Bouteilles d'air pour salles blanches — corps en acier inoxydable, joints en PTFE et revêtements sans dégazage pour les environnements de classe ISO 5 ou supérieure dans l'automatisation des semi-conducteurs et de l'industrie pharmaceutique
Vérins hydrauliques pour l'automatisation des charges lourdes
Alors qu'un vérin pneumatique atteint des valeurs de force pratiques d'environ 30 kN pour des alésages standard, les vérins hydrauliques étendent la plage jusqu'à des centaines de kilonewtons. Les systèmes d'automatisation pour l'emboutissage des métaux, les lignes de transfert de forgeage et les presses d'assemblage de pièces lourdes s'appuient sur des vérins linéaires hydrauliques fonctionnant entre 140 et 350 bars. Le compromis réside dans la complexité du système : les groupes hydrauliques, les systèmes de filtration, les échangeurs de chaleur et les infrastructures de prévention des fuites ajoutent des coûts d'investissement et une charge de maintenance que les systèmes pneumatiques évitent entièrement.
Vérins à tige électrique
Les actionneurs électriques à tige – essentiellement un servomoteur entraînant une vis à billes ou une vis à rouleaux planétaires à l'intérieur d'une enveloppe de cylindre – ont conquis une part de marché importante des applications de vérins pneumatiques qui nécessitent un retour de position précis. Ils offrent répétabilité de positionnement de ±0,01 mm ou mieux , une limitation de force programmable et une consommation d'énergie environ 70 % inférieure à celle d'un circuit pneumatique équivalent lorsque le cycle de service est pris en compte. Leur limite réside dans la densité de force maximale : à taille équivalente, un vérin à tige électrique coûte toujours trois à cinq fois plus cher qu'un vérin pneumatique pneumatique de même alésage, ce qui rend la justification économique fortement dépendante du nombre de cycles et des exigences de précision.
Comment dimensionner et sélectionner le bon cylindre pour votre système d'automatisation
La sélection des cylindres est un calcul technique et non une recherche dans un catalogue. Une erreur entraîne une défaillance prématurée des joints, un flambage des tiges ou une force insuffisante, qui se manifestent tous par des temps d'arrêt imprévus qui dépassent de loin le coût d'un composant correctement spécifié.
Calcul de force avec facteur de sécurité
Le point de départ de tout exercice de dimensionnement des vérins pneumatiques ou hydrauliques est la force de travail requise au point d’application. Cette valeur doit inclure :
- Poids de la charge utile statique agissant dans le sens inverse du mouvement
- Force dynamique requise pour accélérer la charge jusqu'à la vitesse cible dans le temps de course disponible
- Forces de friction des guides, des joints et de tout mécanisme externe
- Forces de processus (serrage, pressage, coupe) en fin de course
La pratique standard applique un facteur de sécurité de 1,5 à 2,0 sur le produit théorique calculé de la force d'alésage et de la pression. Cette marge absorbe les fluctuations de pression d'alimentation (les systèmes d'air comprimé typiques varient de ± 10 % par rapport au point de consigne), l'usure des joints au cours de la durée de vie et les variations de charge inhérentes aux processus de production.
Par exemple : si une application de serrage nécessite 800 N sur la pièce et que l'alimentation en air est de 0,6 MPa, le diamètre d'alésage minimum est d'environ 42 mm à 100 % d'efficacité. L'application d'un facteur de sécurité de 1,6 × pousse l'alésage sélectionné à 50 mm ou 63 mm en fonction des tailles standard disponibles, garantissant que le vérin fournit une force adéquate même lorsque la pression d'alimentation chute à 0,5 MPa pendant la demande maximale du système.
Analyse de la longueur de course et du flambement des tiges
La longueur de course affecte directement la susceptibilité de la tige de piston au flambage sous charge de compression. Pour tout vérin pneumatique ou actionneur pneumatique dont la course dépasse environ 10 fois le diamètre de la tige, un contrôle de flambage de la colonne Euler est obligatoire. La charge critique de flambement dépend du diamètre de la tige, de la longueur de course, du matériau (généralement de l'acier au carbone ou de l'acier inoxydable) et de la configuration de montage : les conditions d'extrémité fixe-fixe, fixe-libre ou à broche-broche donnent chacune des longueurs de colonne efficaces différentes.
Une tige d'acier de 20 mm de diamètre avec une course de 600 mm dans un état de montage fixe et libre a une charge critique de flambage d'environ 2 850 N — qui peut être inférieure à la force que le vérin est capable de générer. Dans de tels cas, la spécification d'un diamètre de tige plus grand (25 mm ou 32 mm) ou le passage à un vérin guidé ajoute un support latéral qui empêche le flambage sans obliger l'ingénieur à réduire la pression de fonctionnement.
Temps de cycle et exigences d’amortissement
Les cellules d'automatisation à grande vitesse, en particulier celles fonctionnant à 60 cycles ou plus par minute, imposent des charges d'impact en fin de course importantes sur les composants du vérin, les vannes et les outils. À ces vitesses, un vérin pneumatique incontrôlé avec une course de 100 mm peut développer des vitesses de piston supérieures à 1,5 m/s juste avant la position finale. L'énergie cinétique absorbée par l'embout à chaque course doit être gérée via des coussins internes, des amortisseurs externes ou des vannes de régulation de débit sur l'orifice d'échappement.
La plupart des vérins à air industriels spécialisés d'un alésage supérieur à 40 mm comprennent en standard des coussinets de valve à pointeau réglables aux deux positions finales. Ceux-ci permettent un réglage sur site de la distance de décélération généralement entre 5 mm et 30 mm. Pour les applications exigeant à la fois une vitesse moyenne élevée et une décélération contrôlée avec précision, les amortisseurs hydrauliques externes avec amortissement réglable offrent un contrôle plus fin que les coussins pneumatiques seuls.
| Diamètre d'alésage (mm) | Force théorique à 0,6 MPa (N) | Application typique en automatisation | Course maximale recommandée (mm) |
|---|---|---|---|
| 20 | 188 | Éjection de petites pièces, actionneur de capteur | 200 |
| 32 | 483 | Pick-and-place, serrage léger | 400 |
| 50 | 1 178 | Pressage de montage, actionnement de portail | 600 |
| 80 | 3 016 | Serrage de la pièce, levage par transfert | 800 |
| 125 | 7 363 | Serrage de fixations lourdes, alimentation de presse | 1 200 |
Conceptions de cylindres spécialisées pour les environnements d’automatisation exigeants
Les vérins à air standard du catalogue prennent en charge la majorité des applications bénignes en usine. Cependant, une partie importante de l'automatisation industrielle fonctionne dans des environnements qui détruisent les composants standard en quelques semaines, à moins que la conception du cylindre ne réponde spécifiquement à ces conditions.
Cylindres résistants à la corrosion pour les environnements de lavage et chimiques
L'automatisation de la transformation des aliments, de l'embouteillage des boissons et de l'emballage pharmaceutique exécute des cycles de lavage fréquents avec de l'eau à haute pression, de la vapeur et des agents de nettoyage caustiques. Les cylindres à air standard en aluminium se corrodent rapidement dans ces conditions. La construction du corps et de la tige en acier inoxydable (généralement de qualité 304 ou 316L), combinée à des joints conformes aux normes FDA en EPDM ou PTFE, prolonge les intervalles d'entretien de quelques semaines à plusieurs années. Le coût supérieur d'un cylindre à air en acier inoxydable résistant au lavage par rapport à une unité en aluminium standard est généralement de 40% à 80% — une fraction du coût des temps d'arrêt dus à une défaillance d'un seul cylindre corrodé au cours d'un cycle de production.
L'automatisation du traitement chimique présente des conditions encore plus difficiles : acides, solvants et environnements très humides avec eau de condensation. Les options de cylindre incluent ici de l'aluminium anodisé dur avec des alésages doublés de PTFE, des corps composites en sulfure de polyphénylène (PPS) ou des variantes entièrement revêtues de fluoropolymère. La compatibilité des joints doit être vérifiée en fonction de l'exposition chimique spécifique : les joints NBR qui fonctionnent bien dans les environnements pétroliers se dégradent rapidement dans les solvants aromatiques, tandis que les joints EPDM excellent dans la vapeur et l'eau chaude mais gonflent dans les fluides à base de pétrole.
Cylindres haute température pour fours et cellules de soudage
L'automatisation à l'intérieur des fours industriels, des systèmes de durcissement de peinture et des cellules de soudage robotisées soumet les cylindres à des températures soutenues allant de 120°C à plus de 200°C. Les joints Buna-N (NBR) standard commencent à se dégrader à environ 100 °C dans des conditions dynamiques, entraînant des fuites et une perte de force de maintien en quelques centaines d'heures. Les cylindres spécialisés haute température utilisent des joints en silicone ou Viton (FKM) évalués à Service continu de 150°C à 200°C , ainsi que des lubrifiants haute température qui ne carbonisent pas et ne migrent pas hors des rainures d'étanchéité.
Les environnements de soudage exposent également la tige de piston du vérin pneumatique aux impacts de projections et aux rayons UV des arcs électriques. Les tiges recouvertes de chrome dur ou de céramique résistent bien mieux aux éclaboussures et aux piqûres de surface que l'acier poli standard, réduisant directement l'usure des joints causée par la contamination de la surface de la tige pénétrant dans la zone du joint racleur.
Bouteilles pour applications en atmosphère explosive (ATEX/IECEx)
Les systèmes d'automatisation pour la manutention des grains, les cabines de pulvérisation de peinture, le mélange de produits chimiques et le traitement du pétrole et du gaz fonctionnent dans des zones classées comme potentiellement explosives (Zone 1 ou Zone 2 sous ATEX, ou Division 1/Division 2 sous NEC). Les vérins pneumatiques sont intrinsèquement plus sûrs dans ces zones que les actionneurs électriques car l'air comprimé ne contient aucune énergie d'allumage. Cependant, la conception du cylindre doit toujours empêcher l'accumulation de charges statiques sur les composants non conducteurs et ne doit pas générer d'impact métal sur métal susceptible d'étincelles en fin de course. Les cylindres classés ATEX utilisent des composants polymères conducteurs, des dispositions de mise à la terre et des butées d'extrémité à coussin souple pour répondre aux exigences de la zone sans dépendre de boîtiers externes antidéflagrants.
Vérins miniatures pour l'automatisation des assemblages de précision
L'assemblage électronique, la fabrication de dispositifs médicaux et la production de montres ou d'instruments nécessitent des vérins pneumatiques avec des alésages de 4 mm à 16 mm, des courses aussi courtes que 1 mm et une répétabilité de position inférieure à 0,05 mm. Les vérins pneumatiques miniatures à cette échelle sont confrontés à des tolérances de fabrication qui représentent un pourcentage plus élevé des dimensions des composants : une tolérance de rainure de joint de 0,02 mm sur un cylindre d'alésage de 6 mm exige un contrôle d'usinage beaucoup plus strict que la même tolérance sur une unité d'alésage de 63 mm. Les principales plates-formes de cylindres miniatures atteignent des durées de vie supérieures 30 millions de coups à pleine pression nominale grâce à des finitions d'alésage rodées, des joints composites PTFE à faible friction et des tiges en acier inoxydable rectifiées avec précision.
Intégration de cylindres industriels avec des systèmes de contrôle d'automatisation
Un cylindre ne produit aucune valeur tant qu'il n'est pas intégré dans l'architecture de contrôle du système d'automatisation. L'interface entre la mécanique des cylindres et la logique PLC est l'endroit où de nombreux cylindres apparemment bien spécifiés sont sous-performants dans la pratique.
Détection de position et rétroaction
Les conceptions modernes de vérins pneumatiques incluent des rails de capteurs intégrés (rainures en T ou en C usinées dans le corps) qui acceptent des interrupteurs à lames magnétiques, des capteurs à semi-conducteurs à effet Hall ou des capteurs de position linéaires magnétostrictifs analogiques. Les commutateurs Reed fournissent une sortie simple ouvert/fermé à des positions finales définies et coûtent moins de 10 $ par capteur. Les capteurs à effet Hall offrent une durée de vie de commutation plus longue (plus de 100 millions d'opérations contre environ 10 millions pour les commutateurs Reed), une meilleure résistance aux vibrations et des temps de réponse plus rapides dans la plage de 0,5 ms.
Pour les applications nécessitant des données de position continues plutôt que des signaux binaires de fin de course — telles que le serrage proportionnel ou les presses d'assemblage à course variable — des capteurs magnétostrictifs analogiques intégrés dans le corps du vérin fournissent position linéaire absolue avec une résolution jusqu'à 0,1 mm sur toute la course. Cela élimine les codeurs linéaires externes, réduit la complexité du câblage et permet à l'automate de surveiller la vitesse de la tige en temps réel en tant qu'outil de diagnostic.
Sélection des vannes et temps de réponse
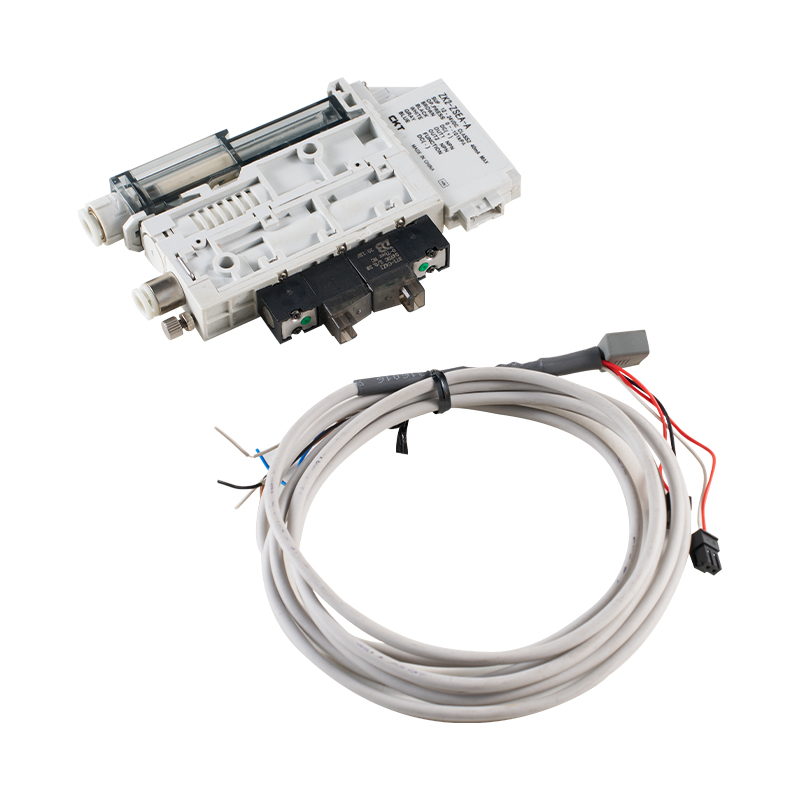
L'électrovanne entraînant chaque cylindre pneumatique détermine la rapidité avec laquelle le cylindre répond aux commandes du PLC. Le temps de réponse de la vanne (l'intervalle entre la mise sous tension de la bobine et l'ouverture complète de l'orifice) varie de moins de 5 ms pour les vannes à clapet à action directe à grande vitesse à 30 à 60 ms pour les vannes à tiroir standard à 24 V CC. Dans une application à 60 cycles par minute avec un temps de cycle total de 200 ms, une vanne de 50 ms ajoute 25 % au temps d'actionnement pneumatique et peut rendre l'objectif de temps de cycle impossible à atteindre.
Le débit de la vanne (valeur Cv) doit également correspondre au volume du cylindre et au temps de course requis. Les soupapes sous-dimensionnées créent une différence de pression à travers la soupape pendant les courses à grande vitesse, réduisant ainsi efficacement la pression de fonctionnement perçue par le piston du cylindre pneumatique à mi-course, même lorsque la pression d'alimentation est adéquate à l'entrée de la soupape. La règle générale consiste à sélectionner une valeur Cv de vanne qui limite la chute de pression à travers la vanne à moins de 10 % de la pression d'alimentation à la demande de débit maximum.
Intégration du bus de terrain et IO-Link
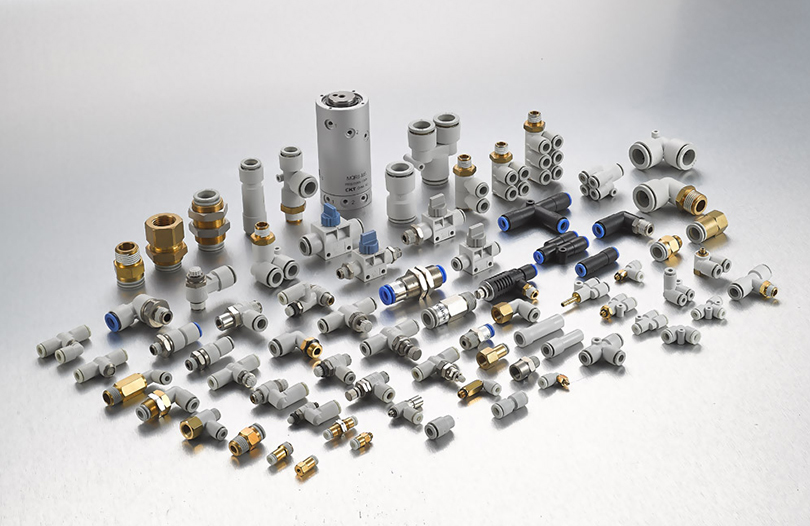
Les architectures d'automatisation de l'industrie 4.0 nécessitent de plus en plus de diagnostics au niveau des cylindres accessibles via les systèmes SCADA ou MES de l'usine. Les ensembles vanne-collecteur compatibles IO-Link permettent de transmettre les données du capteur de position de chaque vérin, le nombre de courses, la pression d'amortissement et l'écart de temps de cycle à l'automate via Ethernet industriel standard (PROFINET, EtherNet/IP, EtherCAT) sans ajouter de câblage d'E/S discret. Un nœud maître IO-Link peut servir jusqu'à huit stations de bouteilles sur un seul câble, réduisant considérablement la complexité du câblage des panneaux dans les cellules d'automatisation denses comportant 20 cylindres ou plus.
Cette connectivité permet une maintenance prédictive : si un vérin pneumatique particulier commence à mettre 15 % plus de temps pour terminer sa course (un modèle détectable en comparant les bords de capteur horodatés), le système peut signaler le vérin pour inspection avant qu'il ne provoque un défaut de production. Des études réalisées dans le domaine de l'automatisation des ateliers de carrosserie automobile ont montré que les programmes de maintenance prédictive utilisant des diagnostics au niveau des cylindres réduisent les temps d'arrêt pneumatiques imprévus de 35% à 55% par rapport aux programmes de remplacement à intervalles fixes.
Les industries clés stimulent la demande de cylindres industriels spécialisés
Comprendre quelles industries consomment le plus grand volume de cylindres spécialisés permet de clarifier les priorités de conception que les fabricants et les intégrateurs de systèmes doivent prendre en compte.
Fabrication automobile
Un seul atelier de carrosserie automobile contient entre 800 et 2 500 vérins pneumatiques et hydrauliques individuels répartis sur les postes de soudage, de manutention et d'assemblage. Les cadences atteignent généralement 240 à 480 courses par heure et par station, ce qui signifie qu'un seul cylindre d'air sur une ligne à grand volume s'accumule plus de 4 millions de coups par an . Les spécifications des cylindres mettent ici l’accent sur la durée de vie du joint, la durabilité du coussin et la facilité de remplacement en ligne sans retirer la structure de montage.
Automatisation de l'emballage et de la logistique
Les systèmes de montage de caisses, de scellage de cartons et de tri à grande vitesse fonctionnent à des vitesses qui exigent des temps de course des vérins inférieurs à 100 ms. Les vérins pneumatiques sans tige avec accouplement magnétique ou connexions mécaniques par bande sont fréquemment utilisés pour les transferts horizontaux à longue course (500 mm à 2 000 mm) où une tige conventionnelle serait en porte-à-faux de manière inacceptable. L'automatisation de l'emballage fonctionne également sur trois équipes par jour, 350 jours par an, ce qui fait du temps moyen entre pannes (MTBF) un critère de spécification principal plutôt qu'une préoccupation secondaire.
Assemblage de semi-conducteurs et d'électronique
Les robots de manipulation de plaquettes, les machines de collage de puces et les équipements d'assemblage de PCB utilisent des cylindres pneumatiques miniatures et des actionneurs électriques à tige exigeant des normes de propreté submicroniques. Les cylindres dans ces environnements ne doivent pas générer de particules, doivent résister aux dégazages qui contamineraient les substrats sensibles et doivent maintenir une précision de position sur des milliards de cycles. Le marché mondial des équipements semi-conducteurs, évalué à plus de 100 milliards de dollars par an, stimule le développement continu de technologies d'actionnement pneumatique ultra-propres et de haute précision.
Transformation des aliments et des boissons
Les lignes de remplissage, les portionneuses et les cellules d'emballage dans les usines alimentaires doivent fonctionner en toute sécurité avec les surfaces en contact avec les produits. Les cylindres pneumatiques dans ces applications nécessitent des lubrifiants acceptés par l'USDA (huiles de qualité alimentaire H1), des matériaux d'étanchéité conformes à la FDA et des surfaces externes lisses sans crevasses abritant des bactéries. Les variantes en acier inoxydable conçues selon les normes de protection IP69K résistent au nettoyage à la vapeur haute pression à 80 °C sans dégradation du joint ni pénétration d'eau dans l'alésage du cylindre.
Meilleures pratiques de maintenance pour maximiser la durée de vie des cylindres
Même les cylindres industriels spécialisés de la plus haute qualité se dégradent prématurément lorsque les principes fondamentaux de maintenance sont négligés. Les pratiques suivantes, appliquées de manière cohérente, prolongent les intervalles d'entretien moyens jusqu'à la durée de vie nominale du fabricant plutôt qu'une fraction de celle-ci.
- Maintenir la qualité de l'air comprimé selon la norme ISO 8573-1 classe 3 ou supérieure pour les applications générales de cylindres à air industriels. L'air contaminé transportant de l'eau, de l'huile de compresseur et des particules est la principale cause de dégradation des joints et de rayures sur les alésages. Un ensemble filtre-régulateur-lubrificateur (FRL) au point d’utilisation avec purge automatique des condensats n’est pas négociable.
- Lubrifiez correctement – ou pas du tout. De nombreux cylindres pneumatiques modernes équipés de joints composites PTFE sont conçus pour fonctionner sans lubrification externe (sans huile). L'introduction d'huile dans un cylindre sans huile peut faire gonfler les joints en PTFE, provoquant une défaillance prématurée. Vérifiez toujours les exigences de lubrification par rapport aux spécifications spécifiques du joint de cylindre avant la mise en service.
- Inspectez l’état de la surface de la tige à intervalles réguliers. Les piqûres, rayures ou dommages au revêtement de la tige de piston accélèrent l'usure du joint racleur et permettent à la contamination de pénétrer dans l'alésage. Les tiges présentant des défauts de surface couvrant plus de 5 % de la surface de contact sur une longueur de course d'essuie-glace doivent être remplacées plutôt que polies.
- Vérifiez le réglage du coussin après tout remplacement de cylindre ou changement de montage. Un coussin mal ajusté qui permet au piston d'impacter l'embout à pleine vitesse génère des forces maximales plusieurs fois supérieures à la force de fonctionnement, endommageant simultanément le cylindre, l'outillage connecté et la structure de la machine.
- Suivre le nombre de coups lorsque cela est possible via des compteurs de cycles PLC et comparez-les aux spécifications de durée de vie des joints évaluées par le fabricant. Le remplacement proactif du kit de joints à 80 % de sa durée de vie nominale coûte environ 30 à 150 dollars en pièces et une heure de main d'œuvre, contre 500 à 5 000 dollars en temps d'arrêt imprévu en cas de panne du cylindre en production.
- Élimine les charges latérales latérales sur les vérins à tige. Même un désalignement de 5° entre l'axe du vérin et la direction de déplacement de la charge crée une charge latérale continue sur la bague de tige et le joint, réduisant ainsi la durée de vie de 40 % à 70 % dans les études de cas documentées. Les accouplements à tige flottante ou les supports à alignement automatique compensent le désalignement mineur des fixations sans nécessiter un réalignement précis de l'ensemble du montage du vérin.
Comparaison des vérins pneumatiques, hydrauliques et électriques pour les décisions d'automatisation
Aucune technologie d’actionneur unique ne s’impose dans tous les scénarios d’automatisation. La décision entre un vérin pneumatique, un vérin hydraulique ou un actionneur à tige électrique doit être prise en fonction des performances spécifiques, du coût et des exigences opérationnelles de chaque axe d'application.
| Critère | Cylindre pneumatique | Cylindre hydraulique | Actionneur de tige électrique |
|---|---|---|---|
| Plage de force (standard) | Jusqu'à ~30 kN | Jusqu'à 500 kN | Jusqu'à ~50 kN |
| Précision du positionnement | ±0,5–2 mm (butée) | ±0,1–1 mm (servovanne) | ±0,01–0,05 mm |
| Coût initial (relatif) | Faible | Moyen à élevé | Élevé |
| Efficacité énergétique | Faible (25–35% overall) | Moyen (60 à 75 %) | Élevé (85–95%) |
| Taux de cycle maximum | Très élevé (300 CPM possible) | Moyen (limité par le débit d'huile) | Élevé (servo-dependent) |
| Propreté | Élevé (dry air options) | Faible (oil leak risk) | Très élevé |
| Aptitude aux zones dangereuses | Excellent (variantes ATEX) | Bon (liquide anti-étincelles) | Nécessite un moteur classé Ex |
Les données ci-dessus illustrent un modèle cohérent : le vérin pneumatique gagne en termes de coût, de vitesse et d'adéquation à un environnement propre pour la majorité des tâches d'automatisation qui n'exigent pas une force ou une précision extrême au-delà de ±0,5 mm. Les vérins hydrauliques restent le seul choix pratique pour les applications à mouvement lent à force élevée. Les actionneurs électriques justifient leur coût plus élevé principalement dans les applications où le positionnement intermédiaire programmable, la limitation de force ou l'enregistrement de la consommation d'énergie créent une valeur de production mesurable.
Tendances qui façonnent l'avenir des cylindres industriels dans l'automatisation
Le cylindre en tant que classe de composants a considérablement évolué au cours de la dernière décennie et continue de se développer en réponse aux exigences des systèmes d'automatisation qui étaient des spécifications de niche il y a cinq ans, mais qui constituent désormais des critères d'approvisionnement courants.
Récupération d'énergie dans les systèmes pneumatiques
L'air comprimé coûte cher : générer 1 Nm³ d'air à 0,7 MPa coûte généralement entre 0,02 et 0,04 $ en fonction de l'efficacité du compresseur et des tarifs d'électricité locaux. Une usine de fabrication avec 500 bouteilles d'air circulant à des vitesses moyennes peut dépenser entre 50 000 et 200 000 dollars par an rien qu'en air comprimé. Les circuits de surpression, les systèmes de récupération d'air en boucle fermée et les conceptions de cylindres économes en énergie avec un volume mort réduit sont de plus en plus spécifiés dans les nouveaux projets d'automatisation à mesure que les exigences en matière de durabilité se resserrent. Certains entraînements pneumatiques avancés récupèrent désormais l'air évacué de la course de retour pour pressuriser partiellement la course d'avance, réduisant ainsi la consommation nette d'air jusqu'à 30% .
Fabrication additive pour des géométries de cylindres personnalisées
La fabrication additive métallique (fusion laser sur lit de poudre, dépôt d'énergie dirigé) a ouvert la porte à des conceptions de cylindres pneumatiques et d'actionneurs avec des géométries internes impossibles à réaliser par l'usinage conventionnel. Un collecteur intégré dans le corps du cylindre, des canaux de refroidissement conformes pour les applications à haute température et des sections structurelles à topologie optimisée qui réduisent le poids de 20 à 40 % sans réduire la résistance passent du stade du prototype à la production en série pour les applications d'automatisation spécialisées. Les délais de livraison pour les corps de cylindre entièrement personnalisés passent de 12 à 16 semaines (usinage personnalisé traditionnel) à 3 à 5 semaines pour les variantes fabriquées de manière additive.
Robotique douce et actionneurs pneumatiques conformes
Pour les tâches d'automatisation impliquant des pièces délicates, irrégulières ou à géométrie variable (manipulation de produits frais, manipulation de textiles, assemblage électronique fragile), les vérins pneumatiques rigides traditionnels sont complétés par des actionneurs pneumatiques souples fabriqués à partir de matériaux élastomères. Ces actionneurs à soufflet ou renforcés de fibres produisent des mouvements de préhension ou de flexion à basse pression (inférieure à 0,1 MPa) avec une souplesse inhérente qui évite d'endommager la pièce. Ils représentent une nouvelle frontière dans l'actionnement pneumatique que les catalogues de vérins standard ne couvrent pas encore entièrement, mais qui apparaît de plus en plus dans les documents d'exigences pour les systèmes d'automatisation de nouvelle génération.
Surveillance conditionnelle intégrée au niveau des cylindres
La convergence de la technologie des capteurs MEMS, des protocoles de communication IO-Link et de l'informatique de pointe produit des ensembles de cylindres à air avec des transducteurs de pression, des capteurs de température et des moniteurs de vibrations intégrés qui transmettent des données de santé en temps réel aux systèmes de contrôle de l'usine. Plutôt que de s'appuyer uniquement sur des capteurs de position de fin de course, ces vérins intelligents surveillent les profils de pression d'alésage interne, détectent le comportement anormal du coussin et accumulent les données de comptage de cycles dans une mémoire non volatile qui persistent pendant le cycle d'alimentation. Le cylindre documente efficacement son propre historique d'entretien – une capacité que les équipes de maintenance des installations à haute disponibilité considèrent désormais comme un critère de sélection plutôt qu'une option premium.