

Une ligne de conditionnement s'arrête à 14h40. Le cylindre poussoir du poste quatre a rayé son tube et le superviseur de la maintenance doit le remplacer avant le quart de soir. La plaque signalétique est illisible, les seules informations fiables proviennent donc d'un pied à coulisse et d'un ruban à mesurer. Cette scène se répète dans chaque usine qui utilise l'automatisation, c'est pourquoi dimensions du vérin pneumatique importe bien avant qu’un bon de commande ne soit rédigé. La taille de l'alésage détermine si l'actionneur peut générer la force dont la station a besoin. La longueur de la course détermine si le mouvement atteint la position cible. Le diamètre de la tige détermine si l'actionneur peut survivre à la charge sans se plier. Choisissez-en un de manière incorrecte et la machine annoncera l'erreur avec des cycles lents, des fuites de joint ou une tige pliée. Ce guide couvre l'ensemble des dimensions utilisées lors de la sélection et du remplacement, y compris les normes, les tableaux de forces, les exemples de calcul, les étapes de mesure et les erreurs d'ajustement que les ingénieurs expérimentés apprennent à éviter.
Le contenu ci-dessous suit les conventions métriques qui dominent l'automatisation mondiale et utilise des exemples concrets sur Pression de service 6 bars , et met en évidence les cas où un numéro de catalogue peut vous induire en erreur lorsque vous comparez les marques côte à côte.
Les trois dimensions qui contrôlent tout
Alésage, course et diamètre de la tige ne sont pas de simples entrées de catalogue. Ce sont des contraintes techniques liées à la force, au déplacement et à la stabilité. L'alésage correspond au diamètre interne du tube du cylindre et définit la zone du piston. Lorsque l’air comprimé appuie sur cette zone, la force résultante y est directement proportionnelle. La course est la distance maximale que l'ensemble piston et tige peut parcourir depuis la rétraction complète jusqu'à l'extension complète. Le diamètre de la tige détermine la charge de compression que la tige peut supporter avant le flambage, en particulier pour les courses longues, et réduit directement la surface effective du piston lors de la course de rétraction.
Un exemple simple montre comment les trois interagissent. Un Cylindre d'alésage 32 mm à 6 bar produit environ 482 N de force de poussée théorique. Ajoutez une tige de 12 mm et la force de rétraction tombe à environ 415 N car la tige occupe une partie de la surface du piston. Si le même vérin a une course de 500 mm et pousse latéralement une charge non supportée, la tige doit être suffisamment épaisse ou guidée extérieurement pour éviter de se plier. Toutes les autres dimensions sur un dessin de cylindre (style de montage, taille d'orifice, longueur du coussin, fentes de commutateur, longueur totale) se trouvent derrière ces trois chiffres, mais contrôlent toujours si le cylindre s'adapte à l'enveloppe de la machine et se connecte à la conduite d'air existante.
Une règle pratique utilisée dans la plupart des revues de conception consiste à noter les trois valeurs dans l'ordre alésage x course x diamètre de la tige , puis vérifiez-les par rapport au profil de mouvement, au chemin de charge et au support de montage de la machine. Cette habitude détecte la plupart des inadéquations avant l'installation.
Alésages standard et familles ISO
Les fabricants internationaux de cylindres suivent une progression d'alésage métrique qui est devenue la norme de facto en matière d'automatisation : 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 et 320 mm . Entre 8 et 320 mm, chaque étape augmente la surface d'alésage d'environ 25 pour cent, ce qui correspond à une étape similaire dans la force disponible. Trois familles ISO couvrent la majeure partie de cette plage, et chacune conditionne l'alésage différemment.
Les vérins OIN 6432 utilisent un tube rond lisse et couvrent des petits alésages de 8 à 25 mm. Ce sont les « mini » cylindres typiques utilisés pour les actions de serrage, d’insertion de broches et de commutation de lumière. Les vérins OIN 15552 utilisent des corps à tirants ou en profilés extrudés et couvrent des alésages de 32 à 320 mm ; ce sont les bêtes de somme de l’automatisation générale. Les vérins compacts OIN 21287 couvrent des alésages de 20 à 100 mm dans un corps raccourci, échangeant une certaine capacité de course contre une hauteur installée beaucoup plus petite. Il est essentiel de comprendre sur quelle famille votre machine a été construite, car la configuration des trous, la longueur totale et le filetage de la tige suivent tous la convention familiale.
| Famille | Plage d'alésage | Style de carrosserie | Utilisation typique |
|---|---|---|---|
| ISO 6432 | 8 à 25 mm | Tube rond lisse | Petits montages, serrage, insertion de broches |
| ISO 15552 | 32 - 320 millimètres | Tirant ou tube profilé | Automatisation générale, manutention, poussée et levage |
| ISO 21287 | 20 à 100 mm | Profil extrudé compact | Stations restreintes en espace, outillage, serrage à course courte |
 Vérin standard à tirant série SC pour applications ISO 15552 Ce vérin à tirant suit l'enveloppe ISO 15552, offrant des positions de montage et de port interchangeables. Disponible avec des alésages de 32 à 100 mm avec un amortissement réglable et des joints haute température, il convient aux tâches d'automatisation générales nécessitant une force fiable. Voir le produit →
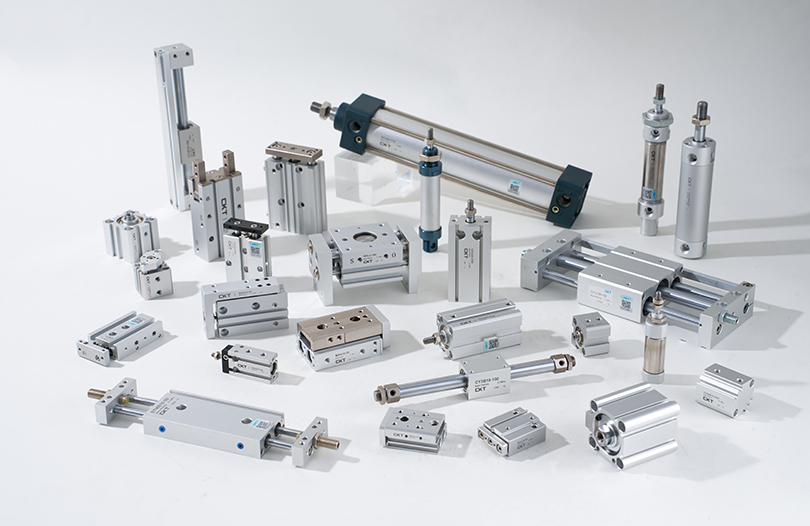
Le Vérins à tirants série SC suivez l'enveloppe ISO 15552, de sorte que les distances de montage, les filetages de tige et les positions des ports s'alignent sur ceux d'autres fabricants utilisant la même norme. Si vous devez comparer des spécifications complètes pour plusieurs tailles d'alésage, le Gamme de vérins pneumatiques CKT répertorie les dessins structurels et les dimensions de montage pour chaque série de cette progression.
Dimensionnement de l'alésage : travaillez en arrière à partir de la charge
Le starting point for bore selection is always the load. The governing equation is F = P x A , où F est la force requise, P est la pression de service et A est la surface du piston. En unités métriques, si P est en N/cm² et A est en cm², la force s'exprime en newtons. A 6 bars, la pression est d'environ 60 N/cm² (0,6 MPa). Un alésage de 50 mm a une surface de piston de 19,63 cm², la force de poussée théorique est donc de 19,63 x 60, soit environ 1 178 N.
Un exemple typique : une unité de picking doit pousser un Charge de 500 N horizontalement avec une pression de ligne de 6 bars. La superficie minimale est de 500 divisé par 60, ce qui équivaut à 8,33 cm². Un alésage de 32 mm délivre 8,04 cm², ce qui est légèrement en dessous de cette valeur. Après avoir ajouté la marge de sécurité habituelle de 25 à 50 % pour le frottement des joints, les chutes de pression et les forces d'accélération, le bon choix est l'alésage standard suivant : 40 mm, avec une surface de piston de 12,57 cm². Cela donne 754 N de force théorique et environ 565 N de force utilisable à 75 % d'efficacité, laissant une réserve confortable au-dessus des 500 N requis.
| Alésage (mm) | Surface du piston (cm²) | Force à 6 bars (N) | Charge de travail suggérée (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 9h35 - 14h00 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
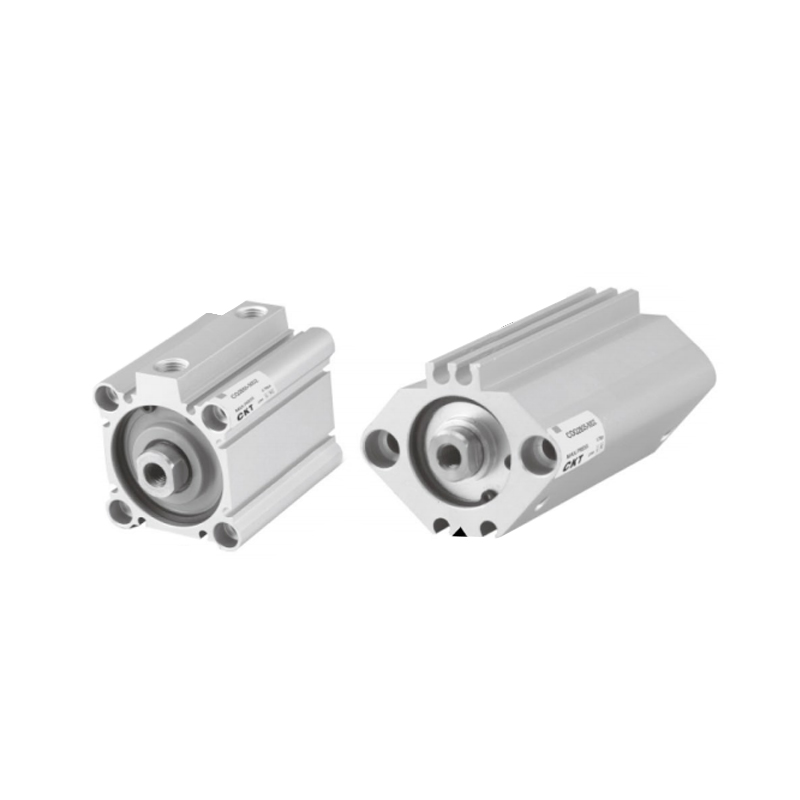 Cylindre fin compact série CQ2 avec interrupteur magnétique encastré Un cylindre à profil fin qui économise de l'espace vertical tout en conservant la même force d'alésage. Son interrupteur magnétique encastré prévient les dommages et résiste à l'eau, au liquide de refroidissement et aux champs magnétiques puissants, ce qui le rend pratique pour les environnements restreints ou difficiles. Voir le produit →
Dans les machines où l'espace vertical est restreint, un cylindre mince et compact tel que la série CQ2 utilise la même taille d'alésage mais un corps beaucoup plus court, ce qui modifie la plage de course et les options d'amortissement. Le calcul de la force reste identique car l'alésage n'a pas changé ; seules l'enveloppe installée et la course maximale disponible changent. Vérifiez toujours ces limites avant de choisir une carrosserie compacte plutôt qu'une carrosserie standard.
Longueur de course : déplacement réel plus dégagement
Le stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Les courses longues introduisent un ensemble distinct de contraintes. Une course de 250 mm est simple pour la plupart des alésages. Une course de 1 000 mm avec le même alésage nécessite une tige plus grande, une zone d'amortissement plus longue et presque toujours un guide externe pour éviter que la tige ne s'affaisse sous son propre poids plus la charge. Les vérins standard indiquent une course maximale pour chaque combinaison d'alésage et de tige ; le dépassement de cette valeur oblige généralement à une construction personnalisée ou à une option de tige surdimensionnée. Lorsqu'une conception nécessite une course supérieure à huit à dix fois le diamètre de la tige, prévoyez un roulement de support, un guide linéaire ou une table coulissante plutôt qu'une tige nue.
- Amortissement final : les coussins réglables nécessitent une course de 15 à 30 mm avant que le joint du coussin ne s'enclenche ; sans cette réserve, le piston claque dans l'embout à pleine vitesse.
- Interrupteurs magnétiques : le piston doit traverser complètement la zone de détection du commutateur ; une course trop courte ne laisse aucun signal de maintien fiable pour l'automate.
- Dégagement du coupleur : si un coupleur à tige flottante est utilisé, il nécessite un jeu axial d'un côté ; Oublier cela est une cause fréquente de plaintes « pas de course » sur les nouvelles installations.
- Coups surdimensionnés : l'ajout de 50 mm de course supplémentaire pour gagner en flexibilité augmente la consommation d'air, augmente le moment de flexion sur la tige et allonge le temps de cycle en raison de la distance de déplacement supplémentaire.
Diamètre de la tige : là où les nombres de poussée et de traction divergent
Le rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Le buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the quatrième puissance du diamètre de la tige . Réduire de moitié le diamètre de la tige réduit la charge de compression acceptable à un seizième de la valeur d'origine. Une course de 1 000 mm avec une tige de 16 mm qui supporte 1 200 N en compression peut échouer si la tige est remplacée par une tige de 10 mm sans ajouter de guidage externe. Pour les applications de presse verticale, vérifiez toujours le diamètre de la tige par rapport à la course et à la direction de la charge ; un choix d'alésage parfaitement raisonnable est souvent invalidé par une tige trop fine pour la course.
La qualité de la surface des tiges fait également partie de la conversation sur les dimensions. Une tige de taille nominale mais présentant des rayures, des entailles ou une usure du chrome fuira rapidement à travers le joint de tige. Lorsque vous mesurez un cylindre usagé avant son remplacement, mesurez la tige dans deux directions et comparez les lectures ; Une usure ovale supérieure à 0,05 mm est un signe fiable que la tige et le joint fonctionnaient sous une charge latérale excessive.
Dimensions de montage : faites correspondre l'enveloppe, pas seulement l'alésage
Deux cylindres avec le même alésage et la même course peuvent avoir des dimensions installées complètement différentes en raison du style de montage. La norme ISO 15552 définit les options de montage les plus courantes : bride avant, bride arrière, chape arrière, patte arrière, support sur pied et tourillon. Chaque style de montage modifie la longueur totale, la configuration des boulons et l'espace nécessaire autour du cylindre pour le mouvement ou l'accès.
| Code de montage | Type de montage | Effet dimensionnel | Quand utiliser |
|---|---|---|---|
| MS1 | Chape arrière | Ajoute une longueur de chape derrière le capuchon ; nécessite un dégagement de balançoire | Chemins de charge pivotants ou oscillants |
| MP2 | Support de pied | Abaisse la surface de montage sous la ligne centrale ; base stable | Poussées horizontales avec supports à hauteur fixe |
| MF1 | Bride avant | Bride sur la plaque de tête ; soutient l'extrémité porteuse | Charges de traction, montage vertical, supports fixes compacts |
| MT4 | Tourillon | Ajoute des goupilles de tourillon sur le canon ; nécessite un espace libre autour du corps | Mouvements de basculement, d'inclinaison et de rotation |
Lors d'un remplacement multimarque, le numéro de modèle n'est jamais suffisant. Demandez le dessin dimensionnel pour le style de montage exact, puis comparez la longueur totale, la distance entre les trous de boulon, la taille du filetage de la tige et la position du port. Un cylindre d'alésage de 40 mm d'un fabricant peut être 12 mm plus long qu'un autre de même taille nominale, ce qui est plus que suffisant pour entrer en collision avec une protection, un support de capteur ou la station suivante. Il s’agit de l’inadéquation dimensionnelle la plus fréquente constatée lors des projets de rénovation.
Tailles des ports et demande d’air : dimensionner l’ensemble de la chaîne
Le cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Plage d'alésage (mm) | Filetage de port typique | Diamètre extérieur recommandé du tube | Taille de valve suggérée |
|---|---|---|---|
| 8 - 16 | M5 ou G1/8 | 4 à 6 millimètres | Vanne à action directe |
| 20 - 25 | G1/8 | 6 à 8 mm | Vanne pilotée |
| 32 - 40 | G1/4 | 8 à 10 mm | Vanne 5/2 ou 5/3 |
| 50 - 63 | G1/4 ou G3/8 | 10 - 12 millimètres | Vanne 5/2 avec échappement rapide |
| 80 - 100 | G3/8 ou G1/2 | 12 à 16 mm | Vanne 5/2 grande capacité |
La consommation d'air est un autre calcul dimensionnel qui évite les compresseurs sous-dimensionnés et les chutes de pression. Le volume d'air libre par course unique correspond approximativement à la surface du piston multipliée par la course, multipliée par le taux de compression de la pression de service. Pour un Alésage de 63 mm avec une course de 200 mm à 6 bar , l'extension consomme environ 4,3 litres d'air libre et le rétracteur consomme environ 4,1 litres. À 20 cycles doubles par minute, cela représente environ 170 litres par minute de demande d'air libre à travers le seul cylindre, avant d'ajouter la consommation du pilote de vanne et les fuites. Un examen plus approfondi de la façon dont les composants internes du cylindre convertissent la pression de l'air en mouvement pratique aide à interpréter ces chiffres dans un circuit réel, et l'explication va au-delà de la feuille de dimensions.
L'installation d'une soupape de régulation de vitesse directement sur les orifices du cylindre est une pratique courante, mais le débit d'échappement à travers ce raccord limite la vitesse maximale du piston. Si la vitesse de la tige dimensionnée est critique pour le temps de cycle, vérifiez le débit nominal du raccord et de la vanne ensemble ; le cylindre lui-même constitue rarement la restriction.
Mesurer un cylindre installé lorsque la plaque signalétique a disparu
Le travail de remplacement commence souvent par un cylindre usé dont l'étiquette de modèle est tachée d'huile ou rayée au-delà de la lecture. Dans cette situation, l'ensemble de dimensions doit être récupéré à partir du matériel lui-même. La séquence ci-dessous donne des résultats fiables sur la plupart des cylindres standards.
- Mesurez la course de la tige. Déployez le vérin et mesurez la longueur de tige exposée depuis la face du roulement de tige jusqu'à l'extrémité de la tige. Rétractez-le et mesurez à nouveau. La différence entre les deux lectures est le trait. Cette méthode est précise à environ 0,5 mm lorsque l’extrémité de la tige est propre.
- Identifiez l'alésage à partir du diamètre extérieur du tube. Pour les cylindres ronds, le diamètre extérieur du tube correspond généralement à l'alésage plus 3 à 6 mm d'épaisseur de paroi. Mesurez le diamètre extérieur dans deux directions, puis comparez-le au tableau des dimensions du fabricant pour la série suspectée. Sur les vérins à tirants, la distance entre les tirants est un identifiant d'alésage plus fiable que le diamètre extérieur du tube.
- Mesurez le diamètre de la tige avec un pied à coulisse. Effectuez des lectures dans deux directions perpendiculaires et à deux distances de l'extrémité de la tige. La lecture la plus petite correspond à la taille effective de la tige ; des différences supérieures à 0,05 mm indiquent une usure.
- Enregistrez les dimensions de montage. Mesurez la distance entre les trous de montage, le diamètre du trou, l'épaisseur de la bride, la distance entre l'axe de la tige et la surface de montage et la longueur totale avec la tige rétractée.
- Identifiez les threads du port. Utilisez une jauge de pas de filetage ou des raccords de test. Les candidats courants sont M5, G1/8, G1/4, G3/8 et G1/2. Ne forcez jamais un raccord ; un port endommagé transforme un simple remplacement en un remplacement du corps du cylindre.
- Commandez le dessin avant de commander la pièce. Comparez vos valeurs mesurées avec la feuille de dimensions du fabricant pour le modèle candidat. L'alésage, la course, la tige et le style de montage doivent tous correspondre ; une seule incompatibilité suffit à arrêter l’installation.
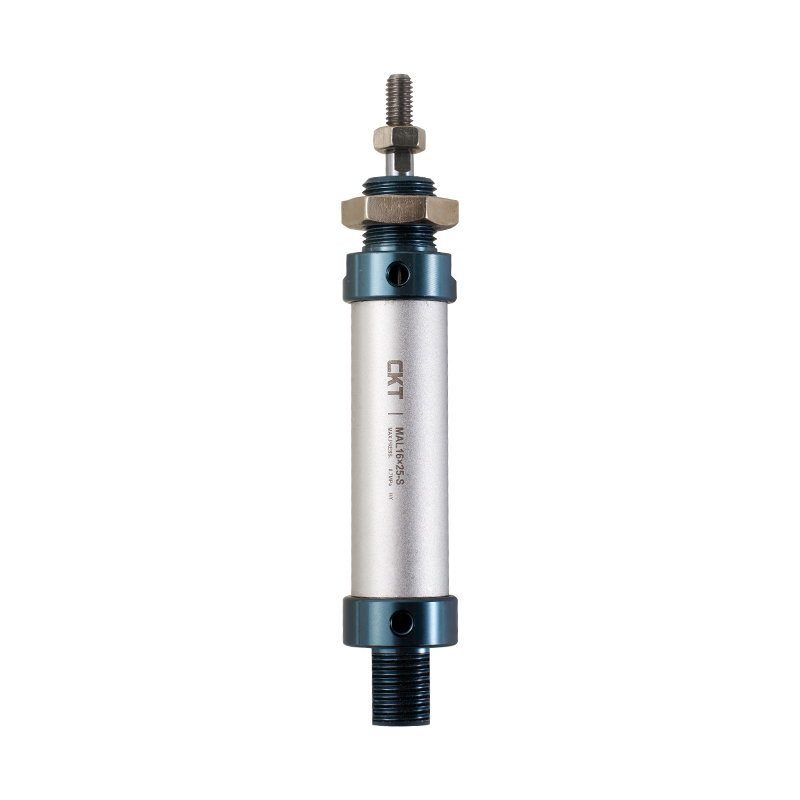 Mini-cylindre en alliage d'aluminium série MAL pour les besoins de remplacement courants Un cylindre léger en tube rond en aluminium avec embouts filetés et roulements autolubrifiants. Disponible dans des alésages de 20 à 40 mm, il s'agit d'un cylindre miniature typique utilisé dans les équipements d'emballage et de manutention, idéal pour les remplacements basés sur des mesures sur le terrain. Voir le produit →
Pour les remplacements de maintenance dans la gamme des petits calibres, le mini-vérin en alliage d'aluminium de la série MAL est l'un des cadres les plus courants dans les équipements d'emballage et de manutention. Ses dimensions de corps plat à plat, son filetage de port et son filetage de tige suivent un modèle régulier qui facilite les mesures sur le terrain lorsque l'étiquette du modèle d'origine a disparu.
Erreurs dimensionnelles qui n'apparaissent qu'après l'installation
Certaines erreurs de dimensions sont invisibles sur le papier et évidentes sur la machine. La liste ci-dessous rassemble les problèmes les plus courants rencontrés lors des travaux de mise en service et de modernisation.
- Alésage sous-dimensionné avec un surplus théorique. Un alésage de 25 mm à 6 bars délivre en théorie 295 N. Si la demande réelle est de 280 N avec des joints anciens, une chute de pression de 15 pour cent et une masse en accélération rapide, le cylindre calera lorsque la cadence de production augmentera. Les équipes expérimentées conçoivent avec une marge de force utilisable d'au moins 30 % au-dessus de la charge nominale.
- Alésage surdimensionné avec des coûts cachés. Un alésage de 100 mm consomme environ quatre fois plus d'air qu'un alésage de 50 mm pour la même course. Le cylindre plus grand nécessite également des ports plus grands, des supports plus lourds et un temps d'amortissement plus long. Plus grand n’est pas plus sûr ; son fonctionnement est simplement plus coûteux.
- Course sélectionnée sans jeu final. Un vérin qui se déplace exactement jusqu'à la course nominale heurtera le châssis de la machine ou le produit s'arrêtera à pleine vitesse. Ajoutez toujours un jeu aux deux extrémités et ajoutez une course d'amortissement si la vitesse dépasse 500 mm/s.
- Dimensions métriques et impériales mélangées. Un alésage de 1/2 pouce fait 12,7 mm, et non 12 mm ou 16 mm. Les tiges de 6 mm contre 1/4 de pouce (6,35 mm) semblent identiques à l'œil mais échouent différemment sous la charge. Mesurez toujours dans un seul système et convertissez explicitement.
- Ignorer la force de rétraction. Un vérin qui pousse une charge de 600 N verticalement peut souvent s'étendre, mais il peut ne pas rétracter la même charge si la tige est épaisse et si la zone de rétraction effective est petite. Vérifiez la direction de traction avec le diamètre réel de la tige, pas seulement avec l'alésage.
- Ne pas vérifier la position de la rainure du commutateur. Le piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Foire aux questions
Que signifie 32 x 100 sur une étiquette de vérin pneumatique ?
Cela signifie Alésage de 32 mm et course de 100 mm . Il s’agit de la façon la plus courante pour les fabricants de résumer les deux dimensions principales sur la plaque signalétique. Le diamètre de la tige est généralement répertorié séparément ou inclus dans le code du modèle.
Quelle force un cylindre d’alésage de 50 mm peut-il produire à 6 bars ?
Le theoretical push force is approximately 1178N . En pratique, le frottement des joints et les pertes de pression dans les conduites réduisent la force utilisable à environ 600 à 900 N en fonction de la vitesse, de la taille du raccord et de l'état de lubrification.
Le diamètre de la tige modifie-t-il la force de poussée ?
Non. La force de poussée est calculée à partir de la surface totale du piston. Le diamètre de la tige ne fait que réduire la surface effective sur le course de retrait , ce qui réduit la force de traction.
Puis-je remplacer un vérin ISO 15552 par un vérin compact ISO 21287 de même alésage et course ?
Uniquement si le modèle de montage, la longueur totale, les positions des ports et le filetage de la tige sont compatibles. Un corps compact est beaucoup plus court, mais l'espacement des trous et les options d'amortissement diffèrent. Comparez toujours les dessins dimensionnels avant de commander.
Que se passe-t-il si je choisis une course plus longue que nécessaire ?
Le cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Comment puis-je trouver la taille du port sur un cylindre encore installé ?
Mesurez le filetage avec une jauge de pas de filetage ou essayez des raccords de test connus. Les ports pneumatiques les plus courants sont M5, G1/8, G1/4, G3/8 et G1/2. L'identification correcte du filetage évite d'endommager l'orifice du cylindre lors de l'installation du raccord.
Quelle est la course maximale pour un alésage donné ?
Chaque fabricant publie des valeurs de course maximales pour chaque combinaison d'alésage et de tige. Au-delà de ces valeurs, la résistance au flambement de la tige et la stabilité du corps deviennent des facteurs limitants. Pour les courses longues, une tige plus grande ou un guide linéaire externe est obligatoire.
Points clés à retenir avant de commander
La sélection d'un vérin pneumatique par dimensions est un exercice systématique. Commencez par la force requise et la pression disponible pour fixer l’alésage. Convertissez la trajectoire de déplacement de la machine en un nombre de courses incluant les jeux et l'amortissement. Vérifiez le diamètre de la tige par rapport à la force de rétraction et au risque de flambage. Vérifiez ensuite le style de montage, la taille du port et la longueur totale par rapport à l'enveloppe physique. Ces cinq contrôles couvrent plus de 90 pour cent des problèmes dimensionnels qui provoquent des défaillances sur le terrain.
Conservez le dessin dimensionnel du fabricant comme autorité finale. Les variations d'un modèle à l'autre entre les marques sont réelles, et une différence millimétrique dans un support de montage suffit à retarder le redémarrage de la production. Le temps passé à mesurer deux fois sur l'ancien cylindre est toujours plus court que le temps d'arrêt causé par un mauvais remplacement.