

Quelles plages de pression sont compatibles avec les exigences de l’automatisation industrielle ?
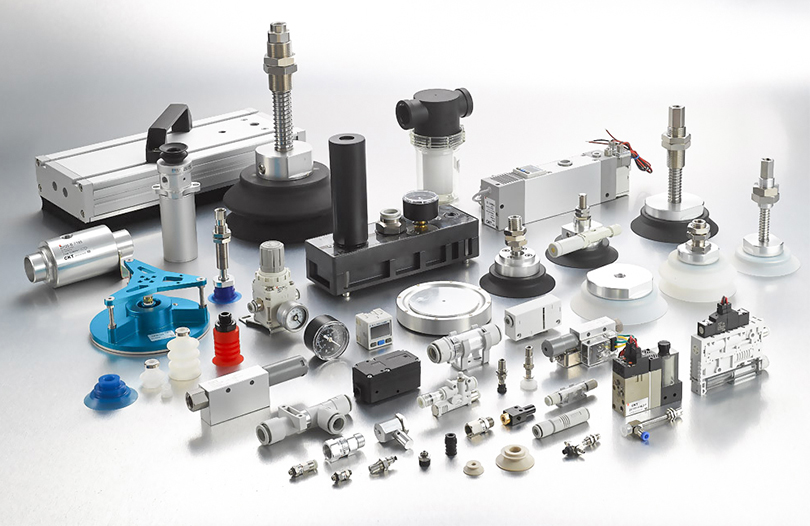
Demande d'applications d'automatisation industrielle générateurs de vide pneumatiques avec des paramètres de pression adaptés aux tâches de manutention, aux capacités de charge et aux configurations des équipements. Le niveau de vide de pression centrale varie généralement de -60 kPa à -95 kPa (pression manométrique), avec trois catégories principales : faible vide (-60 à -75 kPa) pour les pièces légères et non poreuses (par exemple, pièces en plastique, composants électroniques) ; vide moyen (-76 à -85 kPa) pour la manipulation générale (par exemple, tôles, matériaux d'emballage) ; et vide poussé (-86 à -95 kPa) pour les charges lourdes, les matériaux poreux ou les opérations à grande vitesse (par exemple, panneaux de carrosserie automobile, piles de carton). La pression d'alimentation (entrée d'air comprimé) est tout aussi critique : la plupart des générateurs industriels fonctionnent avec une pression d'alimentation de 0,4 à 0,8 MPa (4 à 8 bars), avec des performances optimales obtenues à 0,5 à 0,6 MPa, équilibrant l'efficacité de la génération de vide et la consommation d'énergie. Ces plages de pression s'alignent sur les systèmes d'air comprimé industriels standard, garantissant une intégration transparente dans les lignes d'automatisation.
Comment faire correspondre les paramètres de pression aux caractéristiques de la charge de manutention et de la pièce ?
La sélection de la bonne pression nécessite un alignement précis avec le poids de la pièce, la porosité du matériau et la surface de préhension. La formule de base de la force du vide (F) est F = P × A × K, où P est la pression du vide (kPa), A est la surface de la ventouse (m²) et K est le facteur de sécurité (1,5-3,0 pour les applications industrielles). Par exemple, soulever une plaque métallique de 50 kg avec une ventouse de 0,01 m² nécessite une pression de vide minimale de (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (pression manométrique), donc un générateur de vide moyen ou poussé (-76 à -95 kPa) convient. Les matériaux poreux (par exemple le bois, la mousse) nécessitent des niveaux de vide plus élevés (-86 à -95 kPa) pour compenser les fuites d'air, tandis que les objets légers et non poreux (par exemple les circuits imprimés) peuvent utiliser un faible vide (-60 à -75 kPa) pour éviter d'endommager la pièce. De plus, l'automatisation à grande vitesse (temps de cycle ≤ 2 secondes) bénéficie de générateurs avec une montée en pression rapide (atteignant le vide cible en ≤ 0,3 seconde), ce qui est souvent en corrélation avec une pression d'alimentation moyenne à élevée (0,6 à 0,8 MPa).
Quel est l’impact des mesures de performances liées à la pression sur l’efficacité de l’automatisation ?
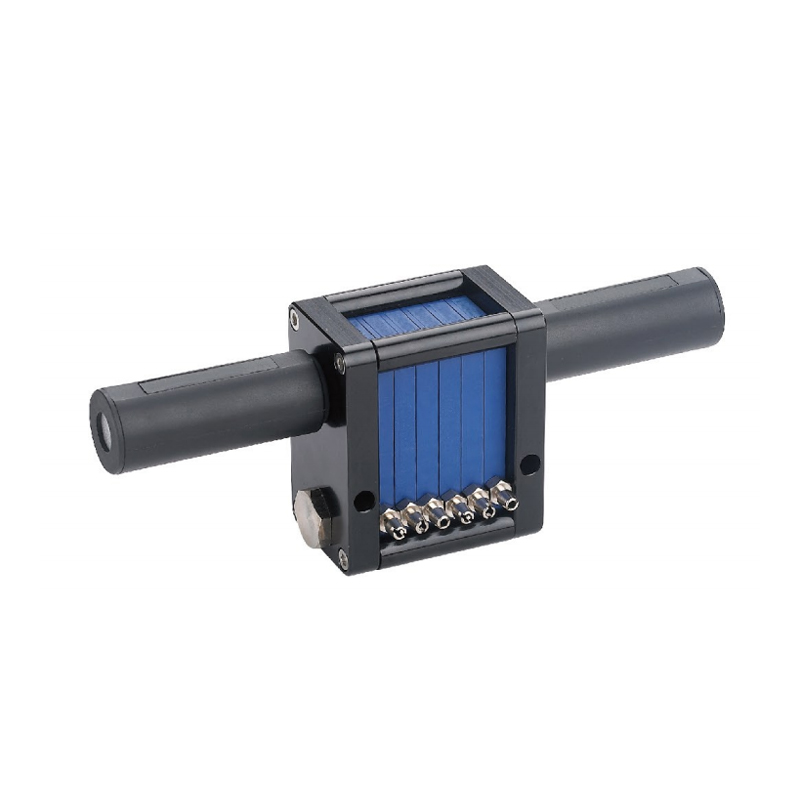
Les caractéristiques de pression de générateurs de vide pneumatiques influencent directement le débit de la ligne d’automatisation, l’efficacité énergétique et la fiabilité. Le débit de vide (consommation d'air) augmente avec la pression d'alimentation : les générateurs fonctionnant à 0,6 MPa consomment généralement 10 à 30 L/min (ANR) par unité, tandis qu'une pression d'alimentation plus élevée (0,8 MPa) peut augmenter la consommation de 20 à 30 % mais réduit le temps d'accumulation de pression. L'efficacité énergétique est optimisée en adaptant la pression d'alimentation au vide requis : une pression d'alimentation surdimensionnée (par exemple, en utilisant 0,8 MPa pour des tâches à faible vide) gaspille de l'air comprimé, augmentant les coûts d'exploitation. La stabilité de la pression (fluctuation ≤ ± 2 kPa) garantit une force de préhension constante, empêchant ainsi le glissement de la pièce dans l'automatisation de précision (par exemple, assemblage robotique). De plus, le temps de récupération de la pression (≤ 0,5 seconde après la libération) permet des temps de cycle rapides, essentiels pour les lignes de production à grand volume (par exemple, emballage, tri). Ces mesures déterminent collectivement dans quelle mesure le générateur s'intègre dans les processus automatisés, en équilibrant la vitesse, le coût et la fiabilité.
Quels scénarios d'automatisation industrielle nécessitent des configurations de pression spécifiques ?
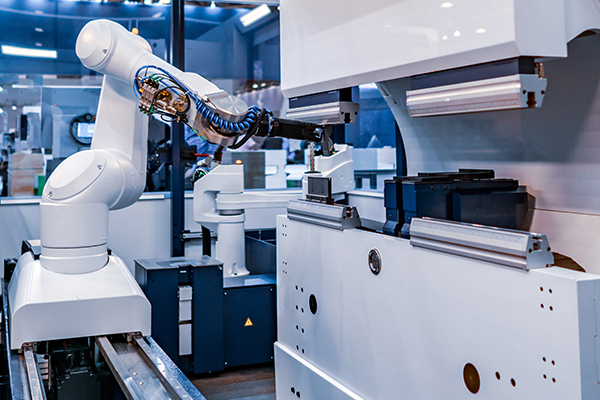
Différentes applications d'automatisation nécessitent des configurations de pression sur mesure pour répondre aux besoins spécifiques des tâches. Dans les systèmes robotisés de prise et de placement destinés à la fabrication électronique, des générateurs à faible vide (-60 à -75 kPa) avec une faible pression d'alimentation (0,4 à 0,5 MPa) manipulent en douceur les composants fragiles sans causer de dommages. Les systèmes de tri par convoyeur pour colis lourds (20 à 50 kg) utilisent des générateurs de vide moyen (-76 à -85 kPa) avec une pression d'alimentation de 0,5 à 0,6 MPa, garantissant une préhension stable lors de mouvements à grande vitesse. Les chaînes d'assemblage automobiles (par exemple, portes relevables, ailes) s'appuient sur des générateurs de vide poussé (-86 à -95 kPa) et une pression d'alimentation de 0,6 à 0,8 MPa pour manipuler des pièces lourdes, poreuses ou de forme irrégulière. L'automatisation de l'emballage (par exemple, le scellage sous vide, la formation de cartons) utilise un vide moyen à élevé selon le matériau : le carton poreux nécessite un vide poussé, tandis que les films plastiques utilisent un vide moyen. Pour l'automatisation des salles blanches (par exemple, fabrication de semi-conducteurs), des générateurs à faible bruit et basse pression (-65 à -75 kPa) avec entrée d'air filtrée empêchent la contamination tout en maintenant la précision.
Quelles normes de sécurité et de conformité guident la sélection de la pression ?
Générateurs de vide pneumatiques pour l'automatisation industrielle doit répondre aux normes de sécurité et de performance liées au fonctionnement sous pression. La conformité à la norme ISO 6431 (Pneumatic Fluid Power – Vacuum Generators) définit les méthodes de mesure de pression, les marges de sécurité et les critères de performance, y compris les fluctuations de pression maximales admissibles. Les normes de sécurité des machines OSHA et européenne (EN ISO 12100) exigent des soupapes de surpression pour éviter un vide excessif (inférieur à -95 kPa), qui peut endommager les pièces ou les ventouses. Des systèmes de surveillance de la pression (par exemple, des vacuostats avec une précision de ± 1 kPa) sont obligatoires pour détecter les chutes de pression, déclenchant des arrêts d'urgence si la force de préhension est insuffisante. De plus, les normes d'efficacité énergétique (par exemple, ISO 14981) encouragent l'optimisation de la pression d'alimentation pour réduire la consommation d'air, conformément aux objectifs de durabilité de l'automatisation industrielle. Un étalonnage régulier de la pression (tous les trimestres ou après 1 000 heures de fonctionnement) garantit le respect des spécifications de performance, évitant ainsi les risques pour la sécurité et les arrêts de production.