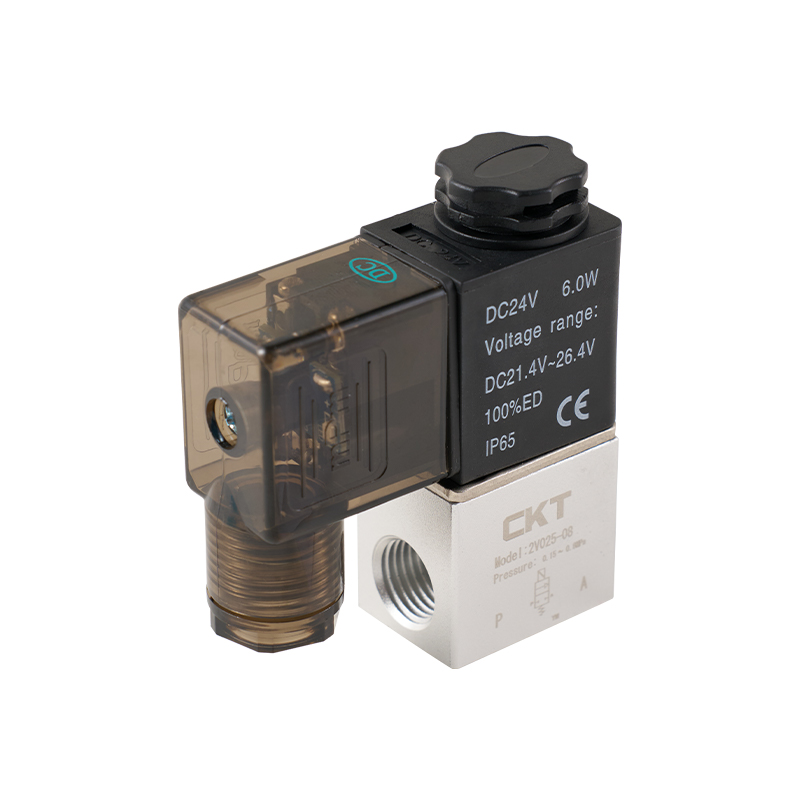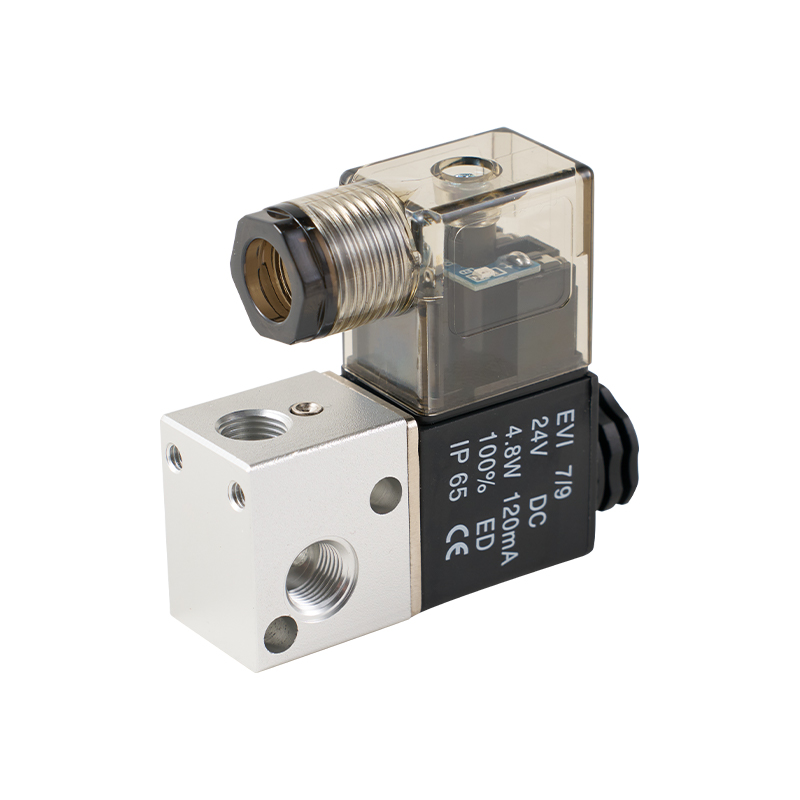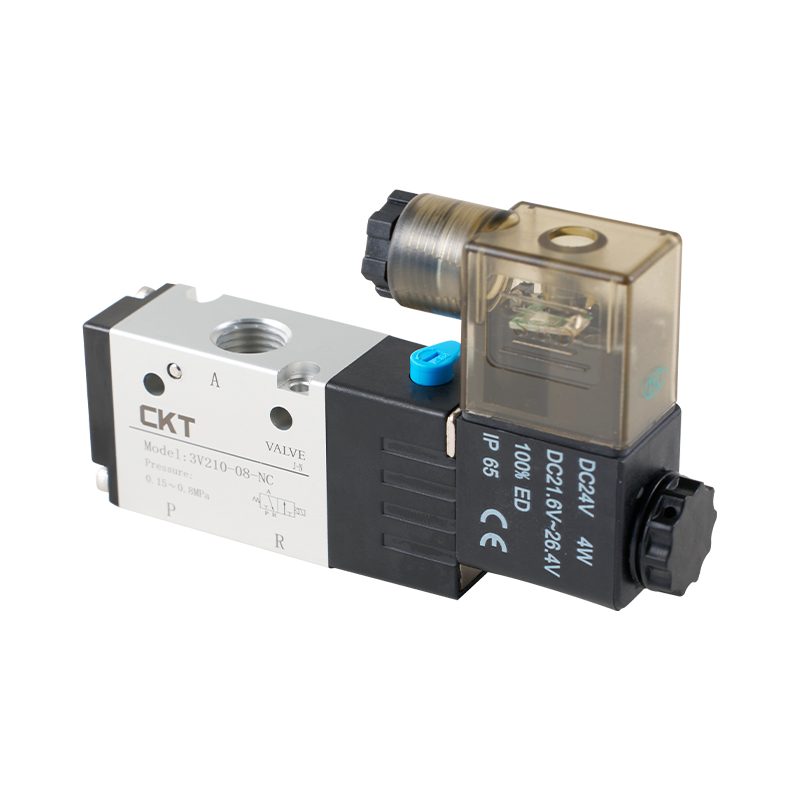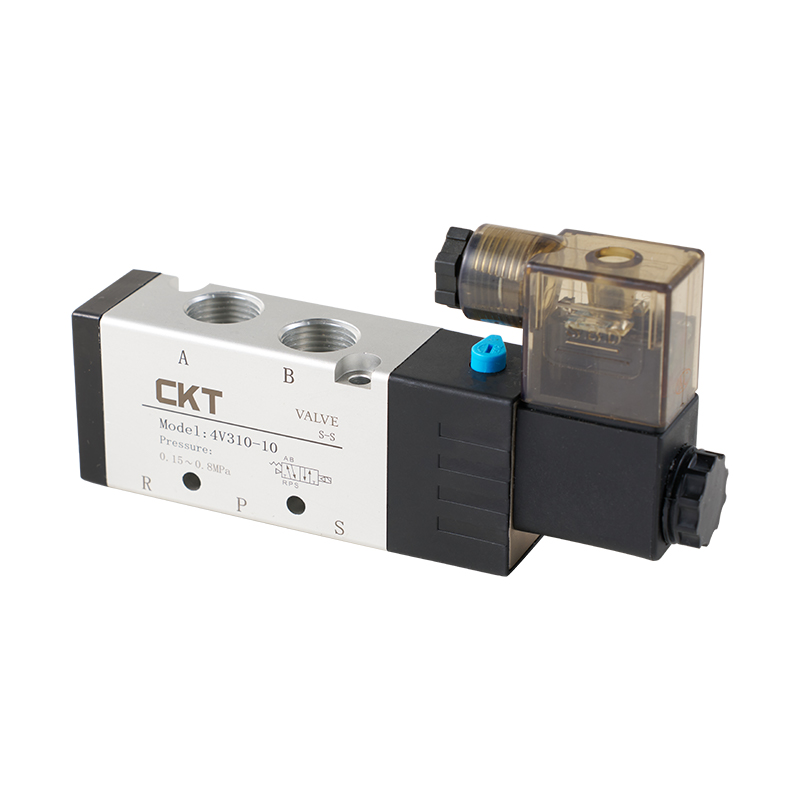


1. La plage de pression de service est-elle le principal facteur de sélection des composants de contrôle de pression pneumatique ?
La plage de pression de service est la condition préalable essentielle pour la sélection composants de contrôle de pression pneumatique , car il détermine directement si le composant peut fonctionner de manière stable dans le système cible sans surcharge ni sous-performance. Les systèmes pneumatiques ont généralement trois niveaux de pression et la sélection des composants doit s'aligner sur ces plages :
Systèmes basse pression (0,1-0,5MPa) : courants dans les scénarios industriels légers tels que les petites pinces pneumatiques et les mini-vérins pneumatiques. Pour ces systèmes, les composants de contrôle de pression avec une plage de pression nominale de 0,05 à 1,0 MPa conviennent : ils peuvent ajuster avec précision la pression dans la plage basse pression sans « zones mortes » (où la pression ne peut pas être ajustée en dessous d'une certaine valeur). Par exemple, dans une chaîne de production d'emballages cosmétiques, le composant pneumatique contrôlant la force de bouchage du flacon doit utiliser un modèle réglable à basse pression pour éviter d'écraser la bouteille en plastique.
Systèmes moyenne pression (0,5-1,0MPa) : largement utilisés dans les équipements industriels généraux tels que les convoyeurs de chaîne de montage et les vannes pneumatiques. Les composants ici doivent avoir une pression nominale de 0,2 à 1,6 MPa, avec un contrôle des fluctuations de pression dans une plage de ± 0,02 MPa. Si la fluctuation est trop importante (supérieure à ±0,05 MPa), elle peut entraîner un fonctionnement instable de l'équipement. Par exemple, une presse pneumatique à moyenne pression peut produire une force d'estampage incohérente, conduisant à des produits défectueux.
Systèmes haute pression (1,0-3,0MPa) : appliqués dans des scénarios exigeants tels que les presses hybrides hydrauliques-pneumatiques et les pinces mécaniques à grande échelle. Ceux-ci nécessitent des composants avec une pression nominale de 0,5 à 3,5 MPa, et la coque et les joints internes doivent être constitués de matériaux résistants aux hautes pressions (tels que du caoutchouc nitrile avec une dureté Shore de 70 à 80). L'utilisation de composants moyenne pression dans des systèmes haute pression entraînera une fuite du joint dans les 100 à 200 heures de travail, entraînant une chute de pression du système et un arrêt de l'équipement.
Il convient également de noter que la « pression maximale » indiquée sur le composant n'est pas la pression de service réelle : en général, la pression de service doit être comprise entre 70 % et 80 % de la pression maximale pour garantir une stabilité à long terme. Par exemple, un composant avec une pression maximale de 2,0 MPa est le plus adapté aux systèmes avec une pression de service de 1,4 à 1,6 MPa.
2. Comment déterminer la taille de port appropriée pour les composants de contrôle de pression pneumatique ?
La taille de l'orifice (diamètre intérieur de l'entrée/sortie d'air) affecte directement le débit d'air du système pneumatique, et des tailles d'orifice inadaptées entraîneront une puissance insuffisante ou un gaspillage d'énergie. La sélection de la taille du port doit être basée sur deux paramètres essentiels : la demande de débit du système et le diamètre du tuyau.
Correspondance avec la demande de débit du système
Tout d’abord, calculez le débit réel requis par le système. La formule du débit (Q) est liée au diamètre du cylindre (D), à la course (S) et à la fréquence d'action (f) : Q = (πD²/4) × S × f × 1,2 (le 1,2 est un coefficient de redondance). Par exemple, un cylindre d'un diamètre de 80 mm, d'une course de 100 mm et d'une fréquence d'action de 10 fois par minute a un débit requis d'environ 0,048 m³/min. À ce stade, un composant doté d'un port 1/2 pouce (DN15) doit être sélectionné : son débit maximum est de 0,06 à 0,08 m³/min, ce qui peut répondre pleinement à la demande. Si un port 1/4 de pouce (DN8) (débit maximum 0,03 m³/min) est utilisé, le débit sera insuffisant, ce qui entraînera un mouvement lent du vérin ou l'incapacité d'atteindre la course nominale.
Correspondance avec le diamètre du tuyau
La taille de l'orifice du composant doit être cohérente avec le diamètre du tuyau du système. Si le diamètre du tuyau est de 20 mm (3/4 pouce) mais que l'orifice du composant est de 1/2 pouce, un connecteur réducteur sera nécessaire, mais cela augmentera la résistance locale, réduisant le débit de 15 à 20 %. À l'inverse, si le port du composant est de 1 pouce (DN25) et le diamètre du tuyau est de 15 mm, le tuyau deviendra un « goulot d'étranglement » et le grand port du composant ne pourra pas jouer son rôle, ce qui entraînera des augmentations de coûts inutiles.
Les spécifications courantes de taille de port (métriques et impériales) et leurs plages de débit applicables sont les suivantes :
1/8 pouce (DN6) : Convient aux micro-systèmes avec un débit ≤0,015 m³/min, tels que les petits capteurs pneumatiques.
1/4 pouce (DN8) : Pour les petits systèmes avec un débit de 0,015 à 0,03 m³/min, comme les mini-pinces à air.
1/2 pouce (DN15) : Pour les systèmes moyens avec un débit de 0,03 à 0,08 m³/min, tels que les cylindres à usage général.
3/4 pouce (DN20) à 1 pouce (DN25) : Pour les systèmes à grand débit avec un débit >0,08 m³/min, comme les équipements de transport à grande échelle.
3. Comment adapter le mode d'entraînement des composants de contrôle de pression pneumatique aux conditions de travail ?
Le mode d'entraînement des composants de contrôle de pression pneumatique comprend principalement l'entraînement manuel, l'entraînement pneumatique et l'entraînement électrique, chacun avec des caractéristiques distinctes et des scénarios applicables. Le principe de correspondance consiste à s'aligner sur le niveau d'automatisation du système, les exigences de vitesse de réponse et les conditions environnementales.
Entraînement manuel : adapté à une faible automatisation et à des réglages peu fréquents
Les composants à entraînement manuel (tels que les vannes de régulation de pression manuelles) reposent sur la rotation manuelle des boutons pour régler la pression. Ils sont peu coûteux, de structure simple et ne nécessitent pas d'alimentation externe, mais ont une vitesse de réponse lente (le réglage prend 5 à 10 secondes) et ne peuvent pas réaliser de contrôle automatique. Ils sont idéaux pour les scénarios où le réglage de la pression est peu fréquent : par exemple, dans la station d'outils pneumatiques manuelle d'un petit atelier, la pression n'a besoin d'être réglée qu'une fois par jour, et l'entraînement manuel peut répondre pleinement à la demande. Cependant, dans les chaînes d'assemblage automatisées qui nécessitent un ajustement de la pression en temps réel (par exemple, l'ajustement de la pression en fonction des différents matériaux de la pièce à usiner), l'entraînement manuel est totalement inadapté, car il ne peut pas suivre le rythme du système.
Entraînement pneumatique : adapté aux environnements hautement automatisés et antidéflagrants
Les composants d'entraînement pneumatique utilisent l'air comprimé comme source d'énergie pour ajuster la pression, avec une vitesse de réponse rapide (temps de réglage <1 seconde) et une forte capacité anti-interférence (résistante à la poussière, à l'humidité et à l'huile). Ils sont largement utilisés dans les lignes de production automatisées et les environnements difficiles. Par exemple, dans le système de transport pneumatique d'une usine chimique, où se trouvent des gaz inflammables et explosifs, les composants d'entraînement électrique peuvent provoquer des étincelles, tandis que l'entraînement pneumatique est intrinsèquement antidéflagrant et sûr. Cependant, l'entraînement pneumatique nécessite une source d'air comprimé supplémentaire et la précision de réglage est légèrement inférieure à celle de l'entraînement électrique (fluctuation ±0,03 MPa contre ±0,01 MPa pour l'entraînement électrique).
Entraînement électrique : adapté à un contrôle de haute précision et intelligent
Les composants d'entraînement électrique (tels que les régulateurs de pression électroniques) utilisent des moteurs ou des solénoïdes pour ajuster la pression, avec une précision de réglage élevée (jusqu'à ± 0,005 MPa) et une prise en charge du contrôle numérique (peuvent être connectés à un API ou à des ordinateurs industriels pour un réglage à distance). Ils conviennent aux scénarios nécessitant une haute précision et un contrôle intelligent : par exemple, dans un processus de conditionnement de semi-conducteurs, la pression de la buse d'aspiration pneumatique doit être contrôlée entre 0,02 et 0,03 MPa pour éviter d'endommager la puce, et les composants d'entraînement électrique peuvent assurer une surveillance et un ajustement en temps réel de la pression. Cependant, les composants d'entraînement électrique sont sensibles à l'environnement : ils ne peuvent pas être utilisés dans des environnements humides (humidité relative > 90 %) ou poussiéreux sans protection, et leur coût est 2 à 3 fois supérieur à celui des composants d'entraînement pneumatiques.
4. Quels autres paramètres clés doivent être pris en compte pour la sélection des composants de contrôle de pression pneumatique ?
Au-delà de la plage de pression, de la taille de l'orifice et du mode d'entraînement, les paramètres suivants affectent également directement les performances et la durée de vie des composants :
Adaptabilité à la température : évitez les défaillances de composants dues à des températures extrêmes
La plage de température de fonctionnement du composant doit correspondre à l'environnement de travail du système. Les plages de température courantes pour les composants sont :
Composants ordinaires : -5℃ à 60℃, adaptés aux ateliers intérieurs à températures stables.
Composants résistants aux hautes températures : -10 ℃ à 120 ℃, constitués de joints résistants aux hautes températures (tels que le caoutchouc fluoré) et de matériaux de coque (tels que l'alliage d'aluminium avec une résistance à l'oxydation à haute température), utilisés dans des scénarios tels que les chaînes d'assemblage de moteurs automobiles (température ambiante jusqu'à 80 ℃).
Composants résistants aux basses températures : -40 ℃ à 50 ℃, avec des joints résistants aux basses températures (tels que le caoutchouc de silicone) pour empêcher le durcissement des joints et les fuites dans les environnements froids (comme les portes pneumatiques des entrepôts réfrigérés).
Si des composants ordinaires sont utilisés dans un environnement à haute température de 80 ℃, les joints vieilliront et tomberont en panne dans les 500 heures de travail, entraînant une fuite de pression.
Compatibilité moyenne : éviter la corrosion et le blocage
Les matériaux internes du composant (joints, obus de valve) doivent être compatibles avec le milieu air comprimé. Si l'air comprimé contient de l'huile (utilisée dans les systèmes pneumatiques lubrifiés), des composants dotés de joints en caoutchouc nitrile doivent être sélectionnés : le caoutchouc nitrile a une bonne résistance à l'huile. Si le système utilise de l'air comprimé sans huile (comme un équipement d'emballage alimentaire pour éviter la contamination par l'huile), les composants dotés de joints en caoutchouc éthylène-propylène (EPDM) conviennent, car l'EPDM n'est pas affecté par les fluides sans huile. De plus, si l'air contient de l'humidité (ce qui est courant dans les zones humides du sud), des composants dotés de fonctions intégrées de séparation de l'eau doivent être choisis pour éviter la rouille interne et le blocage.
Temps de réponse : assurer la synchronisation du système
Le temps de réponse fait référence au temps nécessaire au composant pour s'adapter de la pression initiale à la pression cible. Pour les systèmes nécessitant une action rapide (tels que les équipements de tri pneumatique qui doivent changer de pression en 0,5 seconde), des composants avec un temps de réponse <0,3 seconde doivent être sélectionnés. Si le temps de réponse est trop long (par exemple 1 seconde), l'action de tri sera retardée, entraînant des erreurs de tri. Pour les systèmes à action lente (tels que les mécanismes d'ouverture et de fermeture de porte à grande échelle), un temps de réponse de 1 à 2 secondes est acceptable et il n'est pas nécessaire de rechercher une réponse trop rapide, ce qui peut réduire les coûts.
5. Quels pièges courants faut-il éviter lors de la sélection des composants de contrôle de pression pneumatique ?
Piège 1 : rechercher aveuglément la haute précision
Les composants d’entraînement électrique de haute précision ne constituent pas toujours le meilleur choix. Par exemple, dans un système de porte pneumatique simple, la pression doit seulement être contrôlée entre 0,4 et 0,6 MPa avec une fluctuation de ± 0,05 MPa. L'utilisation d'un composant d'entraînement électrique avec une précision de ±0,005 MPa augmentera le coût de 3 à 4 fois sans améliorer les performances du système : les composants d'entraînement pneumatiques ordinaires peuvent répondre pleinement à la demande.
Piège 2 : ignorer la plage de fluctuation de pression
Certains utilisateurs ne prêtent attention qu'à la plage de pression nominale mais ignorent la plage de fluctuation de pression. Par exemple, un composant avec une pression nominale de 0 à 1,6 MPa mais une plage de fluctuation de ± 0,08 MPa ne convient pas à un système d'estampage de précision qui nécessite une fluctuation ≤ ± 0,02 MPa. Une fluctuation excessive entraînera une force d'estampage incohérente, entraînant des défauts du produit. Lors de la sélection, il est nécessaire de confirmer à la fois la pression nominale et la plage de fluctuation.
Piège 3 : Négliger les exigences en matière de protection de l’environnement
Dans des environnements particuliers, négliger les exigences de protection entraînera de fréquentes pannes de composants. Par exemple, dans une usine textile avec beaucoup de peluches, si des composants ordinaires sans protection contre la poussière sont utilisés, les peluches pénétreront dans le noyau interne de la valve dans les 100 heures de travail, provoquant un blocage et une perte de pression. À ce stade, des composants avec un indice de protection IP65 (étanche à la poussière et à l'eau) doivent être sélectionnés pour empêcher la pénétration de corps étrangers.
Piège 4 : Taille de port et débit incompatibles
Comme mentionné précédemment, l'utilisation d'un port de petite taille pour un système à grand débit entraînera un débit insuffisant, tandis que l'utilisation d'un port de grande taille pour un système à petit débit entraînera un gaspillage d'énergie. Une erreur courante consiste à « améliorer » la taille du port de manière arbitraire, par exemple en remplaçant un port de 1/2 pouce par un port de 3/4 de pouce dans un système à petit débit. Cela augmente non seulement le coût, mais rend également le réglage de la pression instable (en raison d'un débit d'air excessif), affectant ainsi le fonctionnement normal du système.
6. Comment vérifier l’adéquation des composants de contrôle de pression pneumatique sélectionnés ?
Après avoir sélectionné les composants, il est nécessaire d'effectuer des tests sur site pour s'assurer qu'ils correspondent aux conditions de travail. Les étapes de test sont les suivantes :
- Test de stabilité de la pression : installez le composant dans le système, ajustez-le à la pression cible et surveillez le changement de pression dans les 2 heures. Si la fluctuation de pression se situe dans la plage autorisée (par exemple ±0,02 MPa pour les systèmes moyenne pression), le composant est stable.
- Test de débit : utilisez un débitmètre pour mesurer le débit réel du système. Si le débit atteint 90 % ou plus du débit requis, la taille du port correspond.
- Test de temps de réponse : utilisez un capteur de pression et un système d'acquisition de données pour enregistrer le temps écoulé entre l'envoi du signal de réglage et le moment où le composant atteint la pression cible. Si le temps est inférieur au temps de réponse requis par le système, le mode de conduite est adapté.
- Test d'adaptation à l'environnement : dans l'environnement de travail réel (par exemple, température élevée, humidité), faites fonctionner le composant en continu pendant 24 heures. Vérifiez l'absence de fuite du joint, de déformation de la coque ou de blocage interne. Si aucune anomalie ne se produit, le composant est adaptable à l'environnement.
Si un élément de test échoue, il est nécessaire de revérifier les paramètres de sélection (tels que la plage de pression, la taille de l'orifice) et de remplacer le composant en temps opportun pour éviter d'affecter le fonctionnement global du système.