

Ce qui différencie réellement un fiable Fabricant de pinces pneumatiques Du reste
La réponse courte : un fabricant de pinces pneumatiques fiable est défini par trois éléments mesurables, et non par une copie marketing : force de préhension reproductible sur des milliers de cycles, construction scellée qui résiste à la pénétration de poussière et d'humidité et précision de course de la mâchoire comprise entre 0,02 mm et 0,05 mm. Tout le reste (couleur du revêtement, épaisseur du catalogue ou taille de la salle d'exposition) est secondaire. Les acheteurs qui recherchent des fabricants de pinces pneumatiques tentent généralement de résoudre l'un des deux problèmes suivants : une pince qui s'use trop rapidement sur une ligne à grande vitesse, ou une pince qui ne peut pas maintenir une force constante sur des pièces dont la finition de surface varie. Les deux problèmes remontent aux choix de conception effectués au stade de la fabrication, c'est pourquoi ce guide se concentre sur ce qu'il faut vérifier avant de passer une commande plutôt que sur les descriptions génériques des produits.
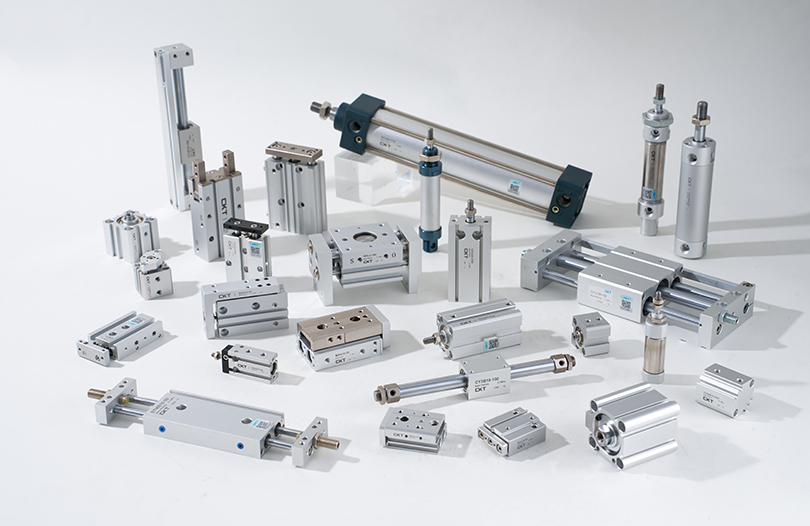
Les pinces pneumatiques restent l'option d'outillage en bout de bras la plus rentable pour les travaux répétitifs de prélèvement et de placement, et la demande est restée forte jusqu'en 2026 alors que l'assemblage électronique, les lignes de sous-composants automobiles et l'automatisation de l'emballage continuent de se développer. Zhejiang CKT pneumatique Co., Ltd a construit son catalogue autour de cette courbe de demande exacte, produisant des lignes de pinces parallèles, angulaires et à trois mors destinées aux intégrateurs OEM qui ont besoin de délais de livraison cohérents autant que de performances constantes.
Comment une pince pneumatique convertit réellement la pression de l'air en force de préhension
Une pince pneumatique est un actionneur mécanique qui convertit la pression de l'air comprimé en mouvement linéaire ou angulaire de la mâchoire via un mécanisme à piston et came ou à piston et crémaillère. L'air pénètre dans un orifice, pousse un piston le long d'un alésage et ce mouvement du piston se traduit en force de fermeture de la mâchoire grâce à une liaison mécanique. La relation est simple mais souvent mal comprise par les acheteurs qui comparent les fiches techniques :
Les composants de base en séquence
- Corps de cylindre : abrite le piston et définit le diamètre d'alésage, qui définit directement la force théorique maximale
- Piston et tige - l'élément mobile qui reçoit la pression de l'air d'un ou des deux côtés
- Liaison à came ou à crémaillère — convertit le déplacement linéaire du piston en mouvement de la mâchoire, parallèle ou angulaire
- Guides de mâchoires : roulements linéaires ou glissières à queue d'aronde qui maintiennent le déplacement de la mâchoire sans jeu latéral
- Joints — le composant le plus responsable de la fiabilité à long terme, puisque l'usure des joints est la principale cause de perte de force sur le terrain.
La formule utilisée par les intégrateurs pour estimer la force de préhension théorique est F = P × A × n , où P est la pression de l'air d'alimentation, A est la surface effective du piston et n est le nombre de mâchoires en contact avec la pièce. Ce chiffre constitue toujours un plafond et non une garantie : la force de préhension réelle diminue d'environ 15 % à 30 % en fonction des pertes de friction dans la liaison, ce qui explique exactement pourquoi deux pinces avec des diamètres d'alésage identiques peuvent fonctionner très différemment en fonction de la tolérance d'usinage et de la conception de la liaison.
Circuits à simple effet ou à double effet
Les pinces à simple effet s'appuient sur un ressort de compression pour ramener les mâchoires à leur position par défaut, ce qui signifie que la pression de l'air n'agit que dans une seule direction. Cette conception est courante sur les alésages plus petits où une position de mâchoire normalement fermée est souhaitable pour des raisons de sécurité, car la pièce reste saisie si la pression de l'air est perdue en cours de cycle. Les pinces à double effet acheminent l'air vers les deux côtés du piston via deux ports séparés, produisant une force plus constante dans le sens d'ouverture et de fermeture, au prix de la nécessité d'une électrovanne 5/2 ou 5/3 voies plutôt que de la vanne 3/2 voies plus simple utilisée pour les circuits à simple effet.
Le rôle du contrôle de flux et de l’amortissement
Les vannes de régulation de débit installées sur chaque port d’air régulent la vitesse de déplacement du piston, ce qui est plus important que ne le pensent la plupart des acheteurs. Une mâchoire qui se ferme trop rapidement sur une pièce délicate risque de la marquer ou de la fissurer, tandis qu'une mâchoire qui se ferme trop lentement devient le goulot d'étranglement dans un cycle de prélèvement et de placement à grande vitesse. Les fabricants qui intègrent des ports de contrôle de débit réglables, plutôt que des orifices fixes, donnent aux intégrateurs plus de marge pour régler le temps de cycle sans ajouter de matériel de vanne externe. L'amortissement en fin de course, généralement obtenu grâce à un petit pare-chocs en élastomère ou à une chambre à coussin d'air interne, réduit les chocs mécaniques sur la tringlerie en positions complètement ouverte et complètement fermée - un détail qui apparaît bien plus dans les évaluations de durée de vie que la plupart des fiches techniques ne le reconnaissent.
Comparaison des quatre types de pinces que les fabricants produisent couramment
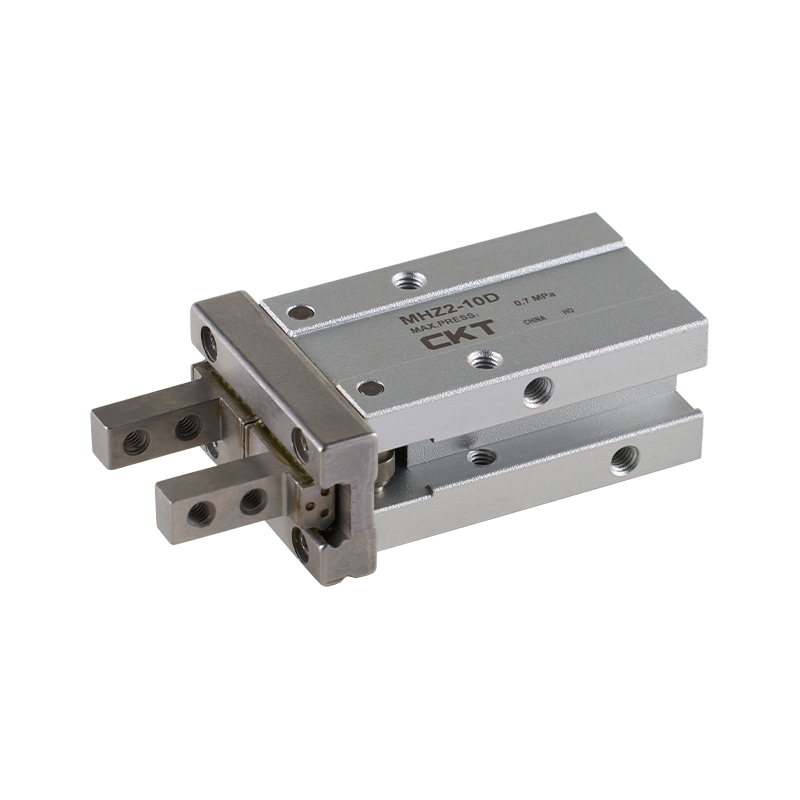
Toutes les pinces pneumatiques ne sont pas construites de la même manière, et choisir le mauvais type pour l'application est l'erreur d'approvisionnement la plus courante. Le tableau ci-dessous reflète les spécifications typiques publiées par les fabricants chinois de taille moyenne produisant des lignes de préhension standard sur catalogue en 2026.
| Type de pince | Mouvement de la mâchoire | Plage d'alésage typique | Idéal pour |
|---|---|---|---|
| Parallèle (à deux mâchoires) | Les deux mâchoires se déplacent symétriquement vers l'intérieur | 10mm à 63mm | Pièces plates ou cylindriques nécessitant un ramassage centré |
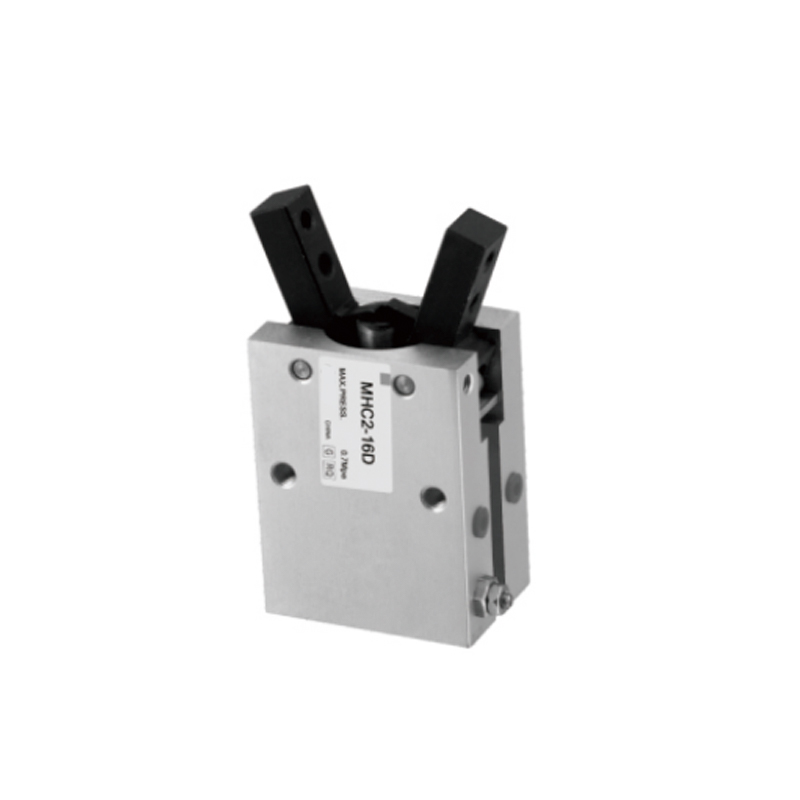
| Angulaire | Les mâchoires s'ouvrent sur un pivot | 16 mm à 50 mm | Espaces confinés où le déplacement linéaire de la mâchoire est limité |
| Centré sur trois mâchoires | Trois mâchoires se ferment simultanément vers le centre | 20mm à 80mm | Pièces rondes ou symétriques nécessitant un autocentrage |
| Levier à bascule | Mâchoires bloquées par bascule mécanique en fin de course | 25mm à 100mm | Pièces lourdes nécessitant une force de maintien même après une perte d'air |
Les pinces parallèles représentent la plus grande part des commandes, car la plupart des tâches de prélèvement et de placement dans l'électronique et l'assemblage léger impliquent des pièces plates ou carrées. Les pinces à trois mors connaissent une demande constante de la part des fabricants approvisionnant les secteurs de l'automobile et de l'usinage, où dominent les pièces rondes et les composants cylindriques.
Calculer la force de préhension dont vous avez réellement besoin
Les intégrateurs suivent une règle : la force de préhension requise doit être au minimum 4 à 6 fois le poids de la pièce manipulée , et plus élevé pour les pièces déplacées à grande vitesse ou soumises à des charges de choc telles que des arrêts brusques sur une ligne alimentée par un convoyeur. Un composant de 2 kg se déplaçant à une vitesse de prélèvement et de placement standard a généralement besoin de 80 N à 120 N de force de préhension comme marge de sécurité, et non des 20 N qu'exigerait la gravité seule.
Les fabricants qui comprennent cette distinction – plutôt que de simplement citer la force théorique la plus élevée sur une fiche technique – ont tendance à fournir des conseils de dimensionnement plus précis lors de la phase de devis. Il s'agit d'un domaine dans lequel travailler directement avec l'équipe d'ingénierie d'un fabricant, plutôt qu'avec une simple société commerciale, a tendance à produire de meilleurs résultats, car les questions de dimensionnement nécessitent une personne familiarisée avec la géométrie de la tringlerie interne, et pas seulement avec le diamètre d'alésage publié.
Un exemple de dimensionnement travaillé
Considérons un support en métal moulé de 1,5 kg déplacé à une vitesse de transfert modérée avec deux mâchoires en contact. En utilisant le facteur de sécurité de 4 à 6 fois, la force de préhension cible se situe entre 59N et 88N. Si la pression d'alimentation est fixée à 0,5 MPa, la surface effective du piston requise fonctionne à rebours à partir de F = P × A × n : à n = 2 mâchoires, la résolution de A donne environ 59 à 88 millimètres carrés de surface effective du piston par mâchoire une fois que les pertes de friction de liaison d'environ 25 % sont prises en compte. le tout en haut de sa plage de pression nominale, ne laissant aucune marge de sécurité si la pression de l'air de l'atelier fluctue pendant la demande de pointe du compresseur.
Pourquoi la friction de surface change les mathématiques
Les calculs ci-dessus supposent un coefficient de frottement modéré entre le doigt de la mâchoire et la surface de la pièce, généralement compris entre 0,15 et 0,3 pour un contact métal usiné sur métal usiné. Les pièces avec des surfaces huileuses, polies ou revêtues de poudre peuvent réduire considérablement ce coefficient, ce qui signifie que la même force de préhension théorique se traduit par une capacité de maintien réelle moindre. C'est pourquoi des inserts de mâchoire personnalisés avec des surfaces de contact texturées ou à face polymère sont si souvent demandés. — ils augmentent le coefficient de frottement effectif sans nécessiter un corps de préhension plus grand et plus coûteux.
Facteurs de qualité des matériaux et de la construction qui déterminent la durée de vie
Deux pinces peuvent paraître identiques sur une fiche technique et néanmoins fonctionner de manière très différente sur une fenêtre de service de 24 mois. Les différenciateurs sont presque toujours cachés dans les choix de matériaux et les tolérances internes plutôt que dans tout ce qui est visible de l'extérieur.
Matériaux du corps et du piston
Les corps en alliage d'aluminium, généralement anodisés après usinage, restent la norme pour les applications sensibles au poids, tandis que les rails de guidage en acier trempé à l'intérieur des glissières des mâchoires résistent bien mieux à l'usure que les guides en aluminium non traité dans des conditions de cycles élevés. Les fabricants produisant des pinces d'une capacité supérieure à 2 millions de cycles utilisent presque toujours de l'acier trempé et rectifié pour les rails de guidage des mâchoires. , puisque le contact aluminium sur aluminium au niveau de la glissière de la mâchoire est la source la plus courante de jeu prématuré.
Sélection de composés d'étanchéité
Les joints en caoutchouc nitrile (NBR) résistent correctement aux environnements d'atelier standard, mais les joints en fluorocarbone (FKM) sont préférés lorsque la température ambiante dépasse 60 °C ou lorsque la pince est exposée au brouillard de liquide de refroidissement, courant dans les applications de cellules d'usinage. Les acheteurs qui s'approvisionnent auprès de fabricants de pinces pneumatiques pour les lignes d'emballage adjacentes aux aliments doivent spécifiquement confirmer la compatibilité des composés d'étanchéité, car les joints NBR standard peuvent se dégrader plus rapidement sous des cycles de lavage répétés.
| Composant | Matériau standard | Option améliorée |
|---|---|---|
| Corps | Alliage d'aluminium anodisé | Aluminium anodisé dur pour les environnements abrasifs |
| Rail de guidage des mâchoires | Acier cémenté | Acier rectifié et chromé |
| Sceaux | NBR (caoutchouc nitrile) | FKM (fluorocarbone) pour une exposition élevée à la chaleur ou au liquide de refroidissement |
| Inserts pour les doigts de la mâchoire | Acier non trempé | Géométrie de pièce usinée sur mesure, souvent à face polymère |
La consommation d’air est un coût d’exploitation réel et non une réflexion après coup
Chaque cycle de préhension consomme un volume fixe d'air comprimé proportionnel à la taille de l'alésage et à la longueur de la course, et l'air comprimé est l'un des utilitaires les plus coûteux dans une usine typique une fois les pertes de production et de distribution prises en compte. Une pince de 20 mm d'alésage circulant une fois par seconde sur trois équipes peut consommer une part significativement plus importante de la production d'un compresseur que le budget prévu par les intégrateurs pendant la phase de planification. Les acheteurs évaluant plusieurs fabricants de pinces pneumatiques doivent demander la consommation d'air typique par cycle à la course nominale, et pas seulement le diamètre d'alésage, car deux pinces avec le même alésage peuvent différer en longueur de course et donc en consommation d'air par cycle.
Pinces pneumatiques ou électriques
Les pinces électriques ont gagné du terrain dans les applications nécessitant un retour de force ou de position programmable, mais les pinces pneumatiques restent dominantes pour les travaux simples de prélèvement et de placement en raison de leur coût unitaire inférieur et de leurs exigences de contrôle plus simples. La comparaison ci-dessous reflète les compromis typiques que les acheteurs pèsent lorsqu'ils choisissent entre les deux.
| Facteur | Pince pneumatique | Pince électrique |
|---|---|---|
| Coût unitaire | Inférieur, généralement une fraction d'une unité électrique équivalente | Plus élevé, en raison du coût du moteur et du contrôleur |
| Contrôle des forces | Fixé par la pression d'alimentation, réglable uniquement via le régulateur | Programmable et répétable à plusieurs niveaux de force |
| Infrastructures nécessaires | Alimentation en air comprimé et filtration | Câblage électrique et contrôleur de mouvement |
| Vitesse de cycle | Généralement plus rapide pour un simple mouvement d'ouverture-fermeture | Légèrement plus lent mais avec un contrôle de position plus fin |
Où les pinces pneumatiques effectuent le levage le plus lourd dans tous les secteurs
La demande pour les fabricants de pinces pneumatiques couvre un ensemble d'industries plus large que ce à quoi la plupart des acheteurs s'attendaient initialement, et les exigences en matière de dimensionnement et de configuration des mâchoires diffèrent considérablement entre elles.
- Assemblage électronique — pinces parallèles de petit diamètre dans la gamme de 6 mm à 20 mm pour la manipulation de modules PCB, de connecteurs et de petits boîtiers
- Sous-ensemble automobile — pinces à trois mâchoires et à genouillère d'alésage moyen à grand pour composants de moteur, bagues de roulement et pièces métalliques cylindriques
- Emballage et manutention des caisses — pinces angulaires avec mâchoires allongées pour cartons, sachets et marchandises irrégulières en emballage souple
- Entretien des machines — pinces parallèles robustes conçues pour une exposition répétée au liquide de refroidissement et aux copeaux métalliques à l'intérieur des cellules de travail CNC
- Assemblage de dispositifs médicaux — pinces de précision de petit calibre avec des tolérances de répétabilité serrées, souvent inférieures à 0,02 mm
Les applications d'entretien des machines en particulier ont tendance à pousser les fabricants vers des boîtiers de préhension étanches et classés IP64, car la pénétration de liquide de refroidissement dans l'alésage du piston est l'un des moyens les plus rapides de raccourcir la durée de vie d'une installation de préhension adjacente à une CNC.
Montage de la pince sur un bras de robot ou un cadre d'automatisation fixe
La plupart des pinces pneumatiques sont livrées avec un modèle de bride de montage standardisé qui correspond aux interfaces de poignet de robot courantes, mais les acheteurs intégrant une pince sur un cadre de saisie et de placement fixe plutôt que sur un bras de robot ont souvent besoin d'un support de montage plus simple. La confirmation précoce de l'interface de montage évite un retard courant où la pince arrive correctement construite mais l'intégrateur doit usiner une plaque d'adaptation avant de pouvoir procéder à l'installation. Le routage des câbles et des conduites d'air mérite également une attention précoce : les pinces montées sur le poignet d'un robot en mouvement nécessitent un tuyau d'air flexible conçu pour un cycle de flexion continu, ce qui est une spécification différente de celle de la conduite d'air rigide utilisée sur une pince à position fixe.
Options de retour du capteur
La détection de position sur une pince pneumatique est généralement gérée par des interrupteurs à lames magnétiques ou des capteurs à semi-conducteurs montés dans une fente le long du corps du cylindre, détectant le moment où le piston atteint la position complètement ouverte ou complètement fermée. Ce retour binaire d'ouverture/fermeture est suffisant pour la majorité des tâches de sélection et de placement, mais les applications nécessitant de détecter une pièce présente mais sous-dimensionnée, parfois appelée fonction de fermeture partielle ou de détection de pièce, nécessitent une position de capteur intermédiaire ou un circuit de détection de pièce analogique basé sur la pression. Les acheteurs ayant cette exigence doivent confirmer la compatibilité des emplacements de capteur et le type de capteur pendant la phase de devis plutôt qu'après que la pince a déjà été usinée.
Pratiques de maintenance qui prolongent la durée de vie des pinces au-delà de la période de garantie
- Inspectez la filtration de la conduite d'air une fois par mois : la contamination particulaire dans l'air fourni est la principale cause d'accélération de l'usure des joints.
- Lubrifiez à nouveau l'alésage du piston à intervalles fixes plutôt que d'attendre une baisse de performance, généralement tous les 500 000 à 1 000 000 de cycles en fonction du cycle de service.
- Vérifiez le jeu du guide de mâchoire tous les trimestres à l'aide d'un indicateur à cadran ; Un jeu supérieur à 0,1 mm signale une usure du rail de guidage nécessitant un remplacement.
- Vérifiez le couple des boulons de montage après le premier mois de fonctionnement, car le desserrage dû aux vibrations est courant sur les outils nouvellement installés.
- Dans la mesure du possible, suivez le nombre de cycles par pince, car la plupart des fabricants évaluent la durée de vie en cycles plutôt qu'en temps calendaire.
Les installations qui mettent en œuvre une lubrification programmée des alésages plutôt qu'une maintenance réactive signalent généralement une durée de vie des pinces s'étendant de 30 à 40 % au-delà de la valeur de base du fabricant, sur la base des journaux de maintenance partagés par les intégrateurs d'automatisation de taille moyenne gérant des lignes de production à plusieurs équipes.
Symptômes courants sur le terrain et ce qu'ils signifient habituellement
| Symptôme | Cause probable | Correction typique |
|---|---|---|
| La force de préhension s’affaiblit progressivement | Usure des joints ou rayures sur l'alésage dues à l'air contaminé | Remplacer le kit de joints, vérifier la filtration en amont |
| Jeu de mâchoire ou oscillation en extension complète | Usure du rail de guidage due à un nombre de cycles élevé | Remplacer l'ensemble de rail de guidage |
| Temps de cycle lent ou lent | Conduite d’alimentation en air sous-dimensionnée ou contrôle du débit obstrué | Vérifier le diamètre de la conduite et nettoyer l'orifice de contrôle du débit |
| Fuite d'air audible du corps | Défaillance du joint de piston ou raccord de port desserré | Serrez d'abord les raccords, puis inspectez les joints internes. |
| Récupération de pièces incohérente | Surface des doigts de la mâchoire usée ou contaminée | Nettoyer ou remplacer les inserts des doigts de la mâchoire |
Ce qu'il faut vérifier avant de passer une commande auprès d'un fabricant de pinces pneumatiques
L’approvisionnement auprès de fabricants étrangers introduit un niveau de diligence raisonnable que les acheteurs nationaux ignorent parfois, et c’est de là que proviennent la plupart des regrets en matière d’approvisionnement. Avant de confirmer une commande, les acheteurs doivent demander les éléments suivants directement à l'équipe d'ingénierie commerciale du fabricant :
Documentation à demander
- Courbes force/pression mesurées réelles, et pas seulement le chiffre théorique basé sur une formule
- Durée de vie nominale au cycle de service spécifique correspondant à votre application, puisqu'une valeur nominale de 5 millions de cycles à basse vitesse ne se transfère pas directement à une ligne à grande vitesse
- Exemple de rapport d'inspection dimensionnelle pour le parallélisme et la répétabilité des mâchoires
- Délai de livraison standard par rapport au délai de livraison pour l'usinage personnalisé des doigts de mâchoire, qui constitue souvent le véritable goulot d'étranglement dans les délais de projet.
Zhejiang CKT pneumatique Co., Ltd est l'un des nombreux producteurs chinois établis dans ce domaine qui fournissent à la fois des lignes de préhenseurs standard et des usinages personnalisés des doigts de mâchoire pour les intégrateurs OEM, et la même liste de contrôle de diligence raisonnable ci-dessus s'applique quel que soit le fabricant de préhenseurs pneumatiques qu'un acheteur évalue. Demander des échantillons d'unités pour des tests de cycle en interne avant de s'engager sur une commande de production complète reste le moyen le plus fiable de valider une nouvelle relation avec un fournisseur, en particulier pour les acheteurs intégrant des préhenseurs dans une ligne où les coûts d'arrêt sont élevés.
À quoi ressemble un calendrier de devis typique
Pour les tailles d'alésage standard du catalogue sans doigts de mâchoire personnalisés, le traitement des offres d'un fabricant établi est généralement rapide, souvent dans un délai d'un à deux jours ouvrables une fois que la force, la course et l'interface de montage requises sont confirmées. L'usinage personnalisé des doigts de mâchoire prolonge ce délai de manière significative, car il nécessite un cycle de révision des dessins avant que l'outillage puisse commencer. Les acheteurs dont les délais de projet sont serrés doivent envoyer les dessins de pièces pour la conception des doigts de mâchoire le plus tôt possible, avant même de finaliser la taille de l'alésage, car la géométrie des doigts de mâchoire et le dimensionnement des pinces sont souvent décidés ensemble plutôt que dans un ordre strict.
Construire une image honnête du coût total de possession
Le prix unitaire ne représente qu’un élément du coût réel du déploiement d’une pince pneumatique sur une ligne de production. Une comparaison complète du coût total entre deux devis concurrents doit inclure le prix unitaire de la pince, le coût prévu de remplacement du kit de joints sur une période de trois ans, le coût de la consommation d'air aux taux réels d'électricité et d'efficacité du compresseur de l'installation, ainsi que le coût de la main-d'œuvre de la maintenance programmée par rapport à la réparation réactive. Un préhenseur dont le prix initial est 10 % plus élevé, mais dont la durée de vie est deux fois plus longue sur des rails de guidage durcis, s'avère souvent moins cher sur un déploiement de trois ans. une fois la main d'œuvre de remplacement et les temps d'arrêt de la ligne pris en compte, c'est pourquoi le prix unitaire à lui seul constitue une mauvaise base pour comparer les fabricants de pinces pneumatiques.
Un glossaire de référence rapide pour les fiches techniques des pinces
| Durée | Ce que cela signifie |
|---|---|
| Diamètre d'alésage | Diamètre interne du cylindre, principal moteur de la sortie de force théorique |
| Course par mâchoire | Distance parcourue par chaque mâchoire de complètement ouverte à complètement fermée |
| Répétabilité | Avec quelle régularité les mâchoires reviennent-elles à la même position cycle après cycle |
| Durée de vie nominale | Nombre de cycles d'ouverture-fermeture que la pince est censée effectuer avant qu'un entretien majeur ne soit nécessaire |
| Capacité de charge de moment | Charge maximale de décentrement ou de couple que les guides de mâchoires peuvent tolérer sans usure accélérée |
| Indice IP | Une échelle standardisée décrivant la résistance à la pénétration de poussière et de liquide dans le boîtier de la pince |
Foire aux questions
De quelle pression d'air la plupart des pinces pneumatiques ont-elles besoin pour fonctionner correctement ?
La plupart des pinces pneumatiques industrielles sont conçues pour une plage de pression de service de 0,3 MPa à 0,7 MPa (environ 44 à 100 psi), 0,5 MPa à 0,6 MPa étant le point de fonctionnement le plus courant sur les systèmes pneumatiques d'atelier standard. Un fonctionnement en dessous du minimum nominal réduit proportionnellement la force de préhension disponible, tandis qu'un dépassement du maximum nominal accélère l'usure des joints.
Combien de temps durent généralement les pinces pneumatiques avant de devoir être remplacées ?
Les pinces standard du catalogue sont généralement évaluées entre 3 millions et 10 millions de cycles en fonction de la taille de l'alésage, du matériau du guide des mâchoires et du cycle de service. Les modèles robustes dotés de rails de guidage en acier trempé et de joints améliorés peuvent s'étendre bien au-delà de cette plage avec une lubrification programmée.
Les pinces pneumatiques peuvent-elles retenir une pièce si l’alimentation en air est perdue en cours de cycle ?
Les pinces parallèles standard à ressort ou à double effet relâchent ou perdent généralement leur force de maintien si la pression de l'air chute. C'est pourquoi les modèles à levier à bascule sont spécifiés pour les applications où la force de maintien doit être maintenue même pendant une interruption momentanée de l'alimentation en air.
Quelle est la différence entre les pinces pneumatiques simple effet et double effet ?
Les pinces à simple effet utilisent la pression de l'air pour ouvrir ou fermer dans une direction et un ressort pour rappeler les mâchoires, tandis que les pinces à double effet utilisent la pression de l'air pour les mouvements d'ouverture et de fermeture, produisant généralement une force plus élevée et plus constante dans les deux sens au prix de nécessiter deux conduites d'air au lieu d'une.
Comment puis-je choisir la taille d'alésage correcte pour un poids de pièce spécifique ?
Commencez par la force de préhension requise (généralement 4 à 6 fois le poids de la pièce, plus élevée pour une manipulation à grande vitesse), puis comparez ce chiffre avec le tableau force/pression publié par le fabricant pour chaque taille d'alésage à votre pression d'alimentation disponible, plutôt que de dimensionner uniquement par les dimensions de la pièce.
Les fabricants de pinces pneumatiques proposent-ils généralement un usinage personnalisé des doigts de mâchoire ?
Oui, la plupart des fabricants établis proposent un usinage personnalisé des doigts de mâchoire pour correspondre à une géométrie de pièce spécifique, car les doigts de mâchoire plats standards sont rarement optimaux pour les pièces irrégulières ou délicates. Le délai de livraison pour les doigts personnalisés est généralement plus long que pour les unités standard du catalogue, cela doit donc être confirmé dès le début du processus de devis.
Quelle quantité d’air une pince pneumatique typique consomme-t-elle par cycle ?
La consommation d'air dépend de la taille de l'alésage et de la longueur de la course, mais à titre de référence approximative, une pince parallèle de taille moyenne avec un alésage de 20 mm à 25 mm consomme généralement entre 0,05 et 0,15 litre d'air libre par cycle complet à une pression d'alimentation de 0,5 MPa. Les acheteurs exploitant des lignes à cadence élevée devraient demander au fabricant les chiffres de consommation mesurés plutôt que de les estimer uniquement à partir de la taille de l'alésage, car la conception de la tringlerie affecte le volume balayé réel.
Une pince pneumatique peut-elle être utilisée dans un environnement de lavage ou à proximité des aliments ?
Oui, mais cela nécessite généralement un préhenseur construit avec des matériaux de corps résistants à la corrosion, des composés d'étanchéité améliorés adaptés aux produits chimiques de lavage et des fentes de capteur scellées pour empêcher la pénétration d'humidité. Les unités standard du catalogue ne sont généralement pas conçues pour une exposition répétée aux lavages sans ces mises à niveau, ce qui doit donc être signalé explicitement lors de la demande de devis.
Quelle est la différence entre la répétabilité et la précision des mâchoires ?
La répétabilité décrit la cohérence avec laquelle les mâchoires reviennent à la même position au cours de cycles répétés, tandis que la précision décrit la proximité de cette position par rapport à la position cible prévue. Une pince peut avoir une excellente répétabilité mais être légèrement hors de sa position réelle si elle n'a pas été calibrée correctement lors de l'installation, c'est pourquoi les deux chiffres sont importants pour un travail d'assemblage de précision.
Comment savoir si j’ai besoin d’une pince à centrage automatique au lieu d’une pince parallèle standard ?
Les pinces à centrage automatique, généralement à trois mâchoires, constituent le bon choix lorsque la position centrale de la pièce est importante pour la précision du placement en aval et que la pièce elle-même est ronde ou symétrique, car les mâchoires se ferment simultanément vers un centre commun, quel que soit l'endroit où la pièce atterrit en premier dans l'ouverture de la mâchoire. Une pince parallèle standard à deux mors ne garantit ce comportement de centrage que si la pièce est déjà positionnée précisément avant la fermeture des mors.
Qu’est-ce qui fait qu’une pince pneumatique développe une oscillation excessive de la mâchoire au fil du temps ?
L'oscillation de la mâchoire est presque toujours due à l'usure du rail de guidage ou du roulement linéaire qui maintient la mâchoire en ligne droite. Cette usure s'accélère plus rapidement sur les rails de guidage en aluminium dans des conditions de charge latérale élevée, c'est pourquoi les rails de guidage en acier trempé sont spécifiés pour les applications à cycles élevés ou contenant des pièces lourdes.