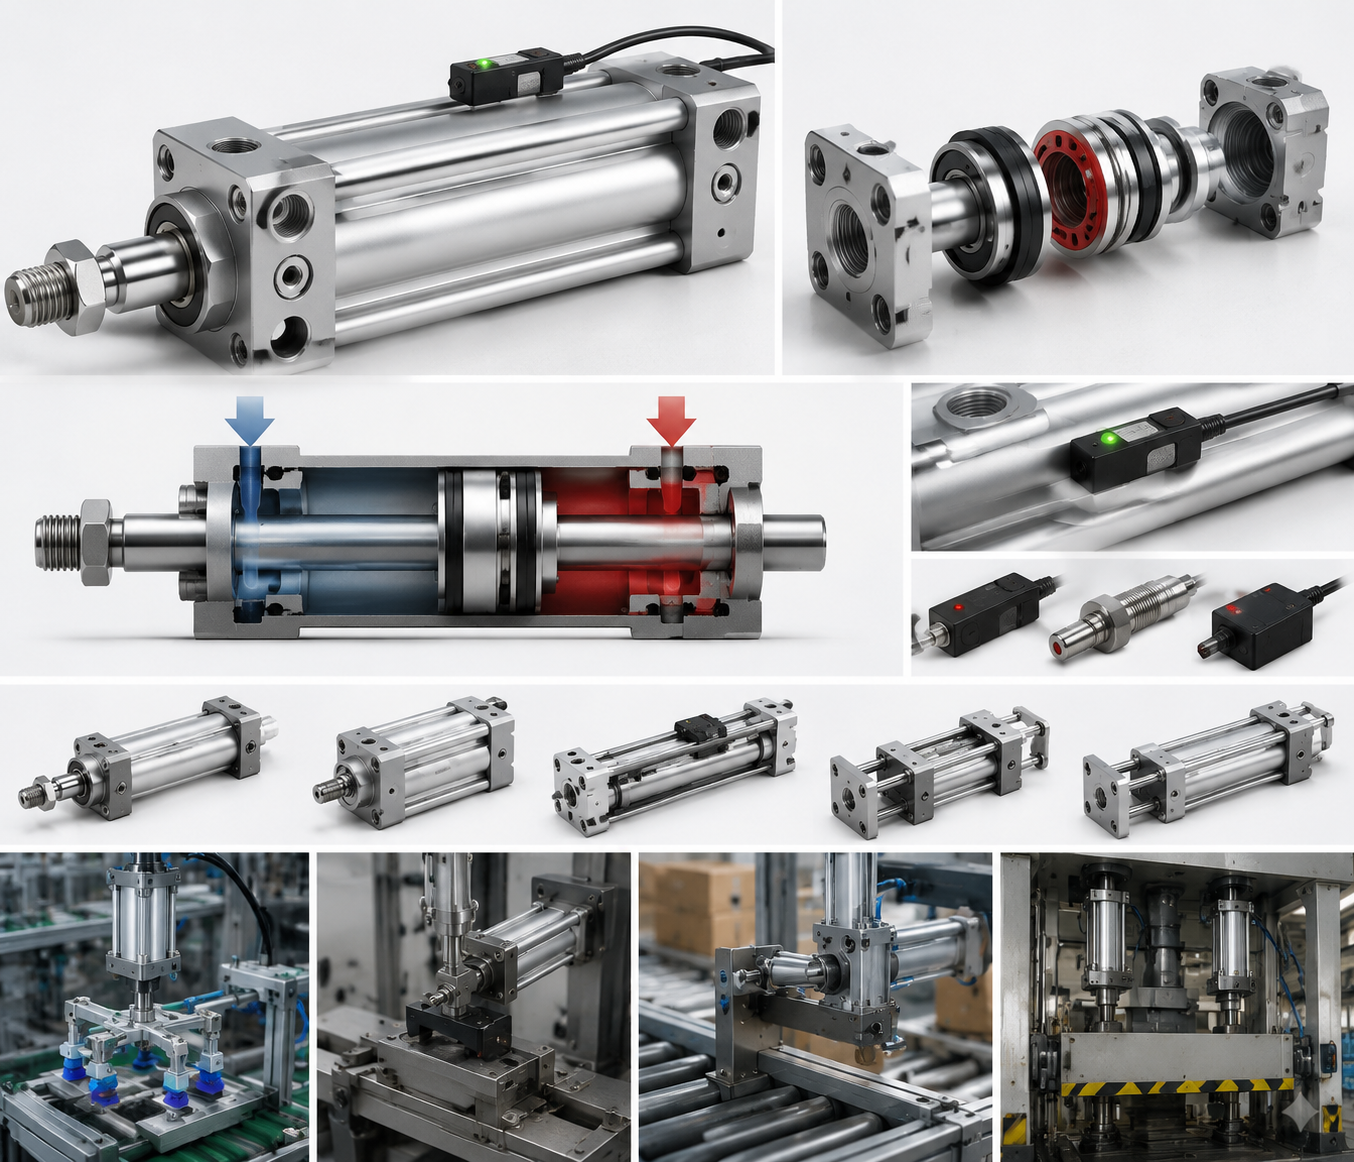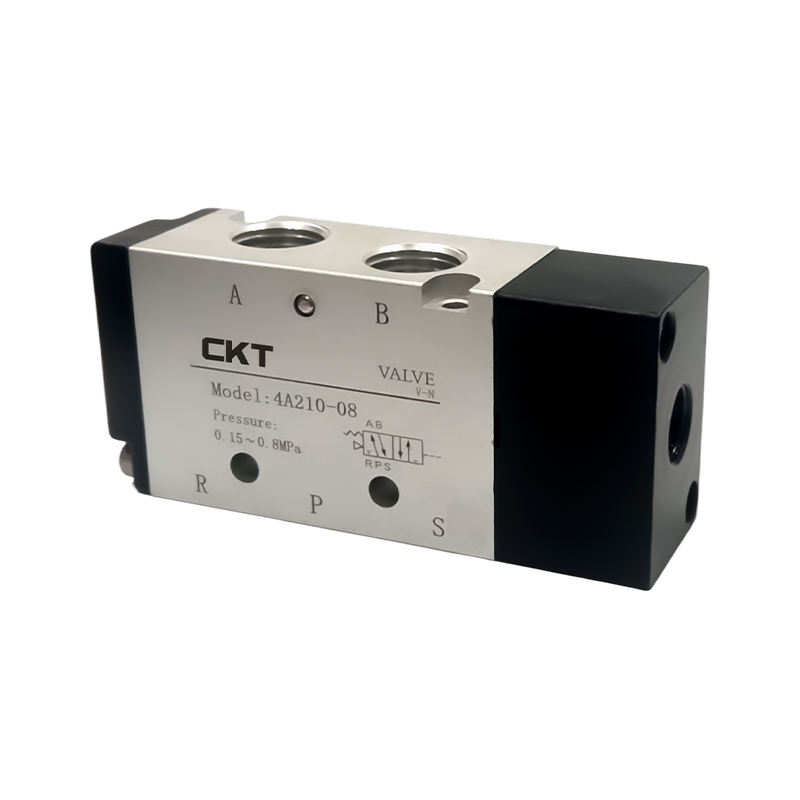


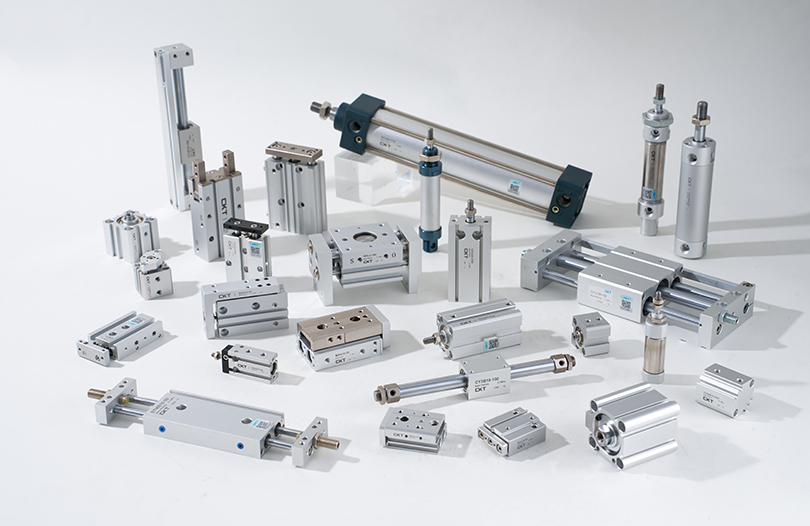
Qu'est-ce qu'un vérin pneumatique double effet avec aimant ?
A vérin pneumatique double effet avec aimant est un cylindre pneumatique qui utilise de l'air comprimé pour entraîner le piston dans les directions d'extension et de rétraction, tandis qu'un aimant permanent intégré dans le piston permet à un interrupteur magnétique externe ou à un capteur à effet Hall de détecter la position du piston sans aucun contact physique. Cette conception donne aux ingénieurs un retour précis et en temps réel indiquant si la tige est complètement déployée, complètement rétractée ou, avec plusieurs commutateurs, dans des positions intermédiaires.
La réponse courte pour quiconque sélectionne un cylindre pneumatique pour une ligne automatisée : si votre machine a besoin d'une confirmation de position avant l'exécution de l'étape suivante, choisissez un vérin double effet avec un piston magnétique intégré. Il supprime le besoin de capteurs de proximité externes montés sur des supports, simplifie le câblage et réduit le temps d'installation de 30 à 50 % par rapport aux dispositifs de détection externes.
Les vérins à double effet constituent la part dominante des actionneurs pneumatiques utilisés dans l'automatisation industrielle (les estimations des principaux distributeurs de composants les placent à environ 70 à 80 % de toutes les ventes de vérins pneumatiques) car ils fournissent une force contrôlée dans les deux sens et permettent à la machine de pousser et de tirer des charges activement, plutôt que de compter sur un ressort de rappel. L'ajout de la fonction magnétique ne coûte que légèrement plus cher, mais offre un gain substantiel en termes de contrôlabilité et de capacité de diagnostic.
Comment fonctionne le mécanisme à double effet
Le principe de fonctionnement d’un vérin pneumatique à double effet est simple. L'air comprimé entre par l'orifice arrière et pousse le piston – et la tige attachée – vers l'avant. Lorsque la valve de commande directionnelle commute, l'air entre par l'orifice avant et repousse le piston. La course d'extension et la course de rétraction sont toutes deux alimentées par la pression de l'air, c'est pourquoi le terme « double effet » est utilisé.
Les principaux composants internes comprennent :
- Cylindre : généralement fabriqué en alliage d'aluminium, en acier inoxydable ou en tube d'acier chromé dur, selon l'environnement.
- Piston - un disque coulissant scellé par des joints toriques ou des joints à coupelle qui sépare les deux chambres de pression.
- Tige de piston — transmet la force mécanique à la charge ; la dureté de la surface est généralement de 58 à 62 HRC pour résister à l'usure.
- Embouts (tête et capuchon) : scellent les extrémités du canon et contiennent les raccords de port.
- Joint de tige et racleur — empêchent les fuites d’air et empêchent les contaminants d’entrer.
- Aimant permanent : un aimant annulaire ou segmenté, généralement en néodyme (NdFeB) ou en ferrite, lié ou pressé dans le piston.
Étant donné que le barillet doit permettre au capteur externe de détecter le champ magnétique, la plupart des barillets de cylindre utilisés avec des pistons magnétiques sont fabriqués à partir de matériaux non magnétiques – l'aluminium anodisé est le plus courant. Des versions à canon en acier existent mais nécessitent une bande ou une fenêtre non magnétique dans la paroi du canon pour le montage du capteur.
Étendre la force ou rétracter la force
Étant donné que la tige occupe une partie de la surface du piston côté tige, la surface effective en extension est plus grande qu'en rétraction. Par exemple, un cylindre avec un alésage de 50 mm et un diamètre de tige de 20 mm à une pression d'alimentation de 6 bars produit :
- Force d'extension : π/4 × 50² × 6 × 0,1 ≈ 1 178 N
- Force de rétraction : π/4 × (50² − 20²) × 6 × 0,1 ≈ 990 N
Cette asymétrie est importante dans les applications où la charge sur la course de rétraction est presque égale à la charge sur la course d'extension. Les ingénieurs dimensionnent souvent l'alésage en fonction de la force de rétraction requise, car celle-ci est la plus faible des deux.
Le rôle de l'aimant à piston et de la détection de position
L'aimant intégré dans le piston se déplace avec lui le long de l'alésage. Les capteurs fixés ou attachés à l'extérieur du canon détectent lorsque le champ magnétique dépasse leur emplacement et changent leur état de sortie. Cela donne à l'automate ou au contrôleur un signal binaire : "le piston est ici" ou "le piston n'est pas là".
Types de capteurs compatibles avec les cylindres magnétiques
- Commutateurs Reed — des contacts mécaniques qui se ferment lorsqu'un champ magnétique d'intensité suffisante est présent. Câblage simple et peu coûteux, généralement conçu pour 100 millions d'opérations. Convient pour des cadences allant jusqu'à environ 300 à 500 cycles/min.
- Capteurs à effet Hall — dispositifs à semi-conducteurs sans pièces mobiles. Commutation plus rapide (jusqu'à plusieurs kHz), insensible aux vibrations, durée de vie plus longue. Disponible dans les configurations de sortie NPN ou PNP.
- Capteurs GMR (Magnétorésistance Géante) — offrent une résolution plus élevée et une portée de détection plus longue que l'effet Hall ; utilisé lorsque la position cible doit être détectée à partir d’une plus grande distance de sécurité.
- Capteurs de position analogiques — délivre une tension ou un courant continu proportionnel à la position du piston, permettant la surveillance de la longueur de course plutôt que la simple détection de fin de course.
Systèmes de montage de capteurs
Différentes familles de cylindres offrent différentes options de montage de capteur :
- Rainure en T/rainure en C — une rainure longitudinale usinée dans le profil du canon permet au corps du capteur de glisser et de se verrouiller dans n'importe quelle position le long de la course. Il s’agit de la disposition la plus courante sur les cylindres profilés OIN 15552.
- Montage sur bande ou cravate — les capteurs sont maintenus par une bande métallique ou plastique autour d'un corps rond. Commun sur les mini-vérins OIN 6432 et les vérins à corps rond VDMA 24562.
- Montage sur rail — un rail de capteur séparé boulonné sur le côté du cylindre, utilisé lorsque plusieurs capteurs sont nécessaires à des positions rapprochées.
Lors du réglage des positions des capteurs, tenez compte de l'hystérésis magnétique de l'interrupteur — généralement 0,5 à 2 mm pour les interrupteurs à lames et 0,3 à 1 mm pour les appareils à effet Hall. Placez le capteur de manière à ce qu'il se déclenche quelques millimètres avant la fin de course mécanique pour éviter les faux déclenchements causés par le rebond du coussin d'extrémité.
Spécifications clés à comprendre avant de sélectionner
La sélection du bon vérin pneumatique double effet avec aimant nécessite d'adapter plusieurs paramètres à votre application. Le tableau ci-dessous résume les plus critiques :
| Paramètre | Gamme typique | Remarques |
|---|---|---|
| Diamètre d'alésage | 8mm – 320mm | Détermine la force de sortie maximale |
| Longueur de course | 1 mm – 2 000 mm | Les courses plus longues nécessitent un support ou un guidage de tige |
| Pression de service | 1 – 10 bars | La plupart des bouteilles ISO sont conçues pour 10 bars maximum |
| Plage de température | −20 °C à 80 °C (standard) | Joints haute température disponibles jusqu'à 150 °C |
| Type d'aimant | Néodyme ou Ferrite | Le néodyme offre un champ plus fort et une plage de capteur plus large |
| Amorti | Aucun / fixe / réglable | Coussins réglables nécessaires au-dessus de ~0,3 m/s |
| Taille du port | M5 à G1½ | Adapté aux exigences de débit |
| Style de montage | Pied, bride, tourillon, chape, pivot | La norme ISO 15552 définit les supports normalisés |
Dimensionnement de l'alésage : ne pas surdimensionner
De nombreux ingénieurs ont l'habitude de surdimensionner les cylindres pneumatiques « pour plus de sécurité », mais cela crée de réels problèmes : une consommation d'air plus élevée, des soupapes plus grandes, des assemblages plus lourds et des temps de cycle plus lents car un plus grand volume doit être rempli et évacué à chaque course. L'approche standard consiste à calculer la force requise, à ajouter un facteur de sécurité de 25 à 30 % pour les variations de friction et de charge, et à sélectionner le plus petit alésage qui correspond à ce chiffre. Pour une charge de 500 N avec un facteur de 30 % et une alimentation de 6 bars, l'alésage requis est d'environ 37 mm — donc un cylindre d'alésage standard de 40 mm est le bon choix, pas une unité de 63 mm.
Considérations sur la course et la charge latérale
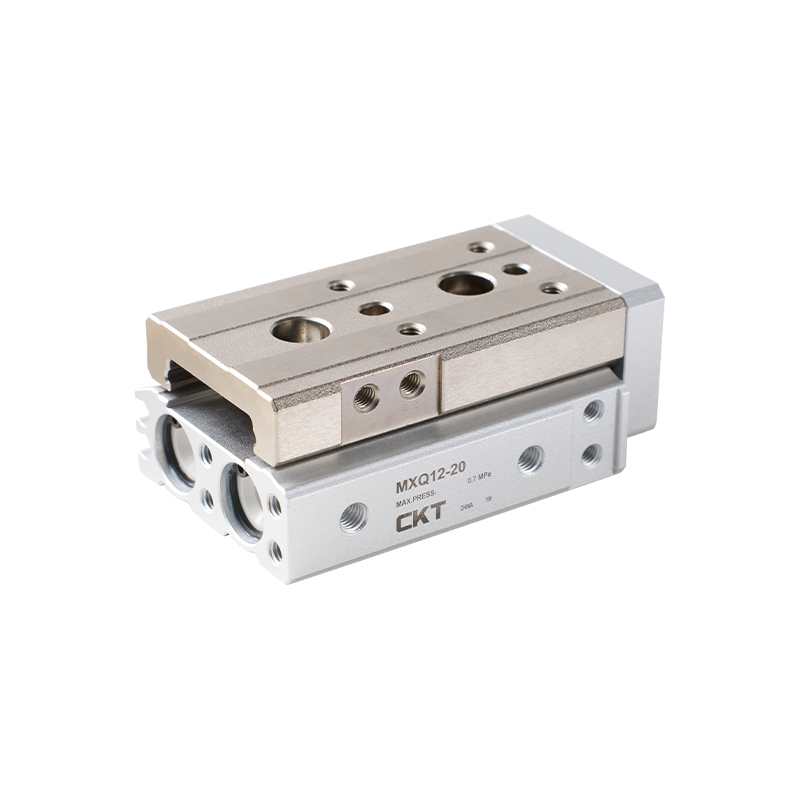
Les vérins profilés ISO 15552 ne sont pas conçus pour supporter des charges latérales à travers la tige de piston : les charges latérales accélèrent l'usure du joint de tige et peuvent plier la tige au fil du temps. Lorsque les courses dépassent environ 10 fois le diamètre d'alésage, ou lorsque les forces latérales sont inévitables, utilisez un vérin guidé (également appelé vérin guidé sans tige ou vérin guidé à double tige) plutôt qu'un vérin pneumatique à alésage rond ou profilé standard. Certains fournisseurs proposent des unités coulissantes intégrées qui combinent un vérin à double effet avec un aimant et un rail de guidage linéaire dans un seul boîtier compact.
Normes internationales régissant les vérins pneumatiques à double effet
La standardisation est l'un des aspects les plus pratiques de la sélection des vérins pneumatiques, car elle signifie que vous pouvez remplacer un vérin d'un fabricant par un autre sans modifier la machine, à condition que les deux soient conformes à la même norme. Les trois normes les plus importantes pour les vérins pneumatiques à double effet sont :
- ISO 15552 — définit le cylindre à alésage profilé (également appelé cylindre profilé DIN/ISO ou VDMA 24562). Couvre des tailles d'alésage de 32 mm à 320 mm. Spécifie les dimensions de montage, les positions des ports et le rembourrage. Il s'agit de la norme la plus largement utilisée pour les vérins d'automatisation de taille moyenne et grande.
- ISO 6432 — couvre les cylindres miniatures et de petit alésage avec des alésages de 8 mm à 25 mm. Conception à corps rond, généralement avec des capteurs à montage sur bande.
- OIN 21287 — la norme de cylindre compact, couvrant des alésages de 20 à 100 mm avec une longueur totale plus courte que ses équivalents ISO 15552. Populaire dans les conceptions de machines à espace limité.
Les trois normes sont compatibles avec les options de piston magnétique, bien que la géométrie de la rainure de montage du capteur diffère : la norme ISO 15552 utilise un profil de rainure en C ou en T le long de l'extrusion du canon, la norme ISO 6432 s'appuie généralement sur des bandes et la norme ISO 21287 intègre souvent une rainure longitudinale sur le corps compact.
Lors de la commande, la spécification de la norme (par exemple « ISO 15552, alésage 63 mm, course 200 mm, double effet, piston magnétique, amortissement réglable aux deux extrémités ») donne à tout fournisseur qualifié suffisamment d'informations pour fournir une unité interchangeable. Vérifiez toujours que l'unité de remplacement inclut le piston magnétique en tant que fonctionnalité standard ou en option spécifiée ; certains modèles du catalogue l'omettent par défaut.
Consommation d'air et efficacité énergétique
L’air comprimé est l’un des équipements les plus coûteux dans une usine de fabrication. Générer 1 m³ d'air comprimé à 7 bars coûte généralement entre 0,02 et 0,04 € en fonction des prix de l'énergie et de l'efficacité du compresseur. Un vérin pneumatique à double effet consomme de l'air à chaque course - à la fois en extension et en rétraction - contrairement à un vérin à simple effet qui ne consomme de l'air que sur une seule course. C’est le compromis pour avoir une force active dans les deux sens.
La consommation d'air par cycle peut être calculée comme suit :
Q (litres/cycle) = [(A_extend × course) (A_retract × course)] × (P_supply 1) / 1000
Où les surfaces sont en cm², la course en cm et la pression en bar manométrique. Pour l'exemple alésage 50 mm / tige 20 mm / course 100 mm à 6 bar :
- A_extend = π/4 × 5² = 19,6 cm²
- A_retract = π/4 × (5² − 2²) = 16,5 cm²
- Q = [(19,6 × 10) (16,5 × 10)] × 7 / 1000 = 2,53 litres/cycle
À 20 cycles/minute, cela représente 50,6 litres/minute, soit environ 3 m³/heure, pour un seul cylindre. Une machine équipée de 30 cylindres de ce type peut tirer près de 90 m³/heure, ce qui représente une charge de compresseur importante. Les stratégies visant à réduire la consommation sans sacrifier les performances comprennent :
- Réduction de pression — fonctionner à 4 bars au lieu de 6 bars (si la force le permet) permet de réduire la consommation d'environ 36 %.
- Réduction de la taille des cylindres — comme décrit ci-dessus, l'utilisation du plus petit alésage adéquat est la mesure la plus efficace.
- Soupapes de démarrage progressif et soupapes d'échappement rapide — réduire le gaspillage d'air lors des séquences de démarrage et accélérer l'échappement, réduisant ainsi le temps de cycle et donc la consommation globale.
- Maintien des charges avec serrures mécaniques — si le cylindre doit supporter une charge pendant des périodes prolongées, utilisez un cylindre de verrouillage ou de serrage mécanique plutôt que de maintenir la pression d'air appliquée.
Applications industrielles courantes
La combinaison d'un actionnement bidirectionnel et d'une détection de position intégrée fait du vérin pneumatique à double effet avec aimant l'un des composants les plus polyvalents de l'automatisation industrielle. Vous trouverez ci-dessous des applications représentatives dans plusieurs secteurs.
Assemblage et Pick-and-Place
Dans les unités verticales de prélèvement et de placement, un vérin pneumatique à double effet soulève et abaisse une pince ou une ventouse. Le capteur de rétraction indique à l'automate que le bras est complètement levé et qu'il est possible d'indexer la table de transfert en toute sécurité. Le capteur d'extension confirme que la pince est descendue en position de prélèvement. Sans ces confirmations, la machine fonctionnerait à l’aveugle selon une minuterie fixe – le système d’aimants et de capteurs élimine cette incertitude. Les temps de cycle dans ces applications durent généralement de 1 à 3 secondes par cycle, avec des temps de réponse des capteurs inférieurs à 5 ms répondant facilement aux exigences.
Serrage dans les montages CNC et de soudage
Les pinces de fixation actionnées par des vérins à double effet maintiennent les pièces pendant l'usinage ou le soudage. Le capteur de position étendue confirme que la pince est engagée avant que la broche ou la torche de soudage ne soit activée. Il s'agit d'un verrouillage critique pour la sécurité : si le capteur du cylindre ne confirme pas, le processus ne démarre pas. Des alésages de 32 à 63 mm à 5 à 6 bars sont typiques pour des forces de serrage de 700 à 2 000 N. Dans les environnements de soudure, les capteurs doivent tolérer les interférences magnétiques du courant de soudage — les capteurs à effet Hall avec câbles blindés sont ici préférés aux interrupteurs Reed.
Portes de tri et de déviation des convoyeurs
Les volets de dérivation et les portes d'arrêt des systèmes de convoyeurs sont entraînés par des vérins pneumatiques compacts à double effet, souvent des unités compactes ISO 21287 ou des mini-vérins ISO 6432 pour les volets légers. Le capteur étendu confirme que le déviateur s'est déplacé vers la position de déviation avant l'arrivée des articles. La confirmation de rétractation indique au contrôleur que le chemin est libre. Les cadences peuvent atteindre 60 cycles/minute dans le tri à haut débit, c'est pourquoi des capteurs à effet Hall plutôt que des commutateurs Reed sont souvent spécifiés.
Emballage d'aliments et de boissons
Les vérins à double effet en acier inoxydable avec pistons magnétiques sont standard dans les équipements de transformation des aliments où le lavage à l'eau et aux produits chimiques de nettoyage est courant. Les capteurs classés IP67 et IP69K gèrent la pulvérisation à haute pression. La fonction du piston magnétique n'est pas affectée par l'humidité, ce qui en fait un domaine où l'avantage de la détection sans contact est particulièrement précieux : il n'y a pas de contacts électriques à l'intérieur du cylindre susceptibles de se corroder. Les tailles d'alésage ont tendance à être plus petites (16 à 50 mm) car le poids des produits dans les emballages alimentaires est modeste, bien que les forces doivent être suffisantes pour fonctionner aux cadences élevées des machines d'emballage (souvent 100 à 200 cycles/minute ou plus).
Applications pour ateliers de carrosserie et presses automobiles
Les vérins à double effet de grand alésage (alésage de 100 mm à 200 mm, parfois plus grand) sont utilisés dans les systèmes de transfert d'emboutissage automobile et dans la manipulation des panneaux de carrosserie. Des forces comprises entre 5 000 et 30 000 N sont courantes. Ici, le piston magnétique fournit non seulement un retour de fin de course, mais peut être combiné avec des capteurs de position analogiques pour surveiller la position à mi-course à des fins de vérification de la qualité. La détection multiposition (trois capteurs ou plus par cylindre) permet à la machine de confirmer qu'un composant a été transféré vers une position intermédiaire avant que le bras de transfert suivant ne prenne le relais.
Comparaison du double effet avec aimant à d'autres types de vérins pneumatiques
Il est utile de voir où se situe le vérin à double effet avec aimant par rapport aux autres types de vérins :
| Type de cylindre | Force active | Détection magnétique | Utilisation typique |
|---|---|---|---|
| Simple effet, rappel par ressort | Prolonger uniquement | Oui (facultatif) | Simple poussée/serrage, retour sécurisé |
| Double effet avec aimant | Les deux sens | Oui (standard) | Automatisation générale, la plupart des applications |
| Vérin à câble sans tige | Les deux sens | Oui | Courses longues, gain de place |
| Vérin guidé/à double tige | Les deux sens | Oui | Anti-rotation, manutention de charge latérale |
| Cylindre tandem | Les deux sens | Oui | Double force dans la même taille d'alésage |
| Tige traversante (à double extrémité) | Les deux sens, equal force | Oui | Force égale pour les deux courses, actionnement par came |
Le vérin à double effet avec aimant constitue le point de départ par défaut pour presque toutes les nouvelles conceptions. Vous ne vous en écarterez que lorsqu'une contrainte spécifique - force égale dans les deux sens, charges latérales, course extrêmement longue, pas d'espace pour la tige déployée - vous pousse vers l'une des alternatives.
Meilleures pratiques d'installation
Tirer le meilleur parti d’un vérin pneumatique à double effet avec aimant dépend fortement d’une installation correcte. Les pratiques suivantes distinguent systématiquement les systèmes qui fonctionnent bien de ceux qui posent problème.
Alignement
L'axe central du cylindre doit être parallèle à la direction du mouvement. Un désalignement même de 1 à 2° introduit une charge latérale sur la tige de piston et le joint de tige. Sur des milliers de cycles, cela accélère l’usure et provoque des fuites des joints. Utilisez des joints flottants (également appelés œillets de tige avec roulements sphériques ou joints articulés) à l'extrémité de la tige chaque fois qu'un alignement parfait ne peut être garanti. Les joints flottants absorbent un désalignement angulaire allant jusqu'à 3 à 5° selon le modèle.
Ajustement de l'amorti
Ajustez les vis d'amortissement d'extrémité avec le vérin fonctionnant à la vitesse et à la charge de fonctionnement. Commencez avec le coussin complètement ouvert (restriction minimale) et fermez-le progressivement jusqu'à ce que le vérin décélère doucement sans rebondir en fin de course. La zone de décélération cible correspond généralement aux 10 à 20 derniers mm de course. Un serrage excessif de la vis d'amortissement augmente inutilement le temps de cycle ; un amortissement insuffisant provoque des bruits d'impact, des contraintes mécaniques sur les embouts du cylindre et le châssis de la machine, ainsi qu'une défaillance prématurée de l'ensemble piston.
Positionnement du capteur
Après l'installation, alimentez le cylindre et observez où dans la course la LED du capteur s'allume. Faites glisser le capteur pour que la LED s'allume et s'éteigne de manière constante à la position souhaitée du piston. Prévoyez 2 à 3 mm de tampon à partir de la butée mécanique. Serrez la vis de verrouillage du capteur au couple spécifié par le fabricant, généralement entre 0,3 et 0,8 Nm pour les petits capteurs. Les capteurs sous-torqués glissent avec le temps ; Les capteurs trop serrés se fissurent.
Qualité de l'alimentation en air
Installer un ensemble filtre-régulateur-lubrificateur (FRL) en amont du distributeur alimentant le vérin. Le filtre doit éliminer les particules supérieures à 5 μm et atteindre un point de rosée inférieur à la température ambiante minimale pour éviter la condensation à l'intérieur du cylindre. De nombreux joints de cylindre modernes sont conçus pour un fonctionnement non lubrifié. Vérifiez les données du fabricant avant d'ajouter de l'huile lubrifiante, car certains joints sont conçus pour l'air sec et gonflent lorsqu'ils sont exposés à un brouillard d'huile.
Contrôles de flux
Installez des vannes de régulation de débit de sortie (une par port) pour contrôler indépendamment la vitesse d'extension et de rétraction. Le comptage - en limitant l'échappement et non l'alimentation - permet un mouvement plus fluide et plus contrôlable avec des charges variables. Le dosage peut provoquer un mouvement irrégulier sous charge. Réglez progressivement les commandes de débit tout en surveillant la vitesse : une vitesse de tige de 0,1 à 0,5 m/s est typique pour la plupart des applications ; les applications à grande vitesse peuvent atteindre 1,5 m/s mais nécessiteront des vannes plus grandes et un amortissement de meilleure qualité.
Calendrier de maintenance et dépannage
Les vérins pneumatiques à double effet comptent parmi les composants les plus fiables d’un système pneumatique, mais ils ne nécessitent pas d’entretien. Une approche de maintenance structurée évite les temps d’arrêt imprévus.
Points d'inspection de routine
- Fuite du joint de tige — un petit film d'huile est acceptable sur un cylindre lubrifié ; des gouttelettes ou une fuite d'air visible au niveau du joint de tige indiquent une usure et la nécessité de remplacer le kit de joint. Sur les cylindres non lubrifiés, toute fuite visible constitue un problème.
- Surface de la tige — inspectez la présence de rayures, de corrosion ou de bosses qui pourraient endommager le joint de tige. Une tige endommagée doit être remplacée, pas seulement polie, car la rugosité de la surface affecte considérablement la durée de vie du joint.
- Fonction du capteur — vérifiez que la LED de chaque capteur s'allume à la position correcte du piston à chaque changement de vitesse. Un capteur qui ne se déclenche plus de manière fiable indique soit un capteur défectueux, soit un aimant affaibli (extrêmement rare avec les aimants néodyme mais possible dans les applications à haute température).
- Fixations de montage — vérifier le jeu causé par les vibrations. Appliquez un composé frein-filet sur les fixations dans des environnements à fortes vibrations.
- Pression d'alimentation en air — confirmer que la pression de fonctionnement à l'entrée du cylindre correspond aux spécifications de conception. Les chutes de pression dans la conduite d'alimentation indiquent un tube sous-dimensionné ou une vanne partiellement fermée.
Modèles et causes de pannes courantes
- Cylindre qui ne s'étend pas ou ne se rétracte pas : Vérifiez le fonctionnement de la vanne directionnelle, la pression d'alimentation et si la vanne de régulation de débit est complètement fermée. Un silencieux d'échappement bloqué peut également empêcher le mouvement.
- Mouvement lent et lent : Tubes ou raccords sous-dimensionnés, filtre obstrué, contrôle de débit partiellement fermé ou pression d'alimentation insuffisante.
- Le capteur ne se déclenche pas : Capteur mal positionné, capteur défectueux ou câblage d'entrée API incorrect. Vérifiez le voyant du capteur : s'il s'allume mais que l'automate ne voit pas le signal, le problème vient du câblage ou de la carte d'entrée, et non du capteur ou de l'aimant.
- Cylindre dérivant sous charge : Fuite du joint interne du piston permettant à l’air de contourner le piston. Remplacez le kit de joints de piston. Si l'alésage du canon est rayé, le corps du cylindre doit être remplacé.
- Bruit d'impact en fin de course : Vis d'amortissement mal ajustées ou joints d'amortissement usés. Ajustez ou remplacez les joints du coussin.
Remplacement prévu du joint devrait se produire à des intervalles spécifiés dans les données d'entretien du fabricant, généralement tous les 2 000 à 5 000 km de course du piston ou tous les 2 à 5 ans dans les applications à service modéré. Le suivi des cycles des cylindres via l'API à l'aide des signaux des capteurs eux-mêmes donne un nombre de cycles précis qui peut déclencher automatiquement une alerte de maintenance.
Choisir entre les grands fabricants
Le marché des vérins pneumatiques double effet avec aimant est mature et compétitif. Plusieurs fabricants proposent des produits conformes aux normes ISO avec des performances comparables, et la décision dépend souvent de facteurs allant au-delà du cylindre lui-même.
- Festo — connu pour sa vaste gamme de produits, notamment les familles DSBC (ISO 15552) et ADN (ISO 21287). Fort en Europe, documentation complète et outils de configuration en ligne.
- SMC — le plus grand fabricant de produits pneumatiques au monde en termes de chiffre d'affaires. Les séries C95 (ISO 15552) et CQ2 (compacte) sont largement disponibles dans le monde entier. La gamme de capteurs SMC est particulièrement étendue.
- Parker Hannifin — les séries P1D (ISO 15552) et P5S (ISO 6432). Fort en Amérique du Nord et sur les marchés de l'industrie lourde.
- Norgren — Vérins ISO 15552 série RM/92000 ; bonne disponibilité sur les marchés européens.
- Airtac / Mindman / CKD — Les fabricants asiatiques proposent des produits conformes à la norme ISO à des prix inférieurs, largement utilisés dans les applications OEM sensibles aux coûts.
Pour le remplacement et les achats MRO, restez si possible auprès du même fabricant que l'unité installée, afin d'éviter des différences dimensionnelles subtiles dans la géométrie de l'emplacement du capteur ou le positionnement du port. Pour les nouvelles conceptions de machines, sélectionnez en fonction de la disponibilité locale, du délai de livraison, du prix unitaire correspondant à votre volume annuel prévu et de la qualité du configurateur de produit en ligne du fabricant : un bon configurateur permet d'économiser un temps d'ingénierie important lors de la conception.
Variantes spéciales à connaître
Au-delà du vérin pneumatique double effet standard avec aimant, plusieurs variantes spécialisées répondent à des besoins d'application spécifiques :
Qualité salle blanche et semi-conducteurs
Les bouteilles destinées aux salles blanches de classe ISO 3 à 6 utilisent des matériaux à faible dégazage, des lubrifiants spéciaux ou des revêtements à film sec et des composants externes en acier inoxydable. La fonction de piston magnétique est entièrement compatible avec les exigences des salles blanches puisque le capteur fonctionne de l'extérieur et qu'aucune particule métallique n'est générée à l'intérieur du cylindre pendant le fonctionnement normal.
ATEX / Zone dangereuse
Dans les atmosphères explosives (cabines de pulvérisation de peinture, usines chimiques, installations de manutention de céréales), le cylindre et le capteur doivent être certifiés ATEX. Le cylindre pneumatique lui-même est intrinsèquement sûr (aucun composant électrique), mais le câblage et le boîtier du capteur doivent répondre aux exigences ATEX de catégorie 2 ou 3. Utilisez uniquement des capteurs explicitement répertoriés comme approuvés ATEX avec le modèle de cylindre en question.
Acier inoxydable résistant à la corrosion
Le corps, la tige de piston et les embouts en acier inoxydable 316 sont disponibles auprès de plusieurs fabricants pour les applications marines, offshore, pharmaceutiques et alimentaires où l'aluminium ou l'acier au carbone pourraient se corroder. Les propriétés non magnétiques de l'acier inoxydable 316 sont compatibles avec la détection du piston magnétique : l'alliage est austénitique et donc non ferromagnétique, il n'interfère donc pas avec la capacité du capteur à détecter le champ de l'aimant du piston.
Vérins multi-positions
En combinant un vérin à double effet avec un deuxième vérin d'une longueur de course différente en tandem, trois positions distinctes peuvent être obtenues : complètement rétractée, à mi-course (premier vérin sorti, deuxième rétracté) et complètement déployée (tous deux sortis). Il s'agit d'une alternative économique à un actionneur électrique servocommandé lorsque seulement trois positions discrètes sont requises. Chaque position est vérifiée par un capteur magnétique sur le cylindre respectif.