

Une cellule d'assemblage à grande vitesse qui fonctionne correctement une semaine et commence à perdre du temps de cycle la semaine suivante connaît rarement une panne de cylindre. Le plus souvent, le problème est caché dans un filtre-régulateur sous-dimensionné, un raccord qui fuit ou une électrovanne qui n'a jamais été évaluée pour le cycle de service. Les performances des équipements d'automatisation pneumatique dépendent de la collaboration de tous les composants du circuit d'air, de la sortie du compresseur à l'effecteur final. Si la spécification d’un seul élément est erronée, le coût n’est pas immédiat ; cela se manifeste au fil des mois par des cycles plus lents, une consommation d’air plus élevée et des temps d’arrêt imprévisibles. La sélection des composants pneumatiques avec une approche systématique, au lieu de remplacer les pièces une par une, est le moyen le plus rapide de fiabiliser une ligne.
Ce guide est basé sur les connaissances acquises au cours de 23 années de fabrication de composants pneumatiques chez CKT Pneumatique , où plus de 20 000 pièces semi-finies et 90 % de traitement en interne offrent une exposition directe au comportement réel des vannes, des cylindres, des générateurs de vide et des unités de préparation d'air. Nous répondons à trois questions : qu'est-ce qui rend un système pneumatique fiable, quels composants sont les plus importants pour chaque application et comment les équipes d'approvisionnement peuvent éviter les erreurs qui conduisent à une maintenance prématurée.
Équipement d'automatisation pneumatique : la vue des systèmes
L’air comprimé parcourt un long chemin avant de fonctionner. Il quitte le compresseur, refroidit dans un refroidisseur final, est filtré, passe à travers un régulateur de pression, reçoit une lubrification, atteint une vanne de commande directionnelle, traverse un tube et entre ensuite dans un actionneur. L’enveloppe de performance de l’ensemble de la ligne est déterminée par le maillon le plus faible de cette chaîne. Un cylindre d'alésage de 50 mm peut pousser avec suffisamment de force, mais si le régulateur de pression n'est pas correctement dimensionné, la chute de pression sous charge rendra la course lente. Une électrovanne efficace n'a pas d'importance si le filtre est obstrué, car la vanne ne recevra pas suffisamment de volume d'air.
| Module | Composants typiques | Impact sur les performances |
|---|---|---|
| Préparation de l'air | Filtre, régulateur, lubrificateur | Empêche la contamination, maintient une pression stable, contrôle la lubrification |
| Contrôle directionnel | Électrovannes, vannes d'air, vannes manuelles | Détermine la vitesse de réponse et la fiabilité du cycle |
| Actionnement | Vérins, pinces, actionneurs rotatifs | Convertit la pression en mouvement et force mécaniques |
| Manipulation sous vide | Générateurs de vide, ventouses, filtres à vide | Permet la sélection et le placement non destructifs des pièces |
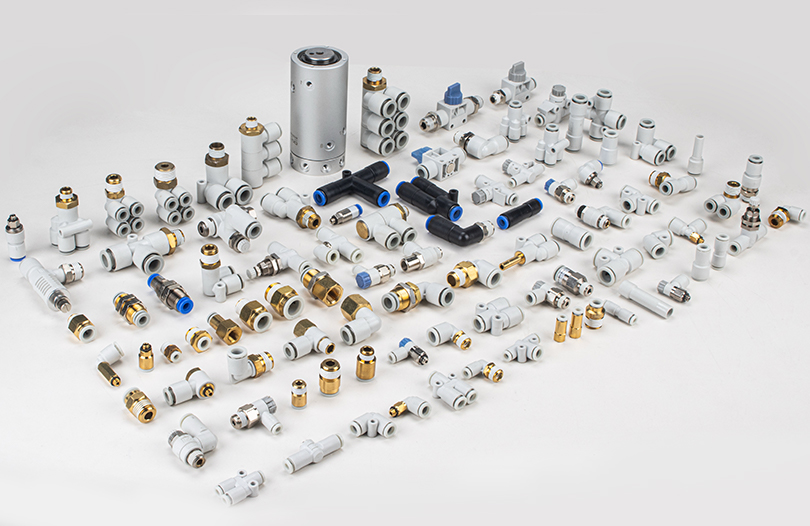
| Accessoires | Raccords, silencieux, tubes, tampons | Influence le taux de fuite, le bruit et l'usure des composants |
La vue des systèmes est utile d'une manière pratique : lorsqu'un défaut apparaît, la cause est souvent à un module du symptôme. Si la force de préhension sur une conduite de vide s'affaiblit, le problème peut provenir du générateur de vide, d'un filtre à vide obstrué ou d'une ventouse usée. Remplacer uniquement la coupelle sans vérifier la pression en amont est la source la plus courante de pannes répétées sur les lignes automatisées.
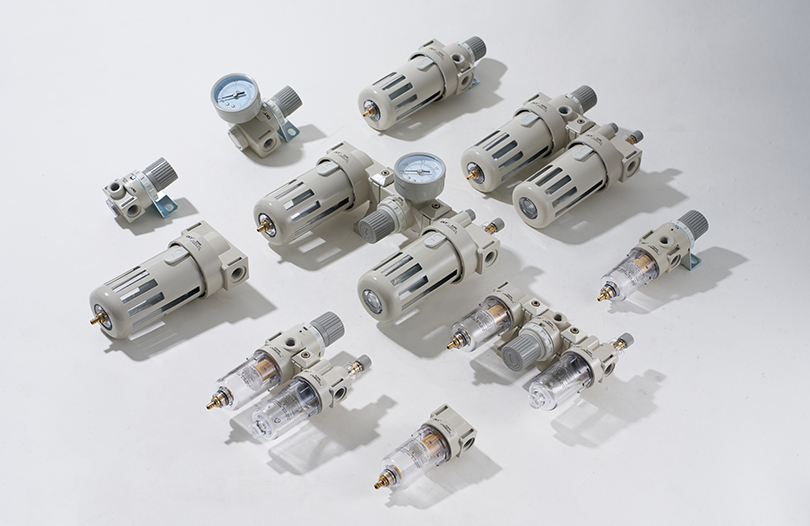
Préparation de l'air : F.R.L. Les unités comme première ligne de défense
Selon la norme internationale ISO 8573-1 sur la qualité de l'air comprimé, l'air comprimé est classé selon la concentration de particules solides, la teneur en eau et la teneur en huile. La plupart des systèmes d'air comprimé industriels arbitraires fournissent de l'air dont la taille des particules peut endommager les joints au fil du temps. L'air non séché entrant dans un cylindre ou une électrovanne crée de la condensation à l'intérieur des cavités métalliques, conduisant à la rouille et au collage des bobines dans des environnements gelés ou dans des paramètres d'usine standard. Les lubrificateurs ajoutent un brouillard d'huile pour réduire la friction, mais le lubrifiant et le débit corrects sont importants.
Un F.R.L. bien sélectionné. L'unité agit comme première ligne de défense. Le filtre protège les composants en aval de la poussière, de la rouille et de la condensation. Le régulateur maintient le niveau de pression auquel l'actionneur a été conçu pour fonctionner. Le lubrificateur garantit que les pièces mobiles à l’intérieur des vannes et des cylindres reçoivent un brouillard d’huile contrôlé. Chacune de ces fonctions contribue à un résultat simple : des performances constantes sur des millions de cycles.
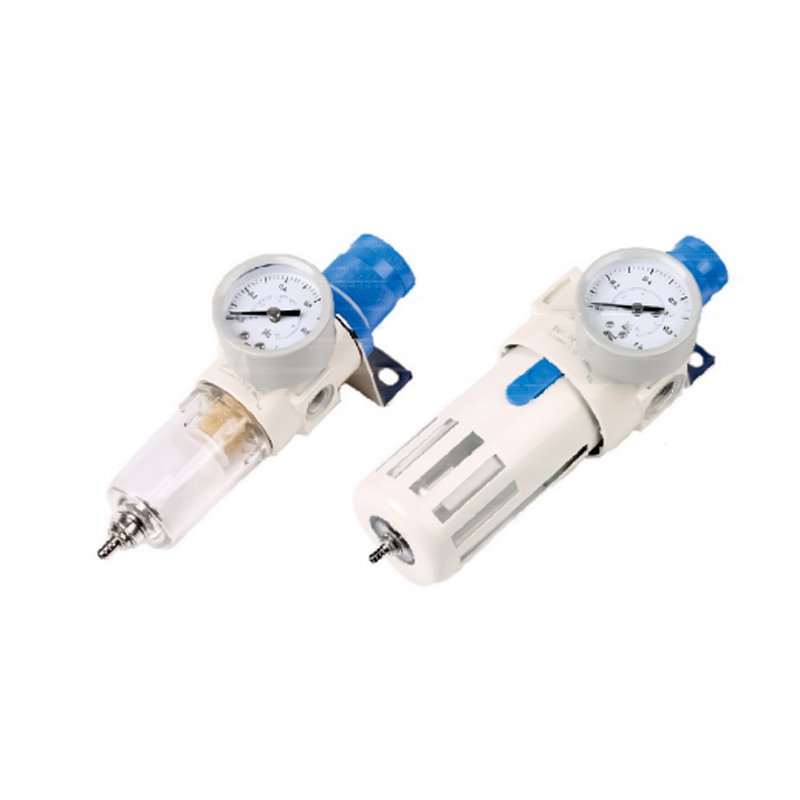 Filtre régulateur de pression série AFR/BFR pour un F.R.L. fiable. Sélection Ce régulateur de filtre compact présente une faible perte de pression et une séparation d'eau élevée, avec un mécanisme autobloquant pour maintenir la pression réglée. Sa large plage de réglage permet de répondre aux exigences de débit et de pression en aval. Voir le produit →
Points de sélection pour F.R.L. les unités sont souvent mal comprises. Le débit est le premier paramètre à vérifier. Un filtre-régulateur trop petit provoque une chute de pression excessive lorsque le système est à pleine demande. Un guide standard consiste à dimensionner le F.R.L. au moins 20 pour cent au-dessus de la somme des besoins en débit de tous les actionneurs en aval fonctionnant simultanément. La plage de régulation de pression doit également correspondre à la pression de service de la machine. Pour une ligne fonctionnant à 0,5 MPa, le régulateur doit avoir une plage de réglage plus large que la valeur requise afin que le point de consigne ne se situe pas à l'extrémité de sa plage.
- Taille des pores du filtre : 40 μm est courant pour un usage général ; 5 μm est utilisé pour les machines de précision ou à cycle élevé.
- Sensibilité du régulateur : les meilleurs modèles maintiennent une pression stable en cas de changements de débit dynamiques.
- Lubrificateur : le débit d'égouttement doit être réglable en fonction de la taille du cylindre et de la fréquence du cycle.
Une erreur courante consiste à placer le F.R.L. trop loin du collecteur de distribution. Les longues distances entre le régulateur et le distributeur augmentent le décalage de pression et entraînent des vitesses de cylindre incohérentes. Plus le F.R.L. est proche de la zone de travail, plus la pression est contrôlée avec précision.
Contrôle directionnel : électrovannes et critères de sélection
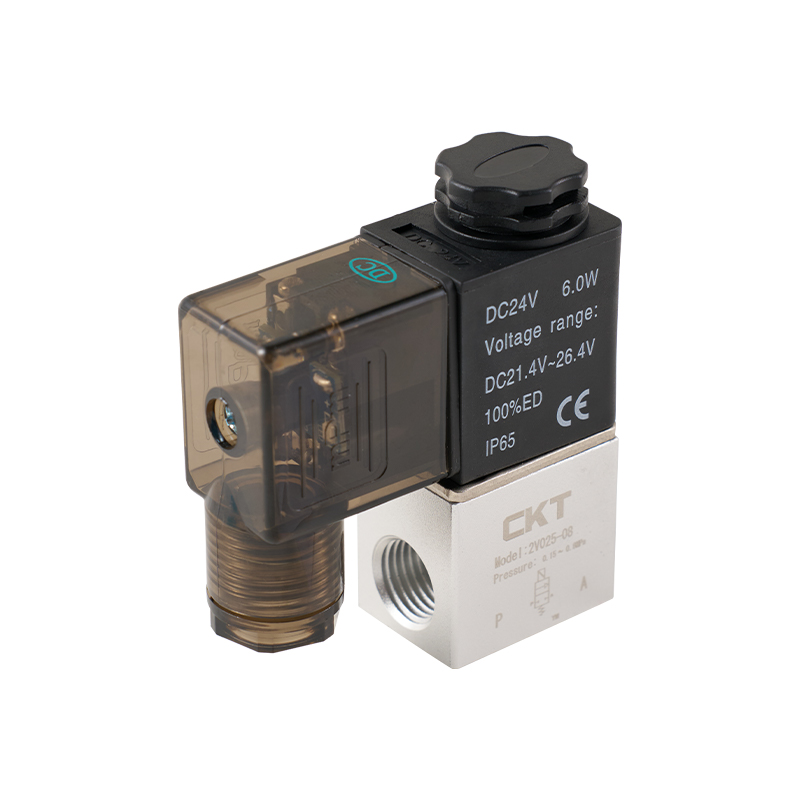
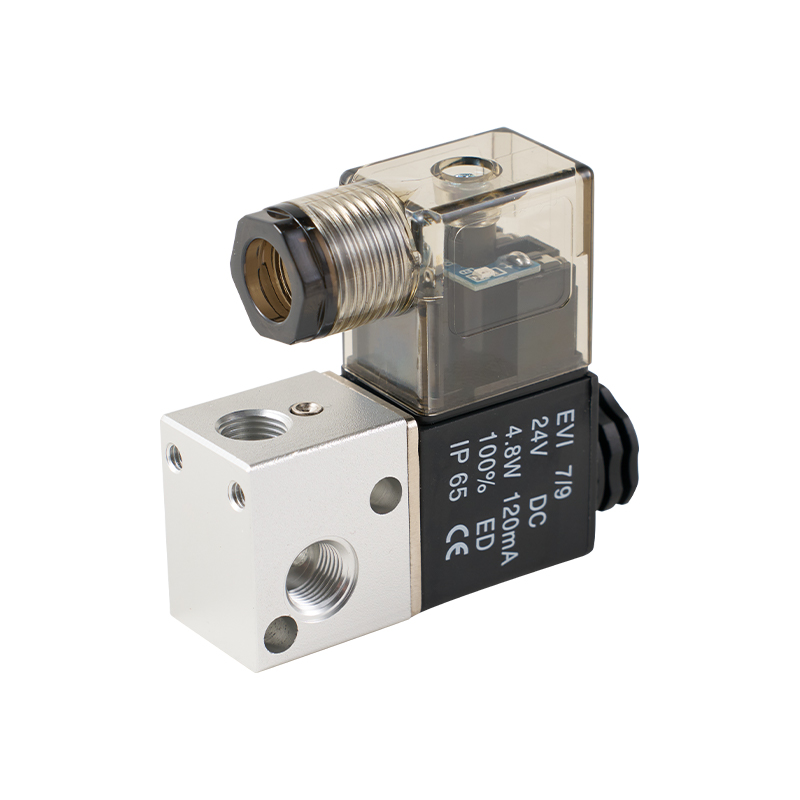
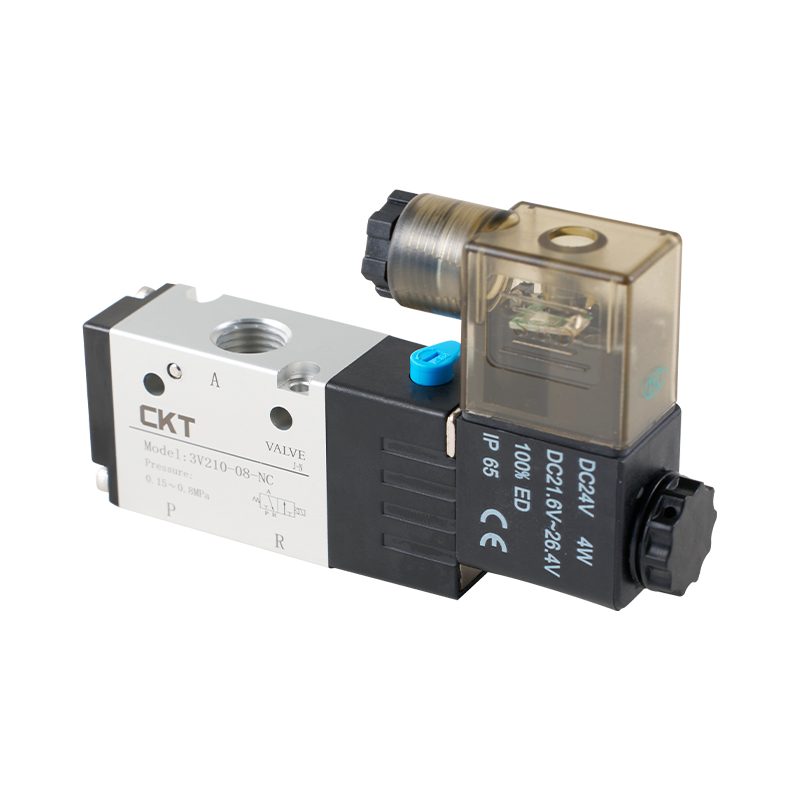
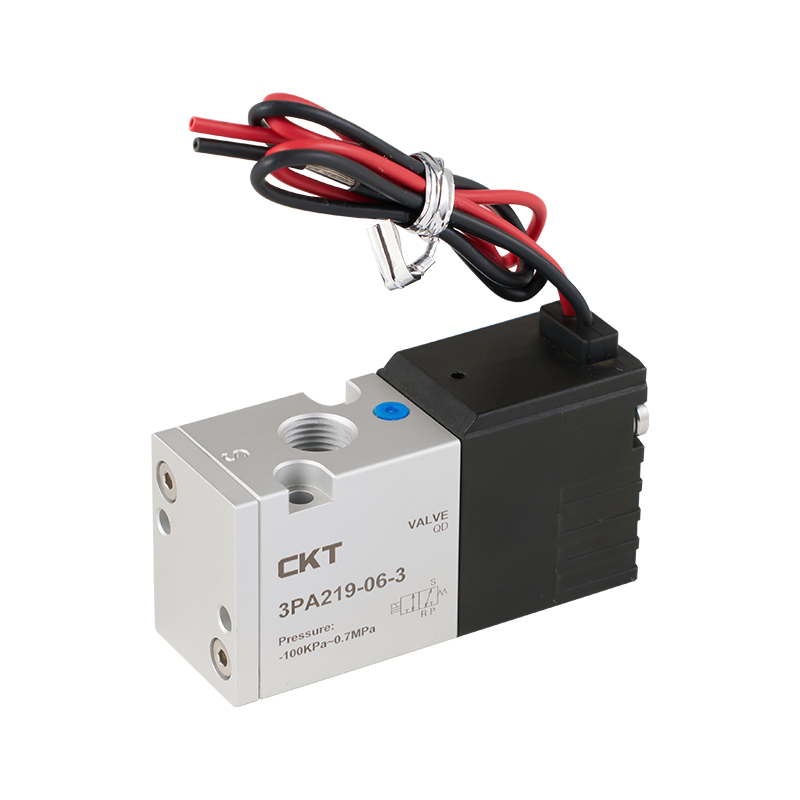
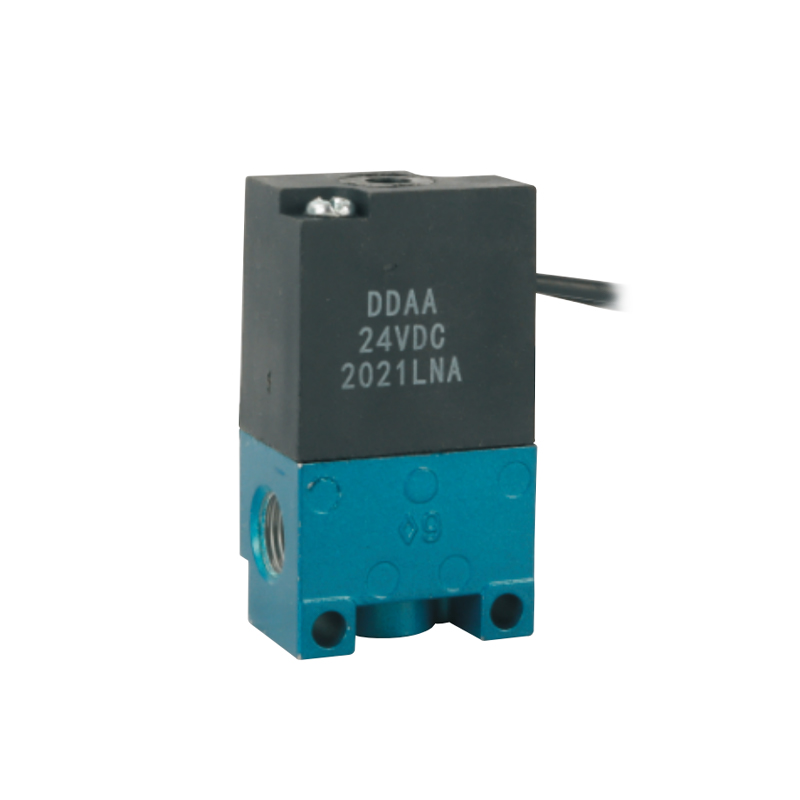
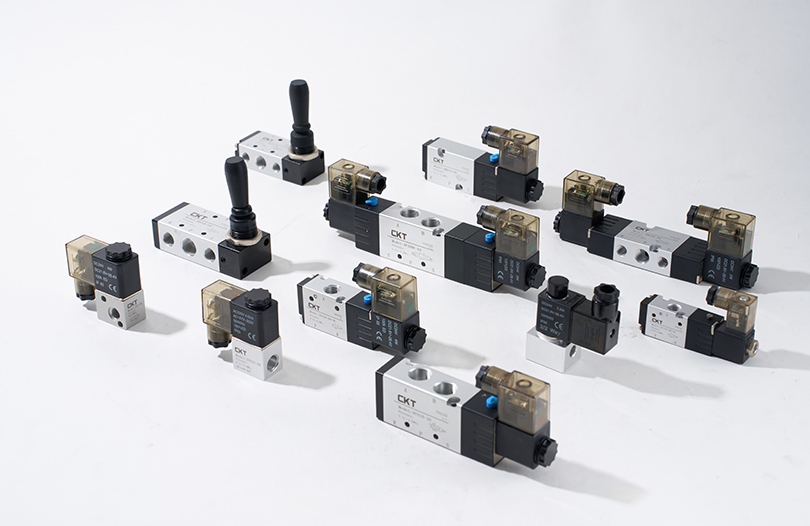
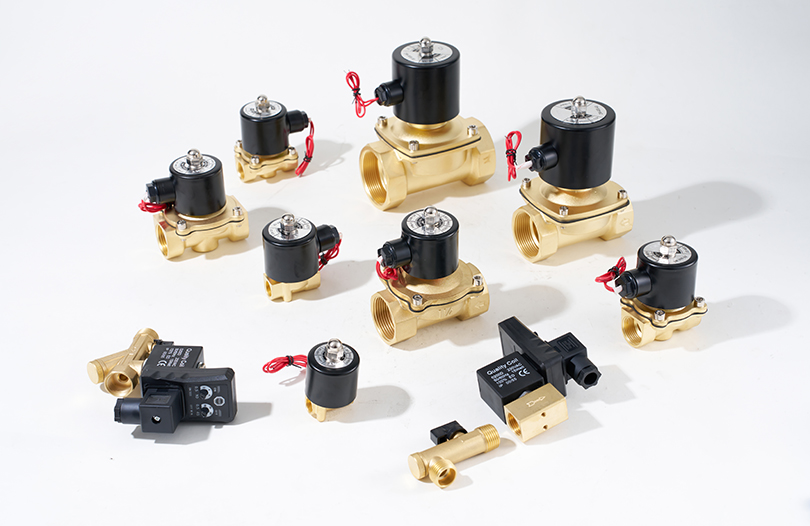
Les valves de commande directionnelles déterminent la vitesse de réponse d'un vérin et la durée pendant laquelle il maintient sa position. Les deux constructions de base sont à action directe et pilotées. Les vannes à action directe déplacent le tiroir ou le piston avec un solénoïde et ont généralement un temps de réponse plus faible pour les applications à faible débit. Les vannes pilotées utilisent un signal pilote pour déplacer le tiroir principal, ce qui permet des débits plus élevés sans consommation électrique excessive de la bobine.
La spécification la plus importante est le facteur Cv (coefficient de débit). Un Cv plus élevé signifie que la vanne peut laisser passer plus d'air à une chute de pression donnée. Si un cylindre nécessite un certain débit pour atteindre la vitesse cible, le choix d'une vanne avec un Cv trop faible plafonne la vitesse de course maximale. Par exemple, un cylindre d'alésage de 32 mm avec une course de 100 mm à 0,6 MPa peut effectuer un cycle rapidement avec une vanne évaluée à Cv 0,35, mais si le Cv chute à 0,2, le temps de course peut augmenter de 30 à 40 pour cent dans les mêmes conditions de fonctionnement.
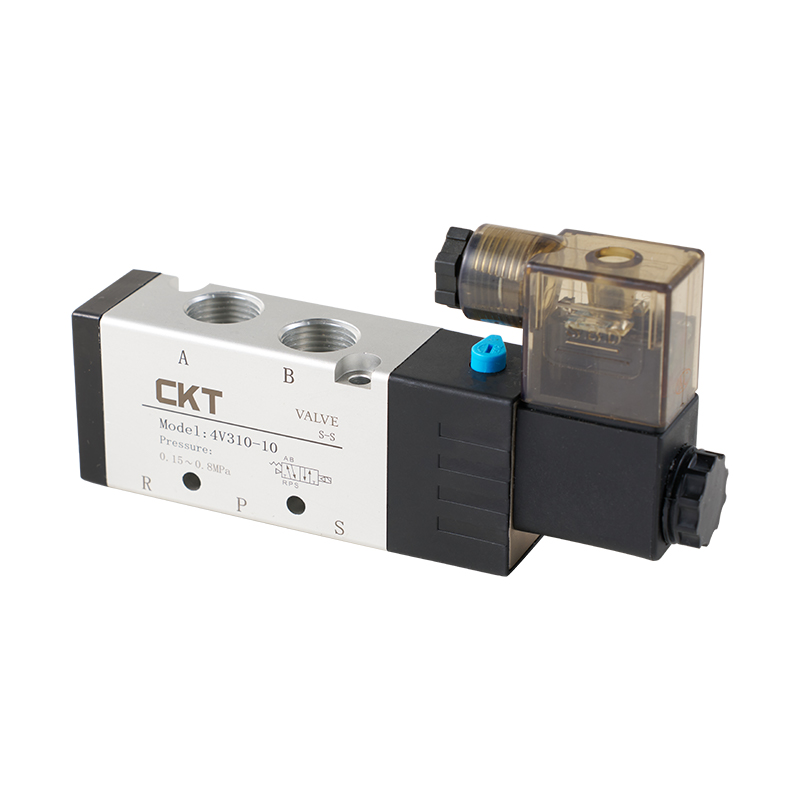
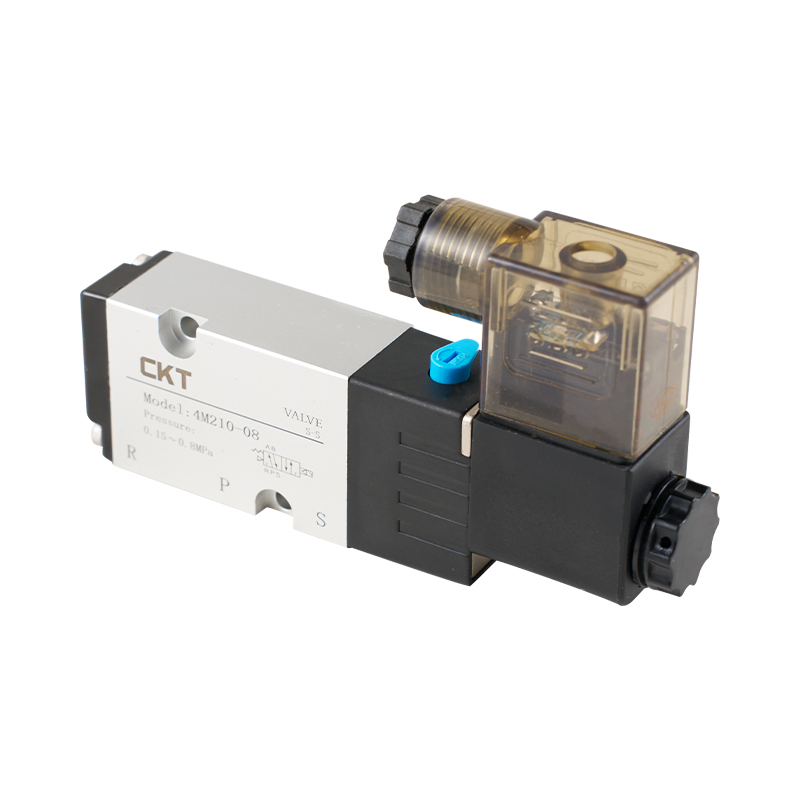
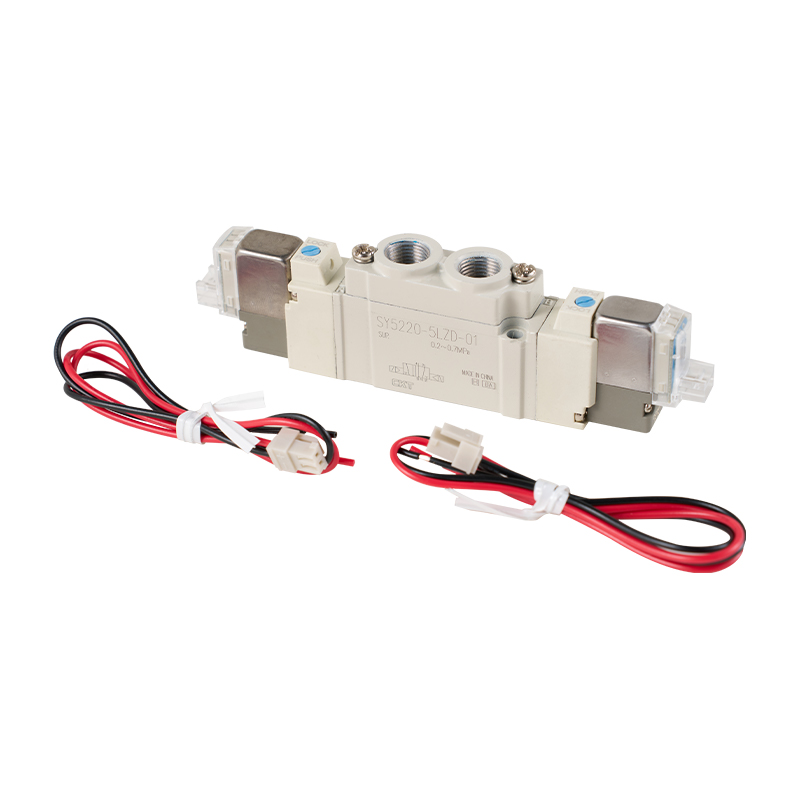
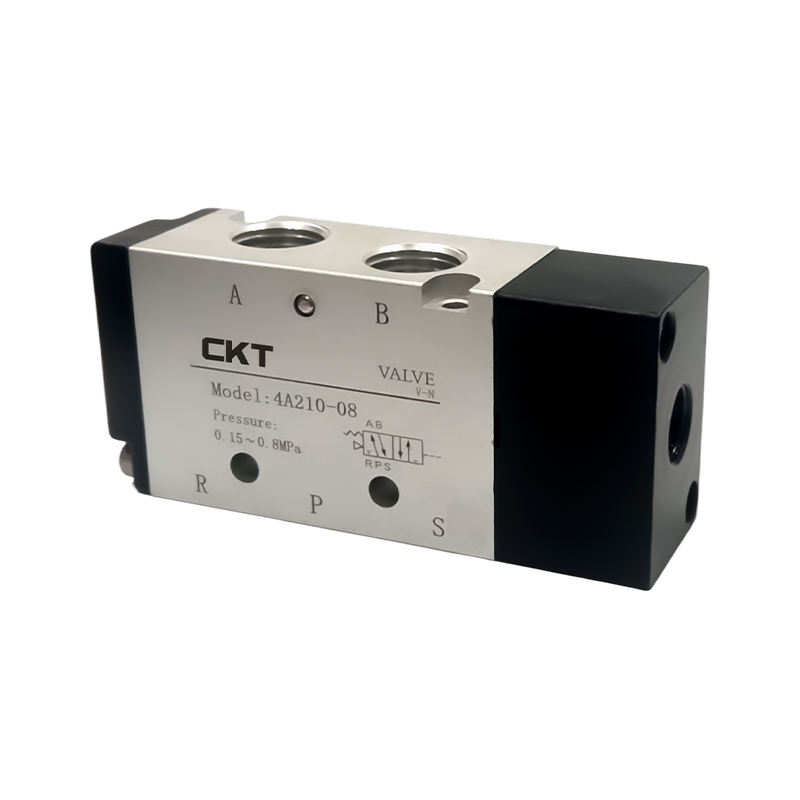
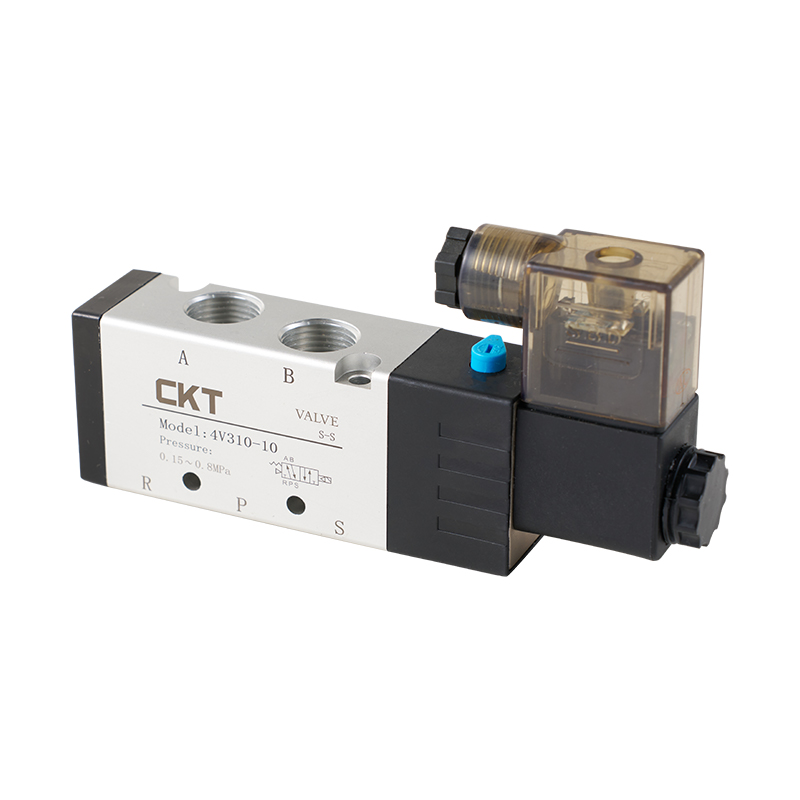 Électrovanne 5 voies pilotée série 4V avec débit élevé et réponse rapide La série 4V propose un joint de colonne coulissant pour une faible fuite et une réponse dynamique, avec des fonctions centrales à trois positions en option. Ses valeurs Cv et son actionnement rapide le rendent adapté au contrôle précis des cylindres. Voir le produit →
Le temps de réponse est un autre facteur décisif dans les machines à cycle élevé. Les électrovannes des applications pneumatiques répondent généralement dans un délai de 5 à 20 millisecondes, en fonction de la tension, de la puissance de la bobine et du chemin d'écoulement interne. Dans les appareils qui fonctionnent en continu à trois cycles par seconde, la différence entre un temps de réponse de 10 ms et 25 ms modifie la marge de cycle de service disponible. Si la conception du mécanisme a été calculée pour un temps de réponse plus court mais que la vanne est plus lente, la machine risque de ne pas atteindre le débit attendu. C'est pourquoi CKT recommande de valider la réponse et le débit des valves ainsi que la taille du cylindre avant l'achat.
| Paramètre | Gamme recommandée | Pourquoi c'est important |
|---|---|---|
| Facteur CV | 0,1 à 1,5 selon la taille de l'actionneur | Définit le débit maximum et donc la vitesse maximale |
| Temps de réponse | 5 à 20 ms | Influe directement sur le temps de cycle des équipements de manutention |
| Tension et puissance | DC24V commun ; AC110/220V disponible | Affecte la consommation d'énergie et l'accumulation de chaleur du serpentin |
| Classe de protection | IP40 ou supérieur pour les salles blanches, IP65 pour les zones humides | Empêche les pannes imprévisibles dans les environnements difficiles |
La qualité de l'installation affecte également les performances de la vanne. Une connexion électrique desserrée ou une défaillance du serre-câble provoque un fonctionnement intermittent de la bobine qui est notoirement difficile à diagnostiquer. De même, un silencieux manquant sur l'orifice d'échappement augmente le bruit et peut attirer la poussière dans la chambre à ressort interne de la vanne, accélérant ainsi l'usure du tiroir.
Actionnement : vérins pneumatiques pour un mouvement fiable
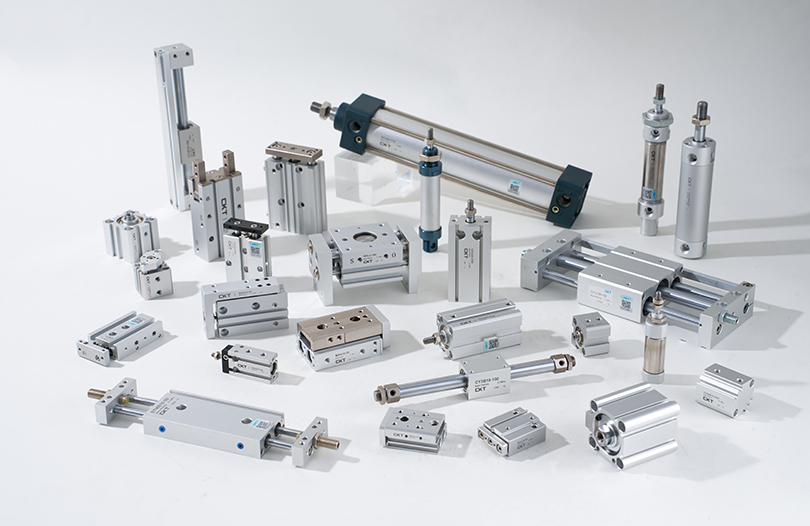
Les vérins pneumatiques constituent le bras actif de l'automatisation pneumatique. La sélection commence par la taille de l'alésage, qui définit la force produite. La force est calculée comme la pression de travail multipliée par la surface du piston. À 0,5 MPa, un cylindre d'alésage de 32 mm génère une force d'environ 402 N dans le sens de la poussée. Un cylindre d'alésage de 50 mm produit environ 981 N à la même pression. Si la charge est de 600 N, un alésage de 32 mm ne peut pas faire l'affaire, même si la force théorique semble proche ; le frottement, le déclassement pour les vitesses élevées et les pertes de débit des vannes réduisent tous la force effective de 10 à 30 pour cent.
 Vérin standard à biellette de direction série SC avec conception compacte et amortissement réglable Ce vérin à tirant fournit une sortie de force fiable sur toutes les tailles d'alésage, avec un amortissement stable et des joints à haute température. Sa plage de vitesse et sa longueur compacte répondent efficacement aux exigences de course variées. Voir le produit →
La longueur de la course doit correspondre à la distance de déplacement, mais la course ne doit jamais dépasser inutilement les exigences. Plus la course est longue, plus l'air comprimé est consommé par cycle et plus la tige est exposée à des charges latérales et à des risques de flambement, en particulier dans les conceptions à tirants. Les fabricants de vérins pneumatiques fournissent généralement une vitesse de piston maximale autorisée pour chaque taille d'alésage. Par exemple, les vérins standards peuvent fonctionner de manière fiable à des vitesses allant jusqu'à 500 mm/s, tandis que les vérins à corps mince ou les vérins à tige de guidage spéciaux peuvent avoir des limites différentes. Le dépassement de la vitesse nominale provoque une usure prématurée des joints et peut créer un impact d'amortissement excessif en fin de course.
Types de cylindres et ajustement aux applications
La distinction fondamentale se situe entre les vérins à tirants standard, qui sont robustes et faciles à monter avec des options de positions multiples ; des cylindres minces, qui s'intègrent dans des espaces compacts ; et des vérins sans tige, qui permettent d'économiser de l'espace dans les applications mobiles à longue course. Les vérins multiaxes tels que CXS servent d'actionneurs doubles combinés pour les unités de prélèvement et de placement à course plus courte. Les pinces pneumatiques, y compris les unités parallèles et à cames, sont des cylindres spécialisés dotés de deux mâchoires opposées pour le serrage des pièces.
- Les vérins standard comme la série SC offrent le plus large choix d'options de montage et constituent la bête de somme de la construction de machines.
- Les cylindres minces sont recommandés lorsque l’espace vertical est limité mais que la charge latérale est minime.
- Les vérins sans tige sont sélectionnés lorsque la longueur de course dépasse deux fois l'espace disponible pour un vérin conventionnel.
- Les pinces sont utilisées dans l’assemblage automobile et électronique pour un maintien fiable des pièces.
L'amorti est un point de choix important. Un cylindre qui claque en fin de choc absorbe l'essentiel de la structure mécanique, provoquant une fatigue des composants. Les cylindres standard dotés de valves d'amortissement réglables permettent à l'ingénieur d'atténuer l'impact en fin de course. Dans une machine fonctionnant à 60 cycles par minute, la force d'amortissement peut faire la différence entre un intervalle de maintenance mesuré en années et en mois.
Automatisation du vide : génération et application du vide pour la manipulation des pièces
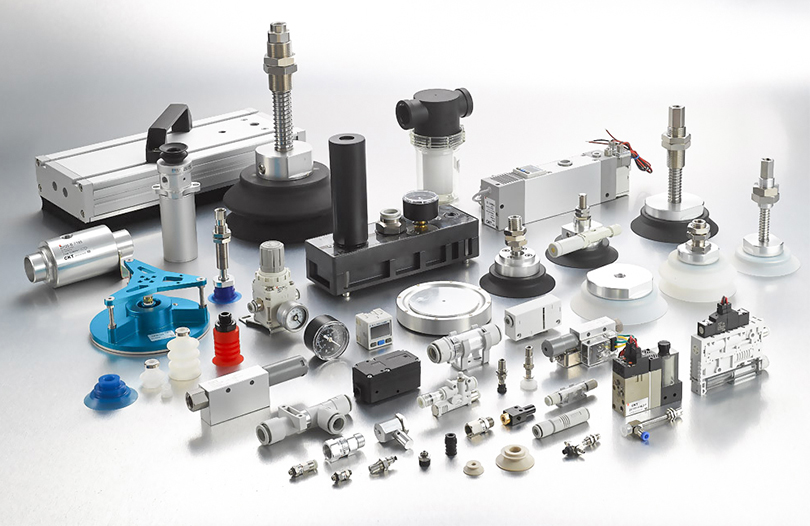
Les composants sous vide jouent un rôle unique dans la liste des équipements d’automatisation pneumatique. Au lieu de pousser les pièces, ils soulèvent, maintiennent et relâchent les pièces en utilisant une pression différentielle. Les générateurs de vide standard sont des unités autonomes qui utilisent une alimentation en air pour créer un vide par effet Venturi. Ils sont compacts, peu coûteux et fiables pour les petites pièces. Les générateurs de vide à plusieurs étages produisent un vide plus élevé et utilisent moins d'air que les unités à un étage, ce qui les rend utiles pour le transport en boucle fermée ou la manipulation de matériaux poreux.
La sélection d'un générateur de vide commence par le niveau de vide et le débit d'aspiration requis. Un niveau de vide de -20 à -40 kPa est suffisant pour maintenir des pièces plates et rigides comme des tôles ou des panneaux de verre. Les matériaux poreux tels que le carton ne peuvent contenir qu'un vide partiel, ce qui nécessite un débit d'aspiration plus élevé sur le générateur pour compenser les fuites. Une surface lisse et rigide peut atteindre -80 kPa ou plus, mais le débit d'aspiration doit seulement être modéré. Une mauvaise combinaison de niveau de vide et de débit d'aspiration entraîne des défaillances constantes d'arrêt du relais pendant le fonctionnement.
Les ventouses jouent également un rôle essentiel. Les gobelets à soufflet s'adaptent aux surfaces courbes, telles que les sacs d'emballage flexibles. Les coupelles plates conviennent mieux aux surfaces lisses et rigides. Les gobelets en éponge spéciaux sont conçus pour les surfaces texturées ou inégales où un gobelet ordinaire fuirait. Des coupelles sans contact sont spécifiées pour les matériaux sensibles afin d'éviter les marques de contact. Pour les opérateurs de machines d'emballage, le choix d'un gobelet qui ne correspond pas au profil de la surface entraîne une faible force de maintien et des chutes fréquentes de pièces. La série CBLP de CKT, par exemple, est spécialement conçue avec des gobelets ondulés multiplis pour les sacs d'emballage flexibles.
Les filtres à vide et les clapets anti-retour sont des composants de support importants. Le filtre empêche la poussière de pénétrer dans le générateur de vide, prolongeant ainsi sa durée de vie. Un régulateur de vide ajuste le niveau de vide pour protéger les pièces fines ou fragiles d'une aspiration excessive. Une soupape de sécurité sous vide peut libérer instantanément le vide lorsque le système est arrêté ou lorsqu'une pièce est transférée, améliorant ainsi la vitesse du cycle et évitant les dommages.
Faire correspondre les composants pneumatiques aux tâches d'automatisation courantes
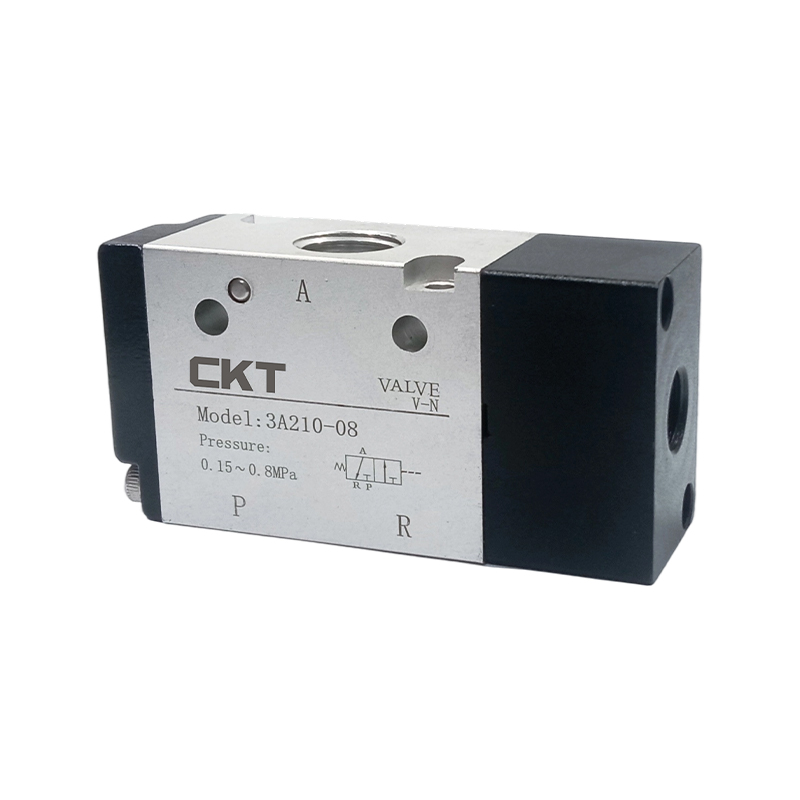
Les équipes d'ingénierie se demandent souvent si un vérin standard suffit ou si elles ont besoin d'un vérin sans tige ou d'un actionneur servocommandé. La réponse dépend du cycle machine et des contraintes physiques du bâti. Dans une ligne de conditionnement, un F.R.L. et une électrovanne avec un simple mini-cylindre pourrait mieux fonctionner qu'un cylindre de gros alésage car la course requise est courte et l'espace est restreint. Dans un système de tri ou d'inspection, une vanne mécanique déclenchée par un actionneur peut être utilisée pour démarrer une séquence, mais une électrovanne connectée à un automate est généralement préférée pour plus de flexibilité.
| Demande | Composants de base | Objectif de sélection |
|---|---|---|
| Sélection et placement des pièces | Pinces, générateur de vide, ventouses | Charge utile, contact avec la surface, vitesse de réponse |
| Transport de matériaux | Convoyeur à vide, éjecteurs multi-étagés | Consommation d'air, débit de vide, porosité du matériau |
| Fermeture et pressage de la boîte | Vérins standards, F.R.L., vannes 4 voies | Force, course, résistance aux charges latérales |
| Tri à grande vitesse | Vannes compactes, cylindres haute fréquence | Temps de réponse, cycle rate, cushioning |
| Serrage et maintien | Vannes mécaniques, vérins de préhension, filtre à air | Force de serrage, répétabilité, sécurité |
Paramètres techniques clés qui déterminent les décisions d'approvisionnement
Les décisions d’achat d’équipements d’automatisation pneumatique ne doivent jamais être prises uniquement sur la base du prix. Plusieurs paramètres techniques ont un impact direct sur le coût du cycle de vie, et leur compréhension permet d'éviter de mauvais choix qui se traduisent par une charge de maintenance après l'expiration de la garantie.
Plage de pression et point de fonctionnement
Les composants pneumatiques standard sont conçus pour fonctionner dans une plage de pression de 0,1 à 0,8 MPa, la plupart des machines étant réglées entre 0,5 et 0,7 MPa. Si un régulateur est réglé à 0,5 MPa, les composants doivent présenter un comportement cohérent à ce stade. Une vanne évaluée pour 0,05 à 1,0 MPa pour la pression pilote est souvent un choix pratique pour les lignes industrielles, car elle tolère les fluctuations de pression lors des changements de quart de travail. Dans les systèmes à vide, la plage de pression en kPa est plus pertinente. Les générateurs de vide doivent être adaptés à la demande de vide la plus défavorable du système.
Temps de réponse et taux de cycle
Les équipements à cycle élevé nécessitent un temps de réponse qui prend en charge le taux de cycle cible. Pour une machine exécutant 40 cycles par minute, la durée totale du cycle est de 1,5 seconde. La réponse de la valve peut n'être que de 10 millisecondes, mais si le cylindre met 600 millisecondes pour se déplacer de 150 mm et que la machine a besoin d'un arrêt de 300 ms, le calcul ne laisse que 590 millisecondes pour les mouvements restants. Si la réponse des composants est plus lente que prévu, la machine n'a pas de tampon et échouera en cas de demande de pointe.
Consommation d'air et efficacité énergétique
L'efficacité énergétique des systèmes pneumatiques est souvent définie par la quantité d'air comprimé consommée par cycle. Un cylindre avec une course plus longue consomme plus d'air. Un taux de fuite de seulement 1 mm dans une robinetterie peut augmenter la consommation d'air de plusieurs milliers de litres par an. La mesure de la consommation d'air par cycle de machine est un outil négligé mais efficace pour réduire les coûts d'exploitation. Dans les usines qui effectuent des milliers de cycles par jour, le choix de composants bien étanches et de cylindres correctement dimensionnés permet d'économiser bien plus que les économies réalisées en faisant appel à un fournisseur moins cher.
Durée de vie et taux d'usure
Les vannes pneumatiques sont souvent évaluées en millions de cycles. Une électrovanne de haute qualité peut fournir 10 millions de cycles, tandis qu'un joint de cylindre fortement chargé peut devoir être remplacé après 2 à 5 millions de courses. L’environnement est une variable clé : un air poussiéreux, humide ou chimiquement agressif réduit considérablement la durée de vie des composants. Un simple changement vers une unité de filtration ou un matériau de joint amélioré peut ajouter des milliers d’heures d’autonomie.
Pratiques d'installation et de maintenance qui évitent les temps d'arrêt
Une installation correcte a autant d'influence sur la durée de vie que la qualité des composants. La première étape consiste à vérifier que l'air comprimé est correctement séché et filtré avant d'entrer dans la machine. La canalisation doit être nettoyée à fond avant d'y fixer un accessoire pneumatique. Les débris résiduels du tuyau sont la principale cause des silencieux bloqués et des bobines collées. Conformément aux pratiques de maintenance industrielle typiques, les éléments du filtre à air doivent être inspectés toutes les 4 000 heures de fonctionnement ou plus tôt si la chute de pression à travers le filtre devient perceptible.
La compatibilité des joints est un autre point négligé. La température de l’air comprimé et la présence de brouillard d’huile peuvent faire gonfler, rétrécir ou fissurer les joints en caoutchouc. Il est essentiel de vérifier que le matériau du joint est compatible avec la plage de température de fonctionnement. Chez CKT, la pratique de production interne consiste à tester les joints dans le cadre d'un processus d'assemblage 100 % interne, ce qui donne une grande visibilité sur le comportement des joints dans des conditions de fabrication contrôlées.
L'entretien de routine doit inclure la vérification du réglage de l'amortissement du cylindre, le nettoyage des silencieux d'échappement et la vérification que les interrupteurs magnétiques n'ont pas changé leur position de montage. Dans de nombreuses usines, un simple repositionnement des retards de commutation est à l'origine de la perte d'un ou deux coups par minute de la machine. Un contrôle acoustique des fuites à l'aide d'une solution savonneuse ou d'un détecteur à ultrasons moderne peut identifier les fuites dans les raccords, qui constituent la plus grande source de gaspillage d'énergie dans les installations pneumatiques.
Lorsque la fiabilité des cylindres devient critique, le sujet de l’installation et de l’alignement des cylindres se pose. Un mauvais alignement entre l’axe du vérin et la charge mobile peut réduire la durée de vie réelle à une fraction seulement de la durée de vie prévue. Compréhension les coûts cachés d’une mauvaise installation du cylindre est plus important que de choisir le cylindre le plus cher.
FAQ
Comment choisir le bon équipement d’automatisation pneumatique pour ma machine ?
Commencez par définir la tâche : déplacer, saisir, presser, soulever ou trier. Définissez le poids de la charge, la longueur de course, la vitesse requise, la pression de fonctionnement disponible, la cadence et les conditions environnementales. À partir de ces critères, calculez l'alésage requis, choisissez une électrovanne avec un Cv adéquat et sélectionnez un F.R.L. dimensionné pour le débit total. Pour la manipulation sous vide, choisissez un générateur qui fournit le niveau de vide et le débit d'aspiration nécessaires, puis adaptez le type de coupelle à la surface de la pièce. Avec cette séquence, les composants sont sélectionnés en fonction d'exigences mesurables de la machine plutôt que de préférences.
Pourquoi mon équipement d'automatisation pneumatique fonctionne-t-il lentement et de manière peu fiable ?
Dans la plupart des cas, la cause est une combinaison d’une chute de pression et d’un débit insuffisant. Un F.R.L. sous-dimensionné. ou un filtre partiellement obstrué est le principal coupable. Une électrovanne trop petite limite le débit d’air vers le cylindre, ralentissant ainsi la vitesse de course. Les raccords qui fuient et les joints usés entraînent également une perte de pression progressive. Vérifiez la pression à l'entrée de la bouteille et comparez-la à la pression au poste de régulation ; une baisse de plus de 0,02 à 0,05 MPa mérite d'être étudiée.
À quelle fréquence les composants pneumatiques doivent-ils être remplacés en milieu industriel ?
Les intervalles de remplacement dépendent du nombre de cycles, de la pression de fonctionnement, de la qualité de l'air et des conditions de charge. Dans les machines à cycle élevé, les électrovannes sont souvent inspectées après 5 millions de cycles. Les joints de cylindre peuvent nécessiter une attention après 3 à 5 millions de cycles en fonctionnement continu. Les filtres nécessitent généralement le remplacement des éléments toutes les 4 000 à 8 000 heures, en fonction de la contamination. L'approche la plus fiable consiste à suivre le nombre de cycles et à remplacer les composants clés à la fin de leur durée de vie utile, plutôt que d'attendre une panne complète.
Quelle est la différence entre les générateurs de vide à un étage et à plusieurs étages ?
Les générateurs à un étage sont compacts et fournissent un vide modéré avec des buses internes de conception simple. Ils sont couramment utilisés pour les petites pièces dans les applications de prélèvement et de placement. Les générateurs à plusieurs étages ont plusieurs buses en série ou en parallèle, produisant un vide plus élevé et un débit d'aspiration plus important avec une consommation d'air comprimé inférieure par unité de vide. Ceux-ci sont spécifiés pour les matériaux poreux, les conduites d'aspiration plus longues ou les applications où plusieurs coupelles sont fournies en groupe.
Comment puis-je réduire la consommation d’air comprimé dans un système pneumatique sans réduire les performances ?
Réduisez la pression de fonctionnement au niveau le plus bas acceptable, car la consommation d'air est proportionnelle à la pression absolue. Choisissez des vérins avec la longueur de course minimale nécessaire. Utilisez des générateurs de vide à plusieurs étages lorsqu'un vide poussé est nécessaire. Éliminez les fuites en entretenant les raccords et les raccords. Vérifiez le F.R.L. pour la chute de pression et le lubrificateur pour le débit d'huile excessif. Dans de nombreux cas, le simple fait de réparer les fuites peut réduire la consommation d'air de 20 à 30 pour cent, sans modifier les paramètres du processus.