

À quelles exigences fondamentales les générateurs de vide pneumatiques à économie d'énergie doivent-ils répondre pour la manutention des matériaux ?
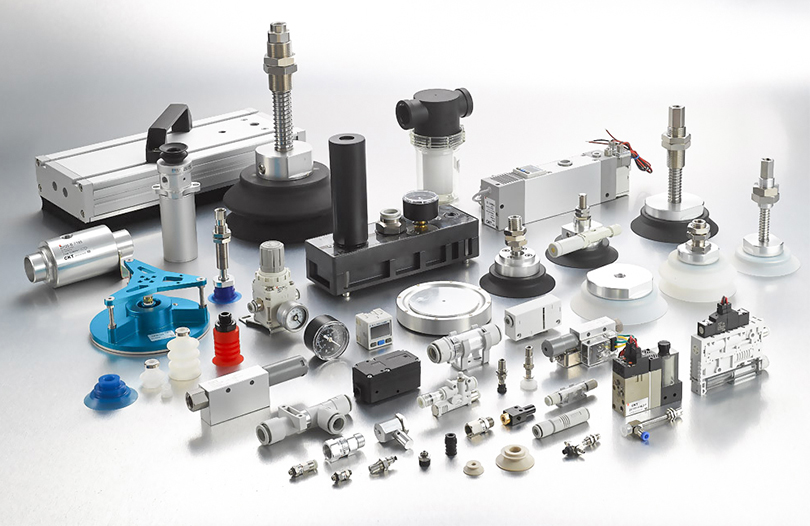
Scénarios de manutention – du transfert d'emballages légers au levage de pièces lourdes – la demande générateurs de vide pneumatiques qui équilibrent les performances d'aspiration, l'efficacité énergétique et la fiabilité. Les principales exigences comprennent une pression de vide stable (généralement -60 kPa à -90 kPa) pour garantir une préhension ferme, une consommation d'air inférieure à 50 L/min (dans des conditions standard) pour des économies d'énergie et un temps de réponse rapide (≤0,3 secondes) pour améliorer l'efficacité de la manipulation. De plus, la compatibilité avec divers matériaux (poreux, non poreux, de forme irrégulière) et la résistance à la poussière ou aux débris dans les environnements industriels sont essentielles. Ces exigences découlent de la nécessité de réduire les coûts de l'air comprimé, qui représentent 15 à 30 % de la consommation énergétique industrielle, tout en évitant les dommages matériels ou les défauts de manutention.
Quels paramètres clés déterminent l’efficacité énergétique des générateurs de vide pneumatiques ?
Trois paramètres critiques influencent directement les performances d'économie d'énergie : la consommation d'air, le débit de vide et la conception de la récupération d'énergie. La consommation d'air reflète le volume d'air comprimé utilisé par cycle ; les générateurs dotés de structures de buses optimisées (telles que les conceptions venturi à plusieurs étages) peuvent réduire la consommation de 30 à 40 % par rapport aux modèles traditionnels à buse unique. Le débit de vide (mesuré en L/min) détermine la vitesse d'extraction de l'air : un débit suffisant garantit une création rapide du vide, même pour les matériaux poreux comme le carton. Les systèmes de récupération d'énergie, tels que les clapets anti-retour intégrés ou les mécanismes de rétention de pression, évitent le gaspillage d'air en maintenant la pression sous vide pendant de courtes pauses lors de la manipulation. Les sélectionneurs doivent également tenir compte de la plage de pression de fonctionnement du générateur (0,4 à 0,7 MPa) pour correspondre aux systèmes d'air comprimé existants sans apport d'énergie supplémentaire.
Comment adapter les générateurs de vide à différents scénarios de manutention ?
L'adaptation spécifique au scénario est cruciale pour éviter une surconsommation d'énergie ou des performances insuffisantes. Pour les matériaux légers et non poreux (par exemple, feuilles de plastique, feuilles métalliques), les générateurs compacts avec une faible consommation d'air (20-30 L/min) et une pression de vide modérée (-70 kPa à -80 kPa) sont idéaux. Les applications lourdes (par exemple, levage de composants métalliques, dalles de béton) nécessitent des générateurs à haut débit (≥80 L/min) avec une forte pression de vide (-85 kPa à -90 kPa) et des ventouses renforcées pour répartir le poids uniformément. Les matériaux poreux (par exemple, les panneaux de bois, la mousse) nécessitent des générateurs à débit élevé pour compenser les fuites d'air, tandis que les scénarios de manipulation intermittente bénéficient de générateurs dotés de fonctions d'arrêt automatique pour arrêter le flux d'air lorsque le vide est maintenu. Les facteurs environnementaux, tels que la température (-10 ℃ à 60 ℃) et l'humidité, influencent également la sélection pour garantir la stabilité à long terme.
Quelles technologies d'économie d'énergie sont intégrées aux générateurs de vide avancés ?
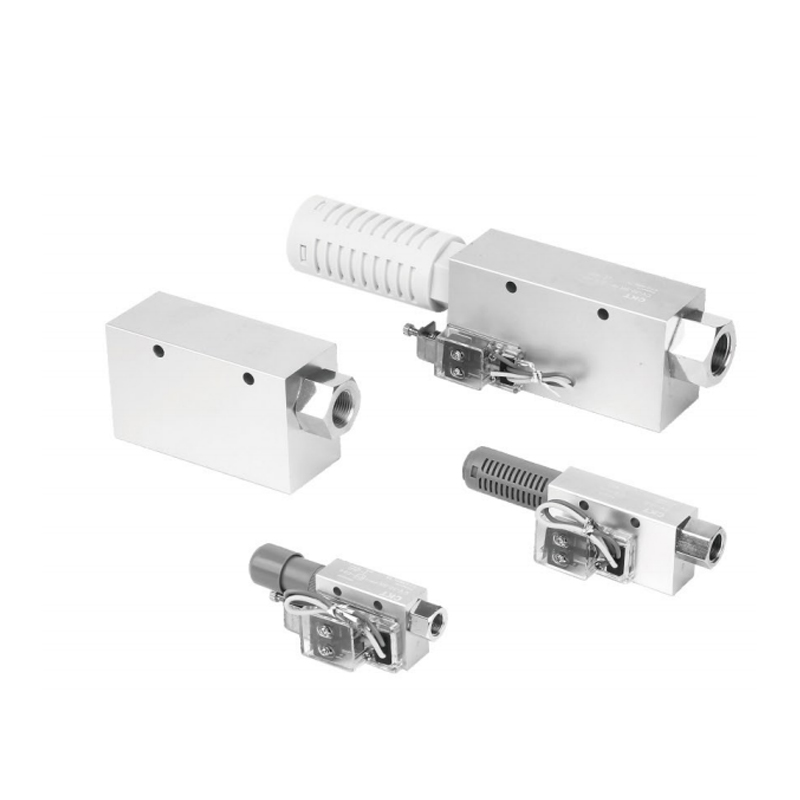
Moderne générateurs de vide pneumatiques adopter plusieurs technologies pour minimiser la consommation d’énergie. Le principe du venturi à plusieurs étages, qui utilise des buses séquentielles pour amplifier la pression du vide avec un apport d'air inférieur, est une innovation majeure : cette conception réduit la consommation d'air de 25 à 40 % par rapport aux modèles à un étage. Des systèmes de contrôle de pression intelligents, équipés de capteurs de pression et de vannes proportionnelles, ajustent le débit d'air en temps réel en fonction du poids et de la porosité du matériau, évitant ainsi le gaspillage d'énergie inutile. De plus, les vannes de récupération d'énergie capturent et réutilisent l'air comprimé résiduel de l'échappement, tandis que les composants internes à faible friction réduisent la perte de pression pendant le fonctionnement. Certains générateurs disposent également de modes veille qui désactivent le flux d'air lorsqu'ils ne sont pas utilisés, réduisant ainsi davantage la consommation d'énergie dans les processus de traitement par lots.
Comment vérifier l'effet d'économie d'énergie réel et la fiabilité des générateurs de vide ?
La vérification pratique nécessite d'évaluer à la fois les données de laboratoire et les performances sur site. Les mesures clés incluent la consommation d'énergie spécifique (kWh pour 1 000 cycles) et le temps de rétention du vide : les générateurs dont la consommation d'énergie spécifique est inférieure à 0,5 kWh/1 000 cycles sont considérés comme très économes en énergie. Les tests sur site doivent simuler des conditions de manipulation réelles, en mesurant la consommation d'air sous différentes charges et types de matériaux pour garantir la cohérence avec les spécifications du fabricant. La vérification de la fiabilité implique des tests d'endurance (≥ 10 000 cycles continus) pour vérifier l'usure des composants ou la dégradation des performances. De plus, les niveaux de bruit (≤75 dB) et les exigences d'entretien (par exemple, les intervalles de remplacement des filtres) doivent être évalués, car un entretien fréquent peut indirectement augmenter les coûts énergétiques et opérationnels.